Controlli non distruttivi con radiografia: confronto tra metodi
Pubblicato il 7 min di letturaDi IST NDT
Radiografia, ultrasuoni e liquidi penetranti a confronto, con i criteri di scelta legati a materiale, accessibilità e difetti da rilevare. Le norme di riferimento vanno sempre verificate sulle fonti ufficiali prima di essere citate.
La radiografia è uno dei metodi più noti tra i controlli non distruttivi, ma quando si tratta di verificare una saldatura la scelta non è mai scontata. Chi gestisce manutenzione o qualità si trova spesso a decidere tra la radiografia e altri metodi dei controlli non distruttivi, con conseguenze su tempi, costi e affidabilità del risultato. In questo articolo confrontiamo la radiografia con ultrasuoni, liquidi penetranti e magnetoscopia, partendo dai criteri che guidano la scelta: materiale, accessibilità del pezzo e tipo di difetto da rilevare.
Cosa rileva la radiografia nei controlli non distruttivi
La radiografia è un metodo volumetrico: usa raggi X o raggi gamma per attraversare il pezzo e produce un'immagine che mostra i difetti interni, come cricche, inclusioni e porosità. Il principio è semplice da spiegare, ma la lettura richiede esperienza, perché ciò che compare sull'immagine dipende dallo spessore, dall'orientamento del difetto e dalla geometria dell'esposizione. Per questo la radiografia non è un'immagine da guardare e basta, ma un documento tecnico da interpretare secondo una procedura scritta.
Nel quadro complessivo dei controlli non distruttivi (CND), la radiografia convive con metodi che rispondono a domande diverse. La norma ISO 17635 è il riferimento che orienta la scelta del metodo in base a qualità richiesta, materiale, spessore, processo di saldatura ed estensione del controllo. In pratica, chi sceglie la radiografia per un giunto saldato sta dando priorità alla visibilità dei difetti interni rispetto alla rapidità o alla semplicità di esecuzione.
La radiografia industriale richiede inoltre una gestione rigorosa della sicurezza. L'area di lavoro va delimitata e interdetta durante l'esposizione, e la sorgente va movimentata e controllata secondo la normativa di radioprotezione. Questo aspetto pesa sull'organizzazione del cantiere più di quanto si immagini, soprattutto quando il controllo si svolge in un impianto in esercizio e le attività vanno coordinate con la produzione.
Sul campo capita spesso di vedere che il problema non è il metodo in sé, ma l'aspettativa. Chi si attende che una radiografia chiuda da sola ogni dubbio sulla saldatura resta deluso quando scopre che servono un'esecuzione corretta, una lettura qualificata e una valutazione dell'accettabilità fatta su criteri precisi. Prima di prenotare un controllo conviene chiarire quali difetti interessano davvero.
Ultrasuoni, liquidi penetranti e magnetoscopia a confronto
Metodi volumetrici
Accanto alla radiografia, per i giunti il metodo volumetrico si sceglie tra radiografia e ultrasuoni, secondo quanto indica Pitech Solution. Una sonda invia onde nel materiale e interpreta gli echi riflessi dalle discontinuità interne. A differenza della radiografia non richiede un rivelatore posto dietro il pezzo, e questo lo rende spesso più adatto quando l'accesso è possibile da un solo lato. Le tecniche a schiera di elementi, come PAUT e TOFD, ampliano la capacità di caratterizzare il difetto, ma richiedono personale addestrato e procedure dedicate.
La radiografia, al contrario, lascia un'immagine che si può archiviare e riesaminare, ed è spesso preferita quando il committente chiede una registrazione visiva della saldatura. È però più impegnativa sul fronte della sicurezza e della logistica, come si è visto nella sezione precedente.
Metodi superficiali
Per i difetti che affiorano in superficie, come cricche aperte o porosità superficiali, si usano normalmente i liquidi penetranti e, sugli acciai ferritici, la magnetoscopia. Il liquido penetrante entra nelle discontinuità aperte e viene messo in evidenza con un rivelatore; la magnetoscopia sfrutta un campo magnetico che si distorce in corrispondenza dei difetti. Sono metodi rapidi ed economici, ma non vedono nulla che sia sepolto nello spessore: per un difetto interno serve un metodo volumetrico. Per questo, nei giunti saldati, i due approcci si completano più che competere.
Materiale, accessibilità e difetti: i criteri di scelta
La scelta tra questi metodi si gioca su tre criteri che in cantiere pesano più di qualsiasi preferenza. Il primo è il materiale: la magnetoscopia funziona solo su materiali ferromagnetici, mentre la radiografia e gli ultrasuoni non dipendono da questa proprietà. Il secondo è l'accessibilità: un tubo interrato o un serbatoio con una sola apertura cambiano radicalmente le opzioni disponibili. Il terzo è il difetto da rilevare, che orienta la scelta tra superficie e volume.
La tabella riassume il quadro generale dei quattro metodi rispetto ai tre criteri:
| Metodo | Difetti rilevati | Accesso richiesto | Limite principale |
|---|---|---|---|
| Radiografia | Interni e volumetrici | Da entrambi i lati, salvo parete singola | Gestione della sorgente |
| Ultrasuoni | Interni e volumetrici | Da una sola superficie | Dipende da preparazione e operatore |
| Liquidi penetranti | Solo superficiali e aperti | Superficie accessibile e pulita | Non vede difetti sepolti |
| Magnetoscopia | Superficiali e sub-superficiali | Superficie accessibile | Solo acciai ferritici |
Dalla tabella si vede che radiografia e ultrasuoni coprono lo stesso territorio dei difetti interni, ma si differenziano per l'accesso e per il tipo di registrazione prodotta. Quando un componente ha entrambe le superfici libere e il committente vuole un'immagine da conservare, la radiografia resta una scelta solida. Quando l'accesso è da un lato solo, o quando la geometria è complessa, gli ultrasuoni diventano spesso la strada più pratica.
Un errore ricorrente nelle richieste che riceviamo è cercare un metodo unico che risolva tutto. In realtà la combinazione più sensata dipende dai difetti attesi: un controllo superficiale per le cricche da saldatura affiancato a un volumetrico per le discontinuità interne copre molto più terreno di un singolo metodo applicato a tappeto. È un'opinione che nasce dall'esperienza sul campo, e che va comunque verificata con la procedura prevista per il singolo caso.
Radiografia digitale, CR e DDA: cosa cambia
La radiografia su pellicola sta lasciando spazio alla radiografia digitale industriale, che elimina lo sviluppo chimico e permette di rivedere l'immagine a monitor. Esistono due grandi famiglie. La radiografia computerizzata, CR, usa piastre a fosfori che devono essere scansionate dopo l'esposizione, mentre le DDA sono array di rivelatori digitali, come definisce la UNI EN ISO 17636-2:2023.
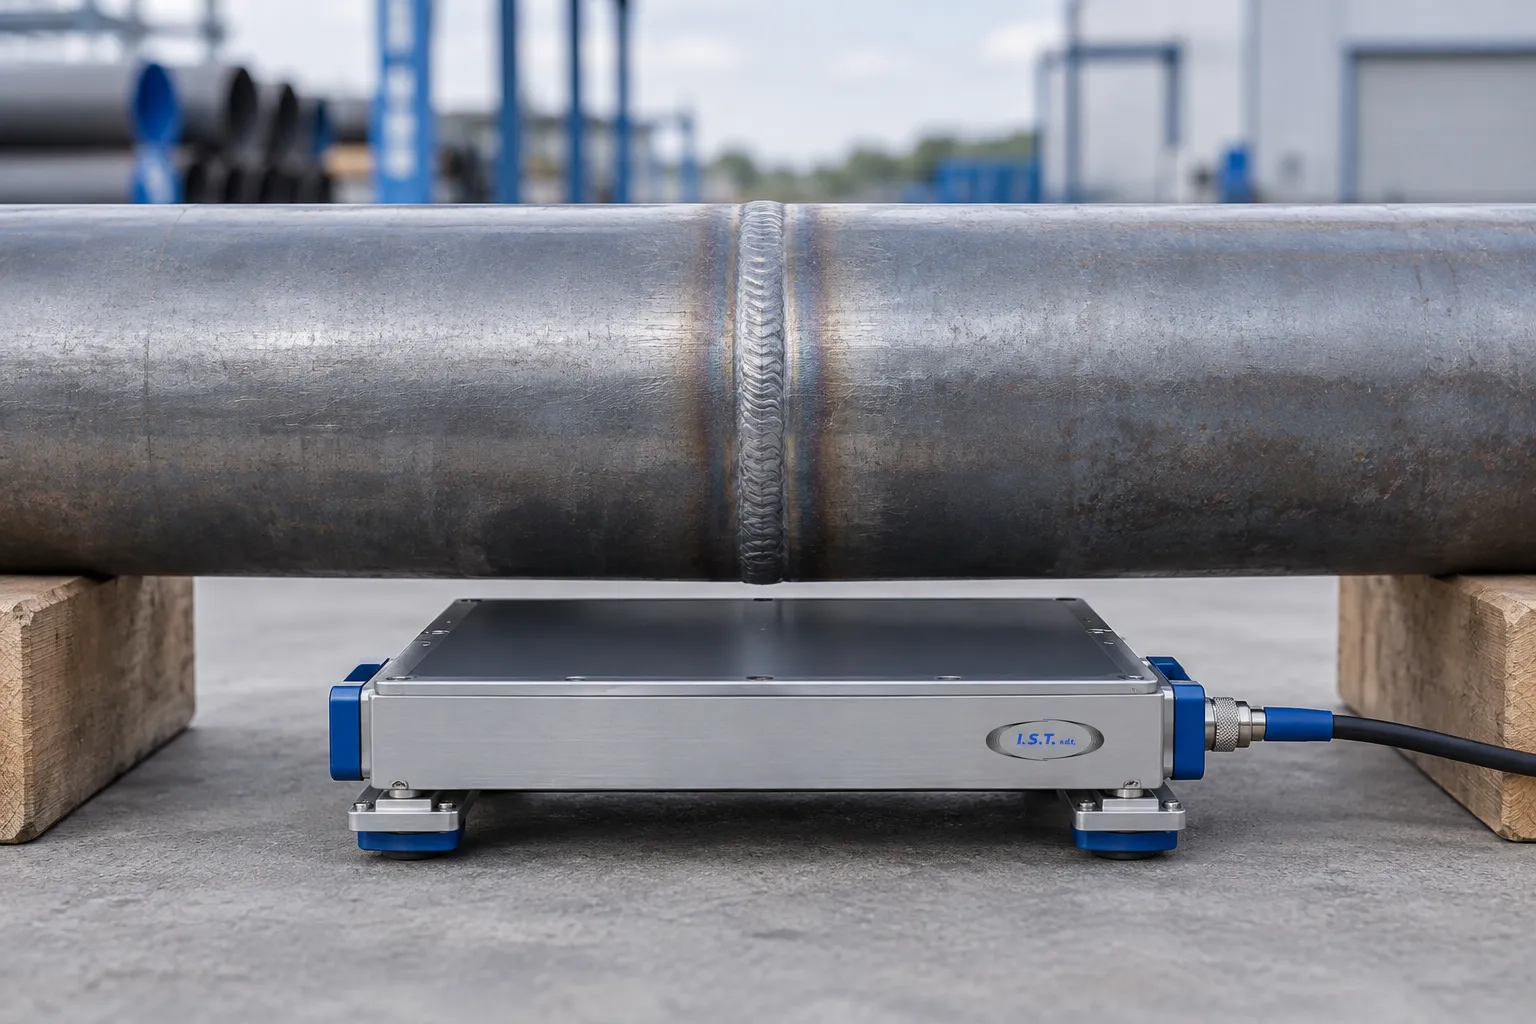
Il dibattito tecnico sulla qualità dell'immagine non è ancora chiuso. Element sostiene che la tecnologia a rivelatore diretto offra una qualità d'immagine complessiva superiore. Il produttore Fujifilm, invece, afferma che la CR legge difetti più piccoli, nell'ordine dei 25 µm contro circa 100 µm delle DDA tipiche. Sono posizioni espresse da fornitori di tecnologia, quindi vanno lette come tali e verificate caso per caso sul piano di prova.
Il termine «radiografia digitale diretta e indiretta» arriva dalla radiologia medica. In ambito industriale si parla di DDA e CR, e la norma ragiona in questi termini. Conviene quindi usare la terminologia della norma nei capitolati e nelle relazioni, per evitare ambiguità con il committente e con il personale.
Nella pratica conta meno chi vince il confronto teorico e più la compatibilità con la geometria del pezzo, la velocità di esecuzione e il requisito di sensibilità richiesto. La ISO 17636-2 stabilisce i requisiti minimi per ottenere una sensibilità equivalente a quella della radiografia su pellicola, definita nella ISO 17636-1.
Norme e qualifiche da verificare
Per la radiografia digitale di giunti saldati il riferimento è la UNI EN ISO 17636-2:2023, che riguarda la verifica radiografica digitale dei giunti saldati per fusione in materiali metallici, con rivelatori CR o DDA, su piastre e tubi. Attenzione però: fonti diverse citano edizioni differenti, e alcune riportano ancora la versione 2013, ritirata con sostituzione nel 2023. Prima di citare un anno in un capitolato o in una relazione, conviene verificare l'edizione in vigore sullo store UNI.
Un errore frequente è attribuire alla ISO 17636-2 i livelli di accettazione. Quella norma non li definisce: l'accettabilità dei difetti è in altri documenti, come la ISO 10675. La stessa ISO 17635 ricorda che i livelli di accettazione non derivano automaticamente dai livelli di qualità, perché ogni metodo rileva le imperfezioni in modo diverso, come spiega Pitech Solution.
Sul fronte delle qualifiche, il personale che esegue o valuta le prove deve di norma avere una certificazione secondo la EN ISO 9712. La sicurezza radiologica è affidata a un esperto di radioprotezione, dicitura che ha sostituito il vecchio esperto qualificato. Il quadro di riferimento attuale è il D.Lgs. 101/2020. Per gli aspetti legali di un singolo cantiere conviene sempre fare riferimento al proprio consulente e alle fonti ufficiali.
Come scegliere il metodo per il proprio impianto
Scegliere tra radiografia, ultrasuoni e metodi superficiali richiede di partire dal difetto che si teme, non dallo strumento disponibile. Se state valutando un giunto su una linea in esercizio, o un componente che deve essere documentato con un'immagine, il team tecnico di IST NDT può aiutarvi a costruire la strategia di controllo, dal confronto dei metodi alla definizione della procedura. Potete approfondire la radiografia digitale e la radiografia industriale, oppure valutare insieme a noi un metodo complementare come gli ultrasuoni convenzionali. Per una valutazione del vostro caso potete contattarci tramite il sito di IST NDT.