Controlli sulle saldature: sette errori da evitare in cantiere
Pubblicato il 6 min di letturaDi IST NDT
Sette errori ricorrenti nella pianificazione, nell'esecuzione e nella qualifica del personale, con i riferimenti normativi da verificare. Un taglio operativo per chi gestisce commesse e impianti in servizio.
I controlli sulle saldature sono l'ultima verifica prima che un giunto entri in esercizio, ed è spesso il momento in cui emerge quanto è stato trascurato a monte. In cantiere e in officina gli errori si ripetono quasi sempre allo stesso modo: si sceglie il metodo per abitudine, si citano norme superate, si affida l'esame a personale senza la qualifica adatta. In questo articolo ne abbiamo raccolti sette, organizzati per fase, con il modo di evitarli. Li descriviamo partendo dall'esperienza di chi, in IST NDT, valuta saldature su impianti in servizio.
Pianificazione dei controlli sulle saldature: dove nasce gran parte dei problemi
Chi pianifica i controlli sulle saldature parte spesso dal metodo, non dalla domanda a cui il controllo deve rispondere. È un errore comune e costoso. Prima di scegliere una tecnica occorre chiarire quale difetto si teme, su quale materiale, con quale spessore e in quale fase: una saldatura appena eseguita e una saldatura in esercizio da anni non si controllano allo stesso modo. Nei capitolati ricorre ancora la formula generica «controllo visivo e NDT secondo norma», che non dice cosa cercare né quando cercarlo.
Criteri di accettabilità decisi a fine lavoro
Il primo errore di pianificazione riguarda i criteri di accettabilità. Quando il livello di qualità non è fissato nel progetto, l'ispettore finisce per decidere sul momento, e una stessa indicazione può essere accettata su un cantiere e respinta su un altro. La UNI EN ISO 5817 definisce tre livelli di qualità delle imperfezioni, B, C e D, per i giunti saldati di acciaio, nichel e titanio, e la scelta spetta al progettista in base all'analisi di rischio. Come ricorda anche STS Certificazioni, la «regola d'arte» non coincide automaticamente con il livello D, e il livello B va scelto in base all'applicazione reale, non per prudenza generica, perché è più difficile da ottenere. Fissare il livello nei documenti di commessa prima di saldare evita discussioni che in collaudo costano molto più del tempo speso a scriverlo.
Esame visivo affidato senza procedura scritta
Il secondo errore è considerare l'esame visivo una formalità da lasciare a chi è presente in cantiere. È il controllo più diffuso sui giunti saldati, ma proprio per la sua semplicità viene eseguito in modi diversi da persona a persona: cambiano l'illuminazione, la distanza dell'occhio dalla superficie, la pulizia del cordone e perfino l'elenco dei difetti da annotare. Il riferimento è la UNI EN ISO 17637, che fissa le condizioni dell'esame visivo delle saldature per fusione dei metalli. Attenzione però all'edizione: quella del 2011 risulta ritirata e sostituita, quindi conviene verificare sul sito UNI quale testo sia in vigore prima di citarlo. Una procedura scritta, con condizioni di illuminazione, accessi e modalità di registrazione, è il modo più semplice per ottenere risultati coerenti tra turni e operatori diversi.
Metodo e criteri: cosa il controllo non vede
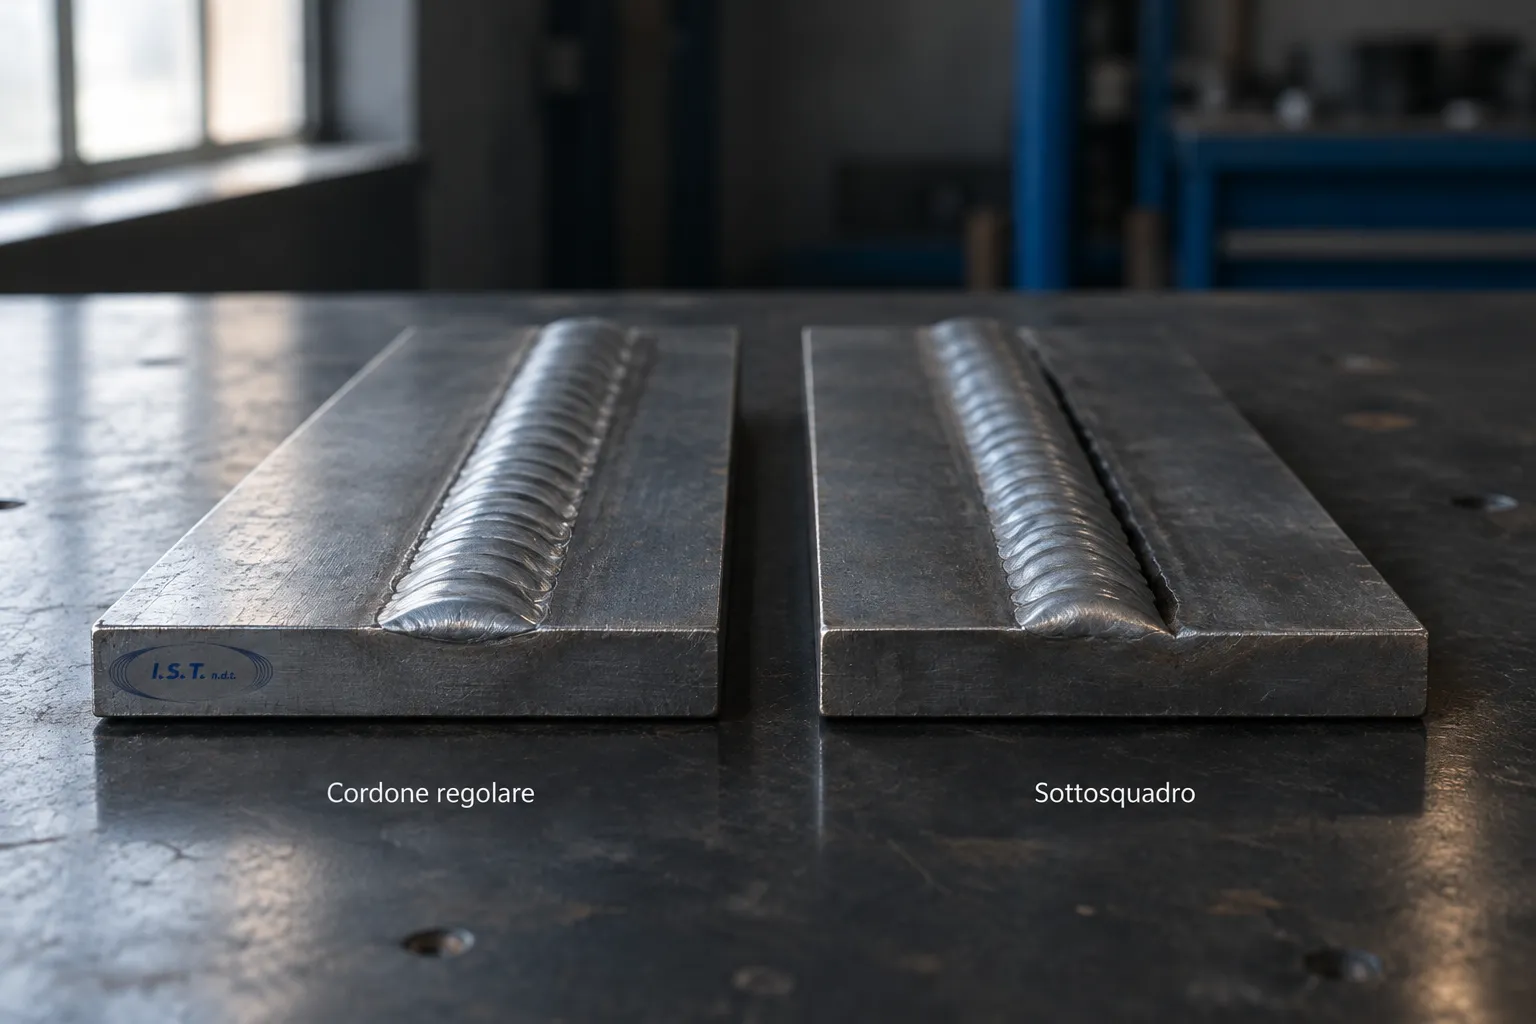
Scegliere il metodo giusto per i controlli sulle saldature significa sapere cosa l'esame visivo non riesce a vedere. Un cordone può apparire regolare e nascondere una mancanza di fusione o una porosità interna, per questo i controlli non distruttivi sulle saldature combinano spesso l'ispezione visiva con tecniche volumetriche o superficiali. La scelta dipende dal materiale, dall'accessibilità del giunto e dal tipo di difetto atteso. Il nostro consiglio è partire dalle modalità di cedimento più probabili per quel componente e risalire al metodo, non il contrario.
Norme di riferimento in edizioni diverse
Uno degli errori più frequenti riguarda il riferimento normativo. La ISO 5817 è stata aggiornata nel 2023, dopo circa nove anni dalla versione precedente, e la nuova edizione introduce l'altezza di gola effettiva per le saldature d'angolo. Applicare i valori dell'edizione 2014 a una commessa nuova significa usare un riferimento superato, con effetti diretti sulla valutazione dei difetti. Il campo di applicazione dell'edizione 2023 copre spessori da 0,5 mm in su e ammette le imperfezioni sistematiche solo al livello D: sono dettagli che cambiano il giudizio finale e che vale la pena leggere sul testo della ISO 5817:2023, piuttosto che su riassunti di terze parti.
Leghe diverse, stessa tabella
Un altro passo falso è applicare all'alluminio la tabella pensata per l'acciaio. I livelli di qualità per le leghe di alluminio sono definiti nella UNI EN ISO 10042, quindi non si sovrappongono a quelli della 5817. Chi lavora su assiemi misti deve indicare nel documento di controllo quale norma vale per ciascun materiale: altrimenti chi è in campo tende a usare il riferimento che conosce meglio, e il risultato dipende dall'abitudine più che dalla commessa.
Esecuzione in cantiere: superficie, condizioni e registrazioni
Anche con il metodo giusto e il riferimento corretto, molti controlli falliscono al momento dell'esecuzione. È la fase in cui il tempo stringe, la superficie è sporca e il personale viene spostato su un'altra attività. Su impianti in servizio la qualità del risultato dipende spesso più dalla preparazione del giunto che dallo strumento impiegato.
Superficie non preparata
Scorie, spruzzi, vernice e residui di lavorazione possono nascondere un'indicazione o generarne una falsa. Prima dell'ispezione la zona interessata va pulita e liberata dai residui, e il cordone deve essere accessibile lungo tutta la lunghezza prevista. Nella maggior parte dei casi il problema non è la pulizia in sé, ma il fatto che nessuno ha previsto il tempo per farla. Inserire la preparazione come voce separata nel programma dei lavori evita che venga tagliata per prima.
Risultati senza contesto
Un esito senza contesto vale poco, soprattutto quando un cliente o un ente chiede di riesaminarlo mesi dopo. Conviene annotare non solo esito e difetti, ma anche condizioni di illuminazione, operatore, metodo applicato, riferimento normativo e apparecchiatura. Per i controlli sulle saldature in opera, dove il giunto è già installato e non può essere spostato, la documentazione fotografica con la posizione precisa del giunto diventa parte integrante del controllo. Un'annotazione fatta sul momento vale più di qualsiasi ricostruzione a posteriori.
Personale qualificato: l'errore che non si vede
Il settimo errore riguarda chi esegue i controlli delle saldature. Una procedura perfetta non vale nulla se chi la applica non ha una qualifica valida per quel metodo. La norma di riferimento per la qualificazione del personale CND è la UNI EN ISO 9712, nella versione EN ISO 9712:2022, entrata in vigore l'8 giugno 2022 e che sostituisce l'edizione 2012. Nei moduli e nei capitolati compare ancora la vecchia edizione o la sigla «UNI ISO 9712», che non è la denominazione ufficiale. Conviene aggiornare i documenti e verificare le qualifiche del personale prima di assegnare i controlli, non dopo.
Livelli di qualifica e responsabilità
La norma prevede tre livelli con responsabilità crescenti. Il livello 1 riguarda la conoscenza di base dei metodi, il livello 2 la scelta del metodo, l'esecuzione e l'interpretazione dei risultati, il livello 3 la validazione delle procedure. Affidare la lettura di un risultato critico a una persona del livello sbagliato è una scelta che si paga in fase di contestazione. Per chi è già certificato e aggiunge un nuovo metodo, l'esperienza richiesta può essere ridotta del 25%, un dettaglio utile quando si pianifica la formazione del team, come indicato nella documentazione RINA.
Come possiamo aiutarvi
Chi deve verificare la qualifica del personale o pianificare controlli su un impianto in servizio può trovare nel nostro team tecnico un interlocutore concreto per definire metodo, criteri e documentazione. IST NDT opera come Centro d'Esame RINA secondo la EN ISO 9712:2022 e può affiancarvi nella formazione, attraverso le attività didattiche, oppure nell'esame visivo, descritto nella pagina dedicata. Se le saldature si trovano in punti difficili da raggiungere, valutiamo anche le ispezioni con drone. Richiedete una valutazione preliminare del vostro caso al nostro team tecnico.