Cosa sono i controlli non distruttivi: domande frequenti
Pubblicato il 7 min di letturaDi IST NDT
Cosa sono i controlli non distruttivi, quali metodi esistono e che cosa dicono le norme, come la UNI EN ISO 9712. Risposte chiare per chi gestisce impianti industriali.
Chi si occupa di manutenzione o di integrità di un impianto prima o poi si chiede cosa sono i controlli non distruttivi e perché siano così centrali nelle verifiche industriali. La risposta breve è semplice: sono prove che permettono di scoprire difetti in un componente senza romperlo né comprometterne l'uso. La risposta completa richiede qualche precisazione su metodi, norme e qualifiche del personale. In queste pagine raccogliamo le domande che ricorrono più spesso tra ingegneri e responsabili di impianto, con risposte che nascono dal lavoro quotidiano sul campo.
Cosa sono i controlli non distruttivi
I controlli non distruttivi, spesso indicati con la sigla CND o con il termine inglese NDT, sono prove fisiche e tecnologiche che servono a rilevare difetti senza distruggere il pezzo e senza comprometterne l'integrità. La definizione è semplice, ma racchiude un principio pratico: il componente controllato resta utilizzabile dopo la prova. Una saldatura su una tubazione, la parete di un serbatoio o una pala di turbina possono essere esaminati e rimessi in servizio, a differenza di quanto accadrebbe con una prova a rottura.
Il termine NDT viene dall'inglese Non-Destructive Testing. In Italia si usa soprattutto la sigla CND, che compare in capitolati, procedure e certificati. Con CND non si indica un singolo strumento, ma una famiglia di tecniche che sfruttano fenomeni diversi: onde sonore ad alta frequenza, campi magnetici, radiazioni, calore, liquidi che evidenziano le fessure superficiali. Ciascuna risponde a una domanda precisa, per esempio se esiste una cricca interna, quanto è profonda o se una superficie presenta discontinuità visibili solo con un'illuminazione particolare.
Il principio di base è semplice da spiegare ma difficile da applicare bene. Un tecnico deve sapere quale fenomeno sfruttare, quale strumento usare e come leggere il segnale che ne torna. Una prova eseguita con il metodo sbagliato o da personale non preparato può produrre un falso sicuro, cioè un esito che sembra rassicurante ma non lo è. Per questo la qualificazione del personale è una parte essenziale della prova, non un dettaglio amministrativo.
Perché si eseguono e in quali settori
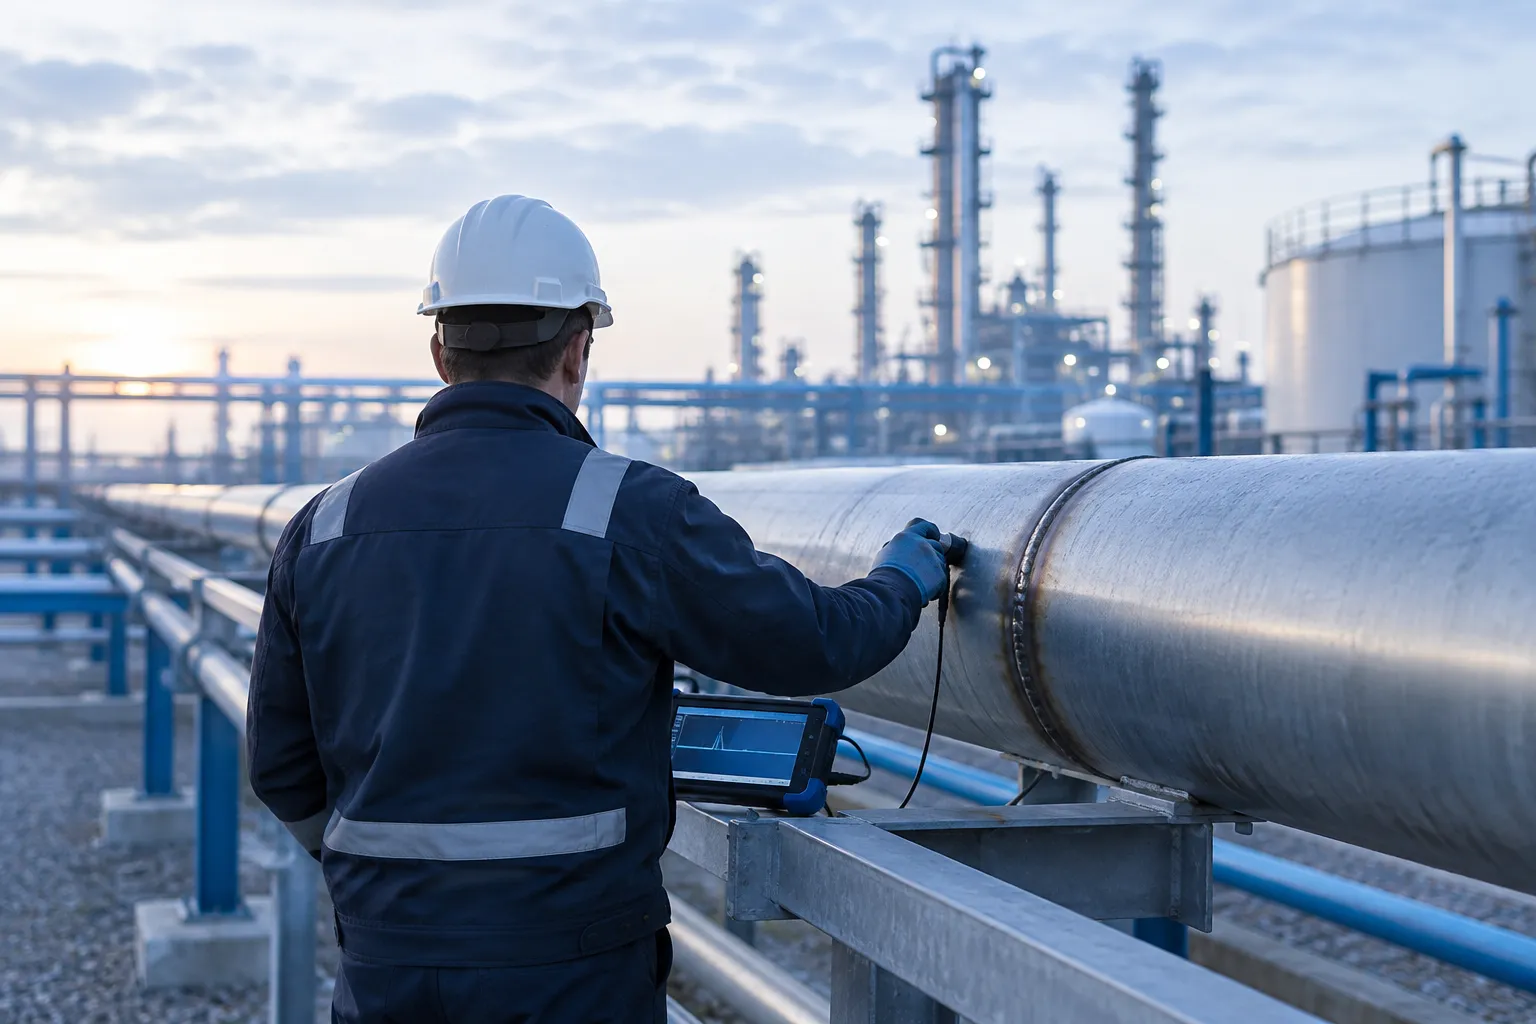
Nelle grandi installazioni industriali l'obiettivo non è trovare un difetto una volta, ma tenere sotto controllo l'integrità degli asset nel tempo. Nel chimico-petrolchimico, nell'Oil & Gas, nell'energia e nelle costruzioni, un cedimento su una linea in pressione può fermare la produzione e creare rischi per le persone. Per questo i controlli sono programmati, ripetuti e documentati, e si affiancano alla manutenzione ordinaria come strumento di prevenzione dei guasti.
Dalla nostra esperienza sul campo, i problemi più frequenti non nascono da difetti evidenti. Spesso si tratta di corrosione sotto isolamento, di fessure che crescono lentamente a partire da una saldatura o di spessori che si assottigliano in zone poco accessibili. Un controllo fatto in tempo permette di decidere con calma se intervenire, rallentare l'esercizio o programmare una riparazione, invece di reagire a un'emergenza. Anche le ispezioni con drone e la termografia industriale nascono per ridurre il tempo in cui un tecnico deve lavorare in quota o in zone a rischio.
I metodi più usati nel campo
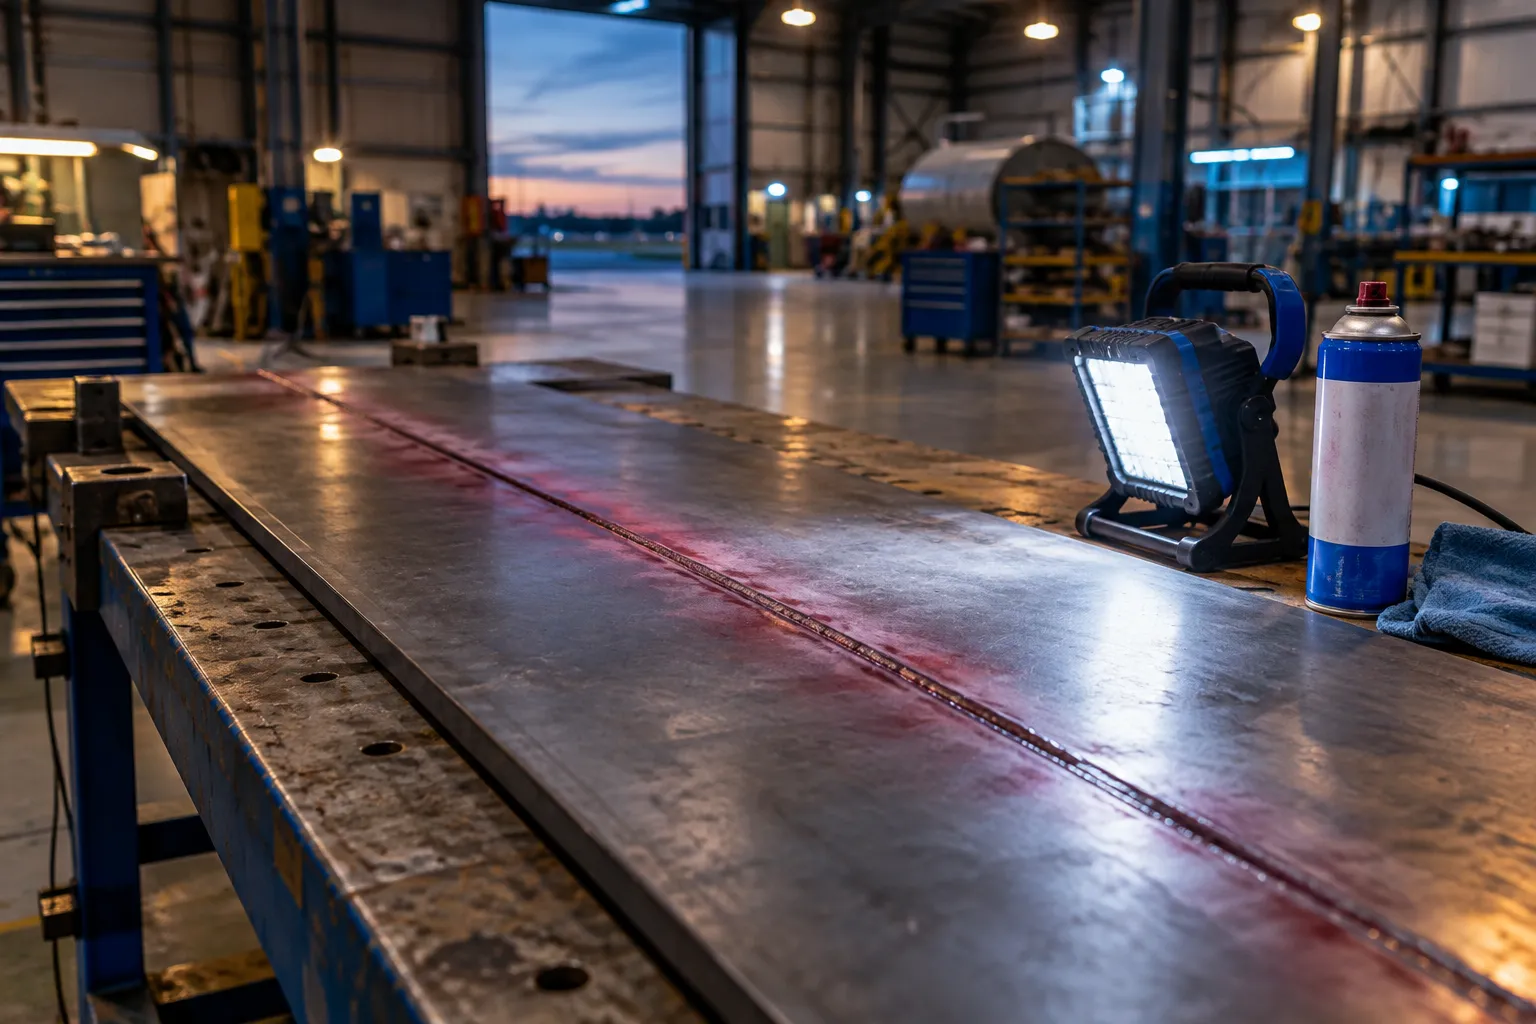
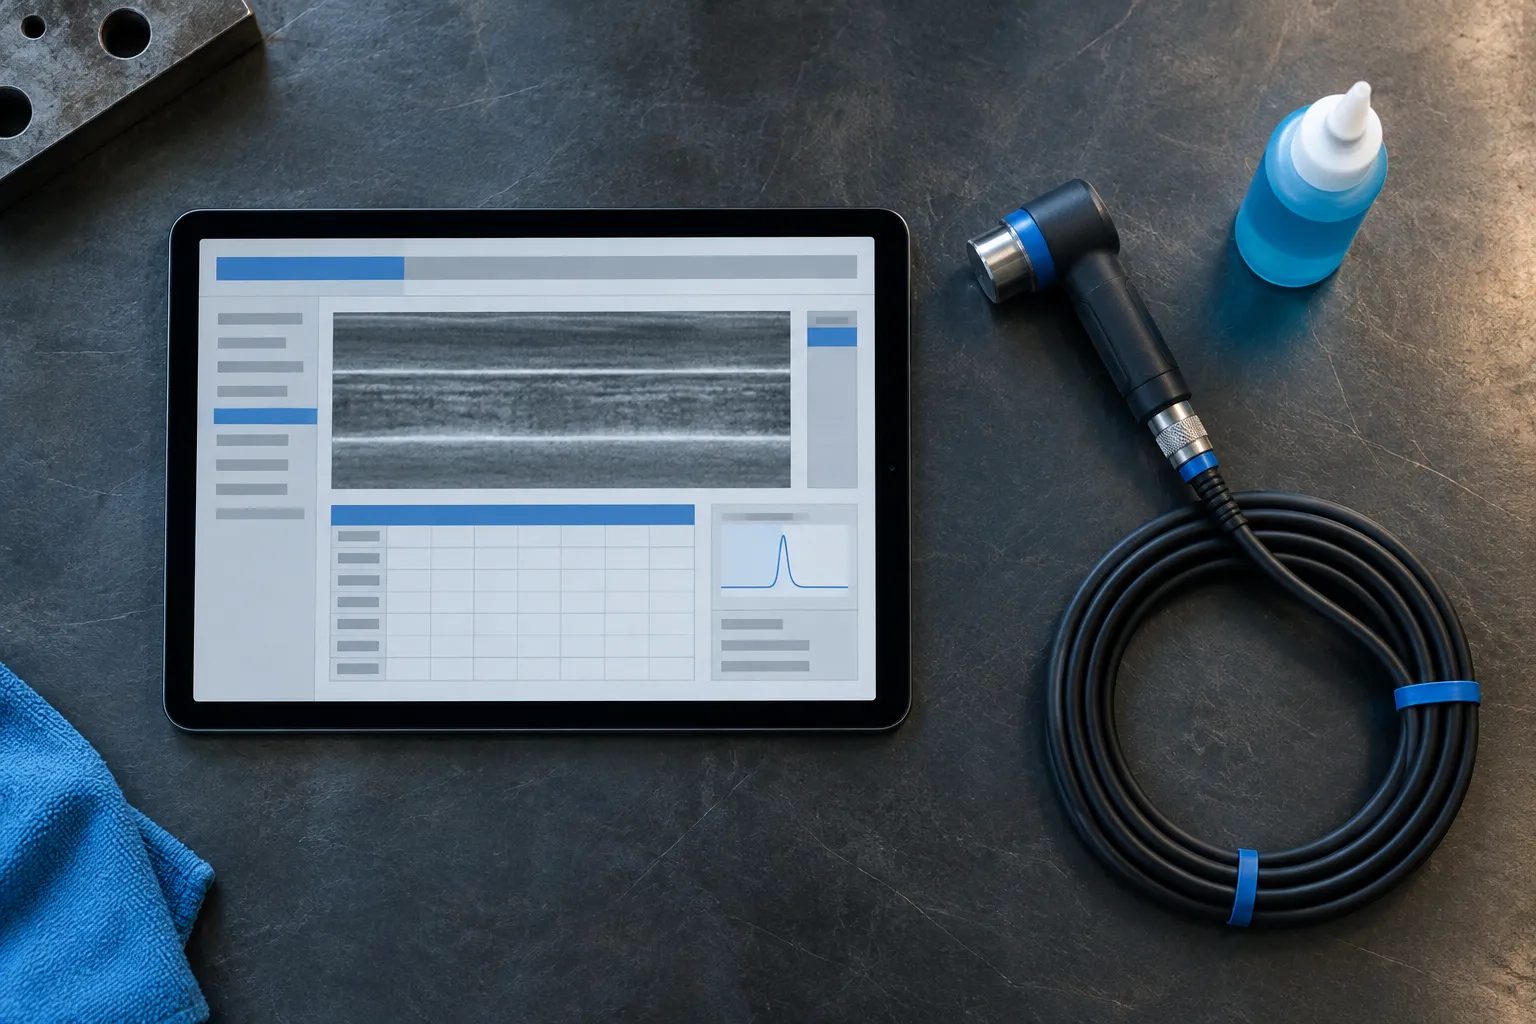
Esistono diversi metodi, e la scelta dipende dal materiale, dalla geometria del pezzo, dal tipo di difetto atteso e dalle condizioni di lavoro. Gli ultrasuoni inviano un fascio sonoro nel materiale e ne leggono le riflessioni, utili per individuare discontinuità interne. La magnetoscopia usa campi magnetici per evidenziare cricche superficiali e sub-superficiali nei materiali ferromagnetici, mentre i liquidi penetranti mettono in evidenza le fessure aperte in superficie. La radiografia registra infine l'attenuazione di raggi X o gamma che attraversano il componente.
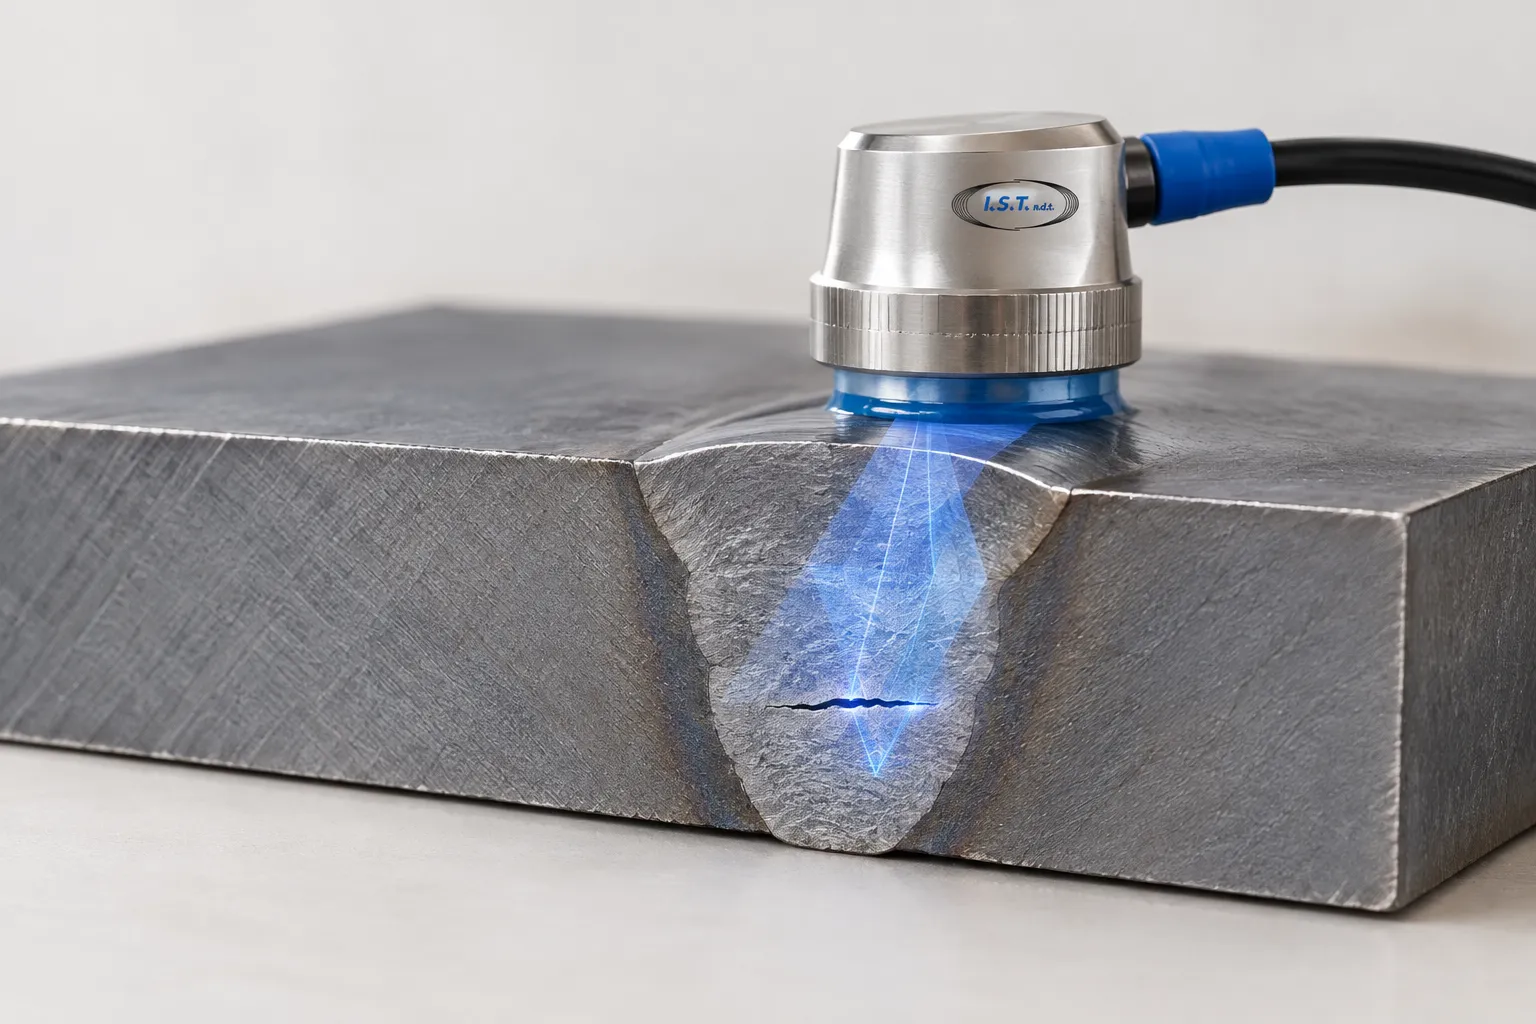
Accanto ai metodi tradizionali si sono diffuse tecniche più avanzate, come la termografia, le correnti indotte e l'emissione acustica. Tra le tecniche più recenti, PAUT (ultrasuoni a fasci multipli, detti phased array), TOFDed EMAT richiedono un inquadramento preciso: sono strumenti potenti, ma la loro qualificazione dipende dalle procedure e dagli schemi di certificazione applicabili, non dal solo nome del metodo. Chi sceglie un fornitore dovrebbe chiedere quali metodi sono coperti dalle qualifiche del personale che eseguirà la prova.
Nella pratica, la prima domanda non è quale metodo sia il più avanzato, ma quale difetto si cerca. Una cricca superficiale su un materiale magnetico si affronta in modo diverso da una discontinuità interna in una saldatura spessa. Un buon fornitore parte sempre dal problema e dal materiale, e solo dopo propone la tecnica più adatta.
La normativa sui controlli non distruttivi
Quando si parla di normativa sui controlli non distruttivi, il riferimento principale per la qualificazione del personale è la UNI EN ISO 9712. La versione 2022 è entrata in vigore il 12 maggio 2022 e sostituisce la UNI EN ISO 9712:2012, recependo la ISO 9712:2021. Alcuni testi datati citano ancora la vecchia edizione o la sigla EN 473, oggi superata, quindi conviene sempre verificare il riferimento sul sito UNI Store.
La norma copre i metodi emissione acustica, correnti indotte, tenuta, magnetoscopia, liquidi penetranti, radiografia, estensimetria, termografia, ultrasuoni e prove visive. Non tutto il campo delle ispezioni rientra però nel perimetro: l'esame visivo diretto e non assistito resta escluso, così come le prove visive eseguite durante un altro metodo. Anche le prove idrauliche non rientrano nel metodo tenuta. Per altri metodi o tecniche la norma si applica solo se esiste uno schema completo di certificazione e il metodo è coperto da norme riconosciute, oppure se l'organismo di certificazione ne dimostra l'efficacia.
Un punto spesso frainteso riguarda la cogenza. La norma è un riferimento tecnico e non va presentata come un obbligo generale di legge. Nella pratica, però, sempre più capitolati e committenti ne chiedono il rispetto per qualificare il personale. Chi opera in ambito ferroviario deve sapere che, secondo un regolamento di certificazione italiano, la sola ISO 9712 non basta per lavorare in quel settore.
Per chi ha ancora certificazioni emesse secondo l'edizione 2012, la circolare ACCREDIA DC N° 38/2022 ha fissato al 30 settembre 2023 il termine per prime certificazioni, rinnovi e ricertificazioni. Dopo quella data la nuova edizione consente rinnovi entro 12 mesi dalla scadenza, ma l'interruzione di validità va indicata sul nuovo certificato, come spiegato da RINA.
Livelli di qualifica del personale
La norma organizza le competenze in tre livelli. Il Livello 1 riguarda la conoscenza di base dei metodi. Il Livello 2 è il livello operativo per eccellenza: il tecnico sceglie il metodo più adatto, esegue le prove e interpreta i risultati. Il Livello 3 riguarda la progettazione e la validazione delle procedure, cioè definisce come deve essere condotto un controllo su una determinata applicazione.
Perché il Livello 2 conta di più
Nella pratica quotidiana il Livello 2 è la figura che il committente incontra più spesso. Interpretare un segnale ultrasonico o una radiografia non significa solo riconoscere un difetto, ma anche distinguere un'indicazione reale da un artefatto legato alla geometria del pezzo o alla finitura della superficie. Un errore di interpretazione può tradursi in una riparazione inutile o, peggio, in un difetto lasciato in servizio. Per questo il personale va formato su casi reali e non solo su manuali.
Il Livello 3 interviene a monte, quando bisogna affrontare un'applicazione nuova. Scegliere la sequenza dei controlli, definire i criteri di accettazione e validare la procedura richiede esperienza su più metodi, e spesso è la competenza che fa la differenza tra un controllo formale e un controllo che protegge davvero l'impianto.
Come scegliere un fornitore qualificato
Se state valutando un fornitore, verificate tre aspetti: quali metodi sono coperti dalle qualifiche del personale, se i certificati seguono l'edizione in vigore e quale esperienza esiste sul vostro tipo di impianto. In IST NDT lavoriamo con personale qualificato, con metodi convenzionali e avanzati e con ispezioni industriali di linee, apparecchiature e infrastrutture. Possiamo illustrare procedure e qualifiche in una valutazione tecnica dedicata, partendo dal vostro asset. Per approfondire i singoli metodi, il punto di partenza è la pagina dedicata alle soluzioni, organizzata per tecnica e per applicazione.