Come scegliere tra PAUT e TOFD in base ai difetti da rilevare
Pubblicato il 7 min di letturaDi IST NDT
Confronto tecnico tra PAUT e TOFD per scegliere il metodo in base al difetto da rilevare, alla geometria del giunto e alla precisione di dimensionamento richiesta. Un riferimento per la specifica di ispezione.
Quando in una specifica di ispezione compare la scelta tra PAUT e TOFD, il tecnico deve sapere quale delle due tecniche ultrasonore risponde meglio al difetto che cerca. Nei controlli non distruttivi a ultrasuoni, e in particolare nei controlli sulle saldature, le due sigle compaiono spesso insieme, ma non sono intercambiabili: cambiano la geometria del giunto che si può esaminare, il modo in cui il difetto viene dimensionato e i limiti che ciascun metodo porta con sé. In questa guida mettiamo a confronto le due tecniche partendo dal difetto da rilevare, come facciamo ogni giorno nelle ispezioni che eseguiamo sugli impianti.
Che cosa distingue PAUT e TOFD sul campo
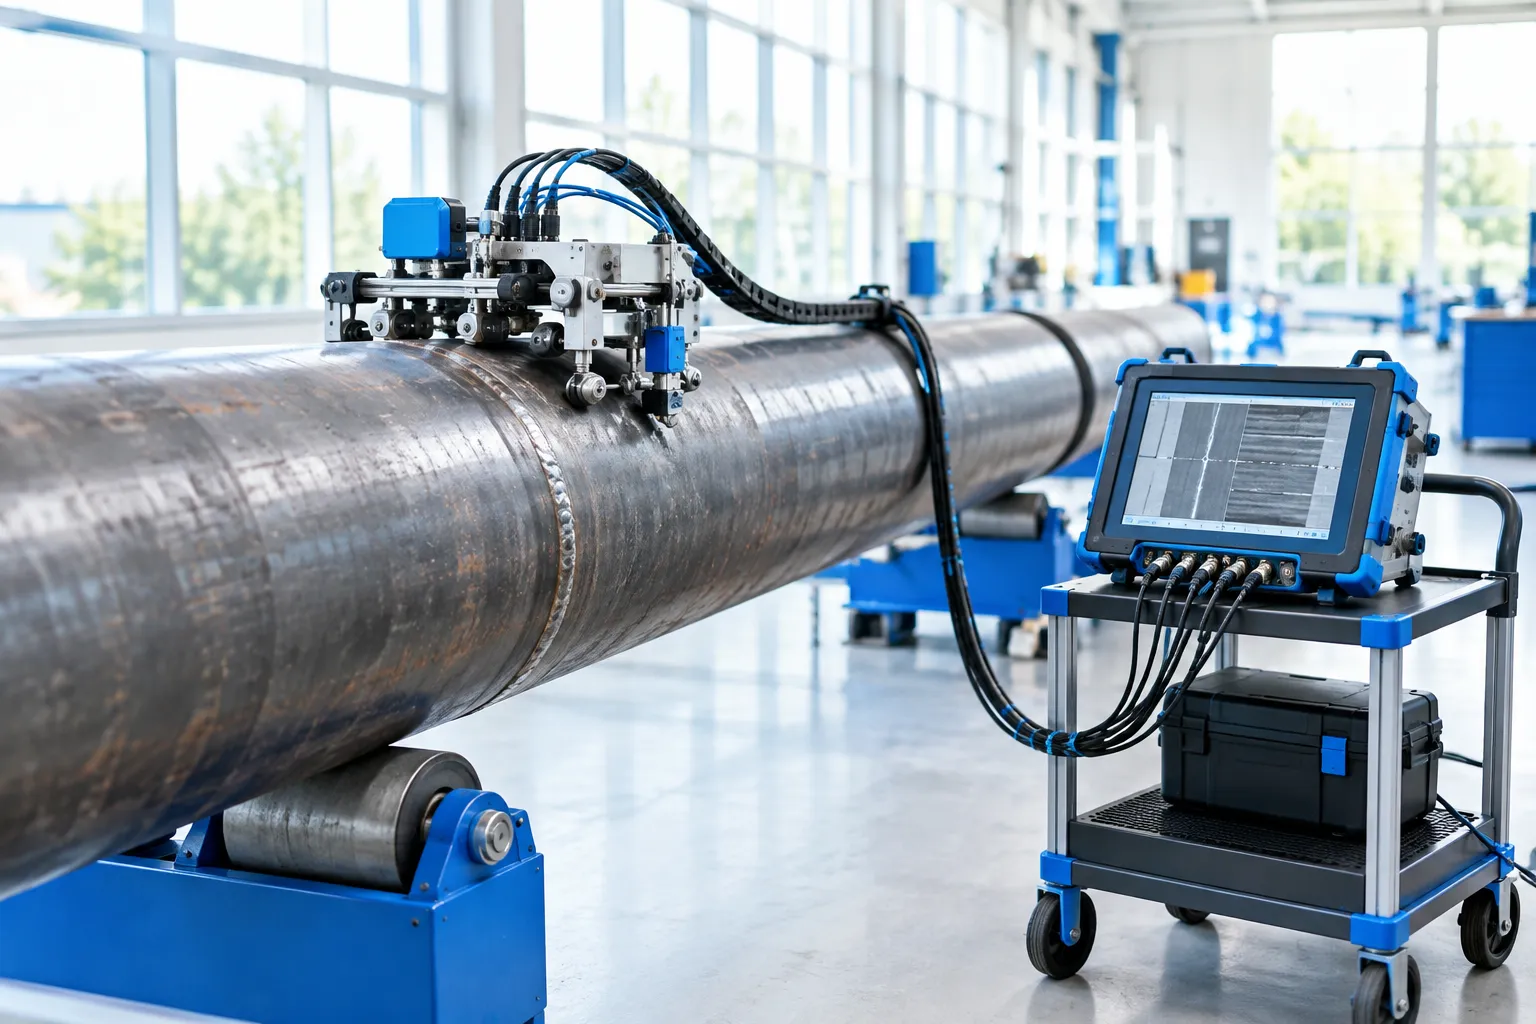
La PAUT, acronimo di Phased Array Ultrasonic Testing, usa una sonda formata da più elementi piezoelettrici che generano un fascio orientabile e focalizzabile per via elettronica. Questa flessibilità permette di esplorare il giunto con angoli diversi senza spostare la sonda in modo significativo, e di registrare i dati in forma codificata per ricostruire immagini sezionali del volume saldato. Il TOFD, Time of Flight Diffraction, lavora in modo diverso: due sonde, una trasmittente e una ricevente, sono poste ai due lati della saldatura e il segnale utile non è la riflessione del difetto, ma l'onda diffratta dai suoi spigoli.
Nel confronto PAUT TOFD la scelta non dipende quindi dal metodo più recente, ma dalla domanda che si deve risolvere. Se il problema è localizzare un'indicazione e ricostruirne la forma in una geometria complicata, la PAUT offre molta più libertà. Se serve misurare con continuità l'altezza di una discontinuità lungo un giunto a spessore costante, il TOFD è spesso la strada più diretta. Nella specifica conviene sempre scrivere per esteso la sigla alla prima occorrenza, così che chi legge sappia subito di quale procedura si parla.
Il dimensionamento con la PAUT
Nel dimensionamento PAUT si usa comunemente il metodo del calo di -6 dB, o un metodo equivalente, che misura l'estensione dell'indicazione oltre il punto in cui l'ampiezza scende di sei decibel rispetto al picco. Il risultato è affidabile solo se la calibrazione è corretta, il fascio è orientato in modo coerente con la giacitura del difetto e chi analizza le immagini conosce il comportamento dell'ultrasuono nel materiale. Per questo, più che lo strumento in sé, pesa la procedura scritta che lo governa.
Il dimensionamento con il TOFD
Nel TOFD l'altezza si ricava dai segnali di diffrazione di punta, cioè dai tempi di arrivo delle onde che nascono dai due spigoli del difetto. Il metodo ha però limiti ben noti. Ci sono zone morte sulla superficie esterna e su quella interna, dove le onde laterali e il segnale di superficie possono coprire la risposta del difetto, e l'interpretazione richiede un operatore esperto. I difetti più piccoli e quelli molto vicini alla superficie sono i più difficili da caratterizzare: nelle tubazioni il ringdown, cioè la coda di oscillazione del fascio dopo l'impulso, occupa circa 3 mm, una distanza che conta molto quando lo spessore è contenuto. Per approfondire i limiti del metodo sul dimensionamento dei difetti nelle tubazioni vale la pena consultare la documentazione tecnica di Olympus.
Dove il TOFD fa la differenza nel dimensionamento
Quando l'obiettivo è misurare l'altezza di una cricca o di una discontinuità volumetrica lungo un giunto, il TOFD resta un riferimento. Il suo punto di forza è la ripetibilità della misura e la possibilità di ottenere una rappresentazione coerente della sezione saldata, utile quando un'ispezione deve essere confrontata con quella successiva. Nel campo questo significa poter seguire l'evoluzione di un difetto già segnalato senza affidarsi a una sola lettura.
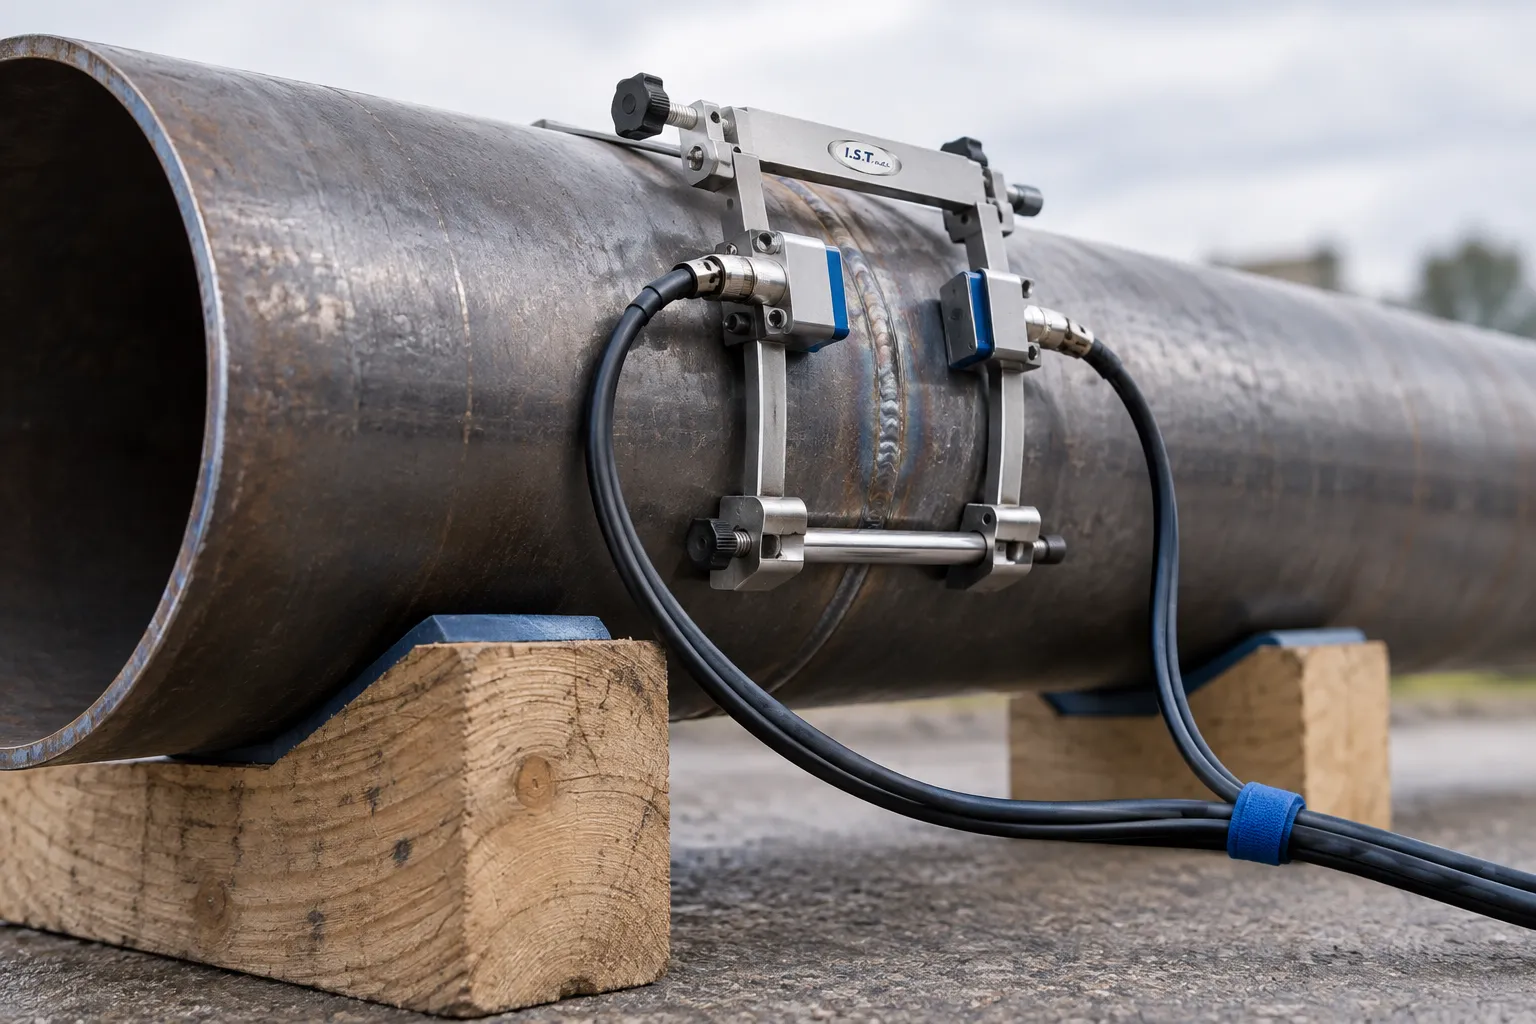
Va detto con chiarezza, però, che la precisione del TOFD non è un valore universale da scrivere in una specifica. Un fornitore può indicare scarti molto contenuti, mentre in una delle prove su tubazioni citate solo circa metà dei difetti era dimensionabile direttamente con TOFD standard, e gli errori di ampiezza potevano essere sensibili. Dati di questo tipo non sono comparabili tra loro e non vanno usati come valori normativi. Nella specifica conviene piuttosto chiedere la procedura di qualificazione del metodo, con il campo di applicazione e le condizioni in cui è stata dimostrata.
Quando la PAUT è la scelta più adatta
La PAUT dà il meglio quando la geometria del giunto cambia lungo lo sviluppo, in presenza di raccordi, variazioni di spessore o accessi limitati, e quando serve una lettura per immagini che aiuti a capire la forma del difetto. La possibilità di scansionare con fasci a diversi angoli e di registrare i dati in modo codificato rende la PAUT adatta anche a controlli ripetibili e tracciabili, purché la procedura sia scritta con cura.
Un caso tipico è il collegamento di un ugello su una linea: la geometria cambia bruscamente, l'accesso è limitato e la superficie è irregolare. In questo scenario la scansione PAUT permette di adattare gli angoli al raccordo senza ripetere ogni volta la sistemazione della sonda, mentre un TOFD richiede un'attenzione particolare alla geometria di accoppiamento e alla posizione reciproca delle sonde.
Anche la PAUT, però, ha un campo di applicazione preciso. La norma ISO 13588:2019 riguarda il controllo automatizzato di giunti saldati con spessore minimo 6 mm, limitato a geometrie semplici in piastre, tubi e recipienti in acciai bassolegati o a grana fine. Per gli acciai a grana grossa o austenitici si applica anche la ISO 22825, e saltare questo passaggio è un errore di specifica che conviene evitare fin dalla progettazione del controllo. I criteri di accettazione sono invece in ISO 19285, da leggere insieme al metodo e non separatamente.
Norme, spessori e stato delle revisioni
Per il TOFD il riferimento è la ISO 10863:2020, che disciplina il controllo semi o completamente automatizzato di giunti saldati per fusione con spessore minimo 6 mm e prevede quattro livelli di prova, da A a D, secondo la ISO 17635. Le edizioni precedenti, quelle del 2011, sono superate e non andrebbero citate in una specifica nuova. Lo stesso vale per la ISO 13588, la cui edizione attuale è quella del 2019 e non la versione del 2012.
È importante sapere anche che la revisione di questo gruppo di norme è in corso: la Francia guida il lavoro su nove norme ISO sui controlli di saldature, tra cui la 10863 e la 13588. Per questo il consiglio pratico è semplice: prima di emettere una specifica, controllate sul sito ISO lo stato della norma e l'edizione in vigore. Fate lo stesso per la qualificazione del personale secondo la EN ISO 9712, dove le modifiche introdotte nell'edizione 2022 prevedono un periodo di transizione e i certificati vanno verificati sull'edizione applicabile. Per procurarsi i testi sui controlli non distruttivi ultrasuoni in PDF conviene rivolgersi agli enti di normazione e ai fornitori ufficiali. Le fonti da cui partire sono la pagina ISO della 10863, la pagina ISO della 13588 e il quadro delle revisioni riportato da UNM.
Controlli sulle saldature: come motivare la scelta nella specifica
Una scelta tecnica ben motivata nel confronto PAUT TOFD si costruisce partendo da quattro domande: quale difetto si deve rilevare, quale geometria e spessore ha il giunto, quale precisione di dimensionamento serve per decidere sull'idoneità al servizio e quale norma governa il controllo. Se il dubbio riguarda l'altezza di un difetto lungo un giunto a spessore costante, il TOFD è un candidato forte; se il giunto ha forme variabili e serve una lettura del volume, la PAUT offre più margine. In molti casi le due tecniche si completano, e la specifica può prevederle entrambe, a condizione che i criteri di accettazione siano chiari.
Nel nostro lavoro con impianti chimico-petroliferi, energetici e infrastrutturali, la motivazione scritta della scelta è la parte che più spesso fa la differenza in fase di approvazione. Un metodo ben documentato, con personale qualificato e con i limiti dichiarati, rende il controllo più affidabile e più facile da difendere davanti alla committenza. Anche per questo ci sembra utile che la specifica riporti il tipo di difetto atteso, la procedura di calibrazione e le condizioni di accesso alla saldatura.
Se state definendo una specifica per un giunto critico, il nostro team tecnico può valutare con voi il metodo più adatto e illustrare come applichiamo la PAUT e il TOFD, a partire dalla pagina dedicata al phased array e al TOFD. Potete anche contattarci direttamente per una valutazione del vostro caso.