Controlli non distruttivi sui materiali: metodi e scopi
Pubblicato il 6 min di letturaDi IST NDT
Una guida per collegare materiale, geometria e difetto atteso alla tecnica CND più adatta. Dalla scelta del metodo alla normativa e alla qualità del rapporto, ecco gli elementi da considerare.
La scelta dei controlli non distruttivi sui materiali non dipende solo dal difetto da cercare. Materiale, geometria, accessibilità e condizioni di esercizio determinano quale metodo può fornire un risultato utile. Capire questo legame aiuta a definire un’ispezione coerente, evitando di applicare una tecnica solo perché è disponibile o abituale.
Che cosa verificano i controlli non distruttivi sui materiali
I controlli non distruttivi (CND) sono esami che indagano un componente senza comprometterne l’impiego. Possono evidenziare discontinuità superficiali o interne, variazioni di spessore, corrosione, perdita di materiale e altre condizioni rilevanti per la valutazione dell’integrità. Il risultato non è una generica dichiarazione di “buono” o “cattivo”: è un insieme di indicazioni da interpretare secondo procedura, criteri applicabili e contesto tecnico.
È importante distinguere tra rilevazione e valutazione. Un’indicazione rilevata durante l’esame non equivale automaticamente a un difetto inaccettabile. Occorre verificarne natura, posizione e dimensione, quindi confrontarla con i requisiti previsti per quel componente. Per questo, già nella pianificazione si chiariscono lo scopo dell’ispezione e le decisioni che dovranno basarsi sui risultati.
Un esame in produzione, per esempio, può servire a verificare la qualità di una saldatura appena realizzata. In esercizio, invece, l’attenzione può concentrarsi su corrosione, cricche da fatica o evoluzione di una condizione già nota. Cambia la domanda tecnica; di conseguenza può cambiare anche la combinazione di metodi più efficace.
Materiale, forma e difetto atteso guidano la scelta
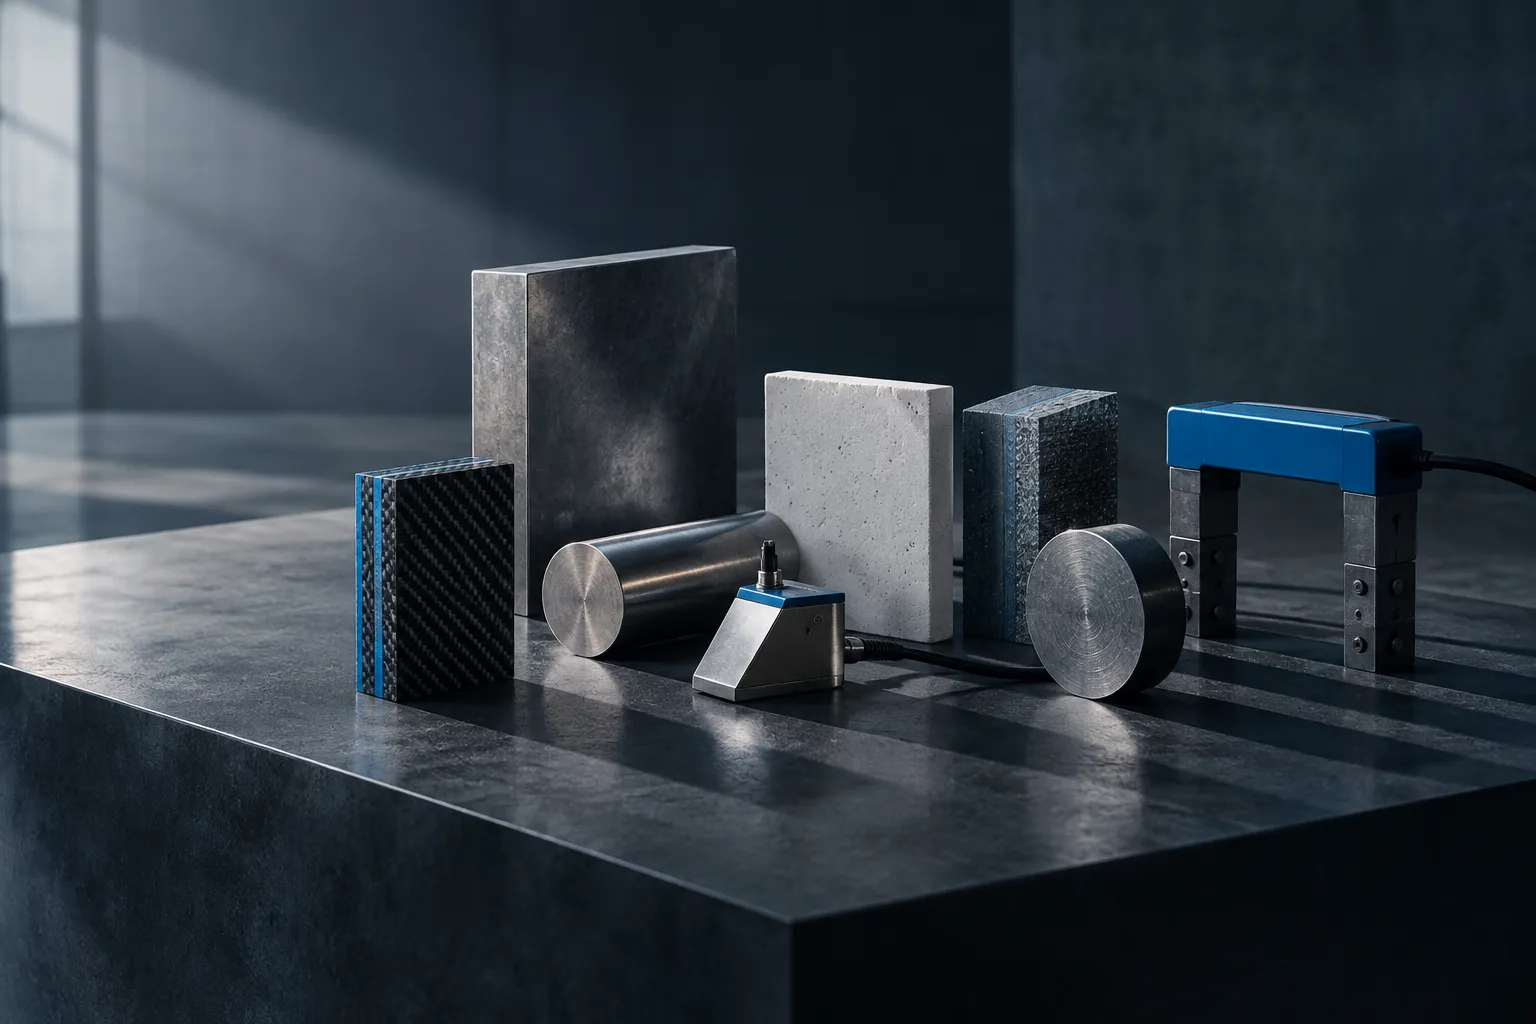
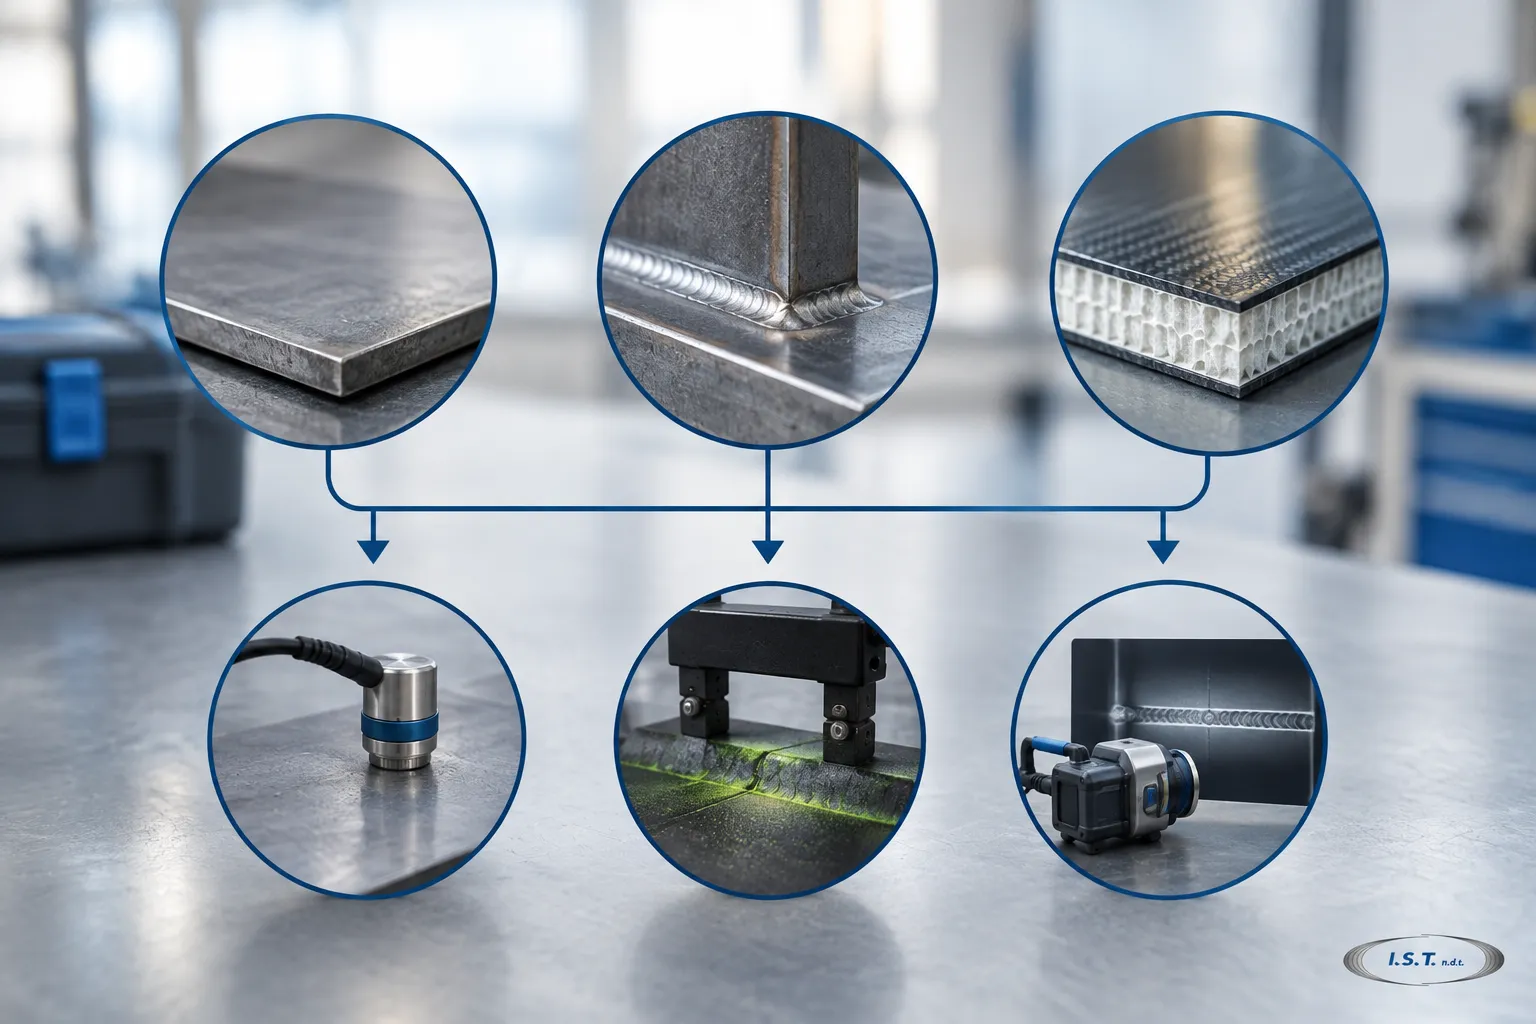
Ogni metodo interagisce con il materiale in modo diverso. Le particelle magnetiche si applicano ai materiali ferromagnetici e sono utili per individuare discontinuità superficiali o prossime alla superficie. I liquidi penetranti possono mettere in evidenza discontinuità aperte in superficie su materiali non porosi, ma non forniscono informazioni dirette su difetti profondi.
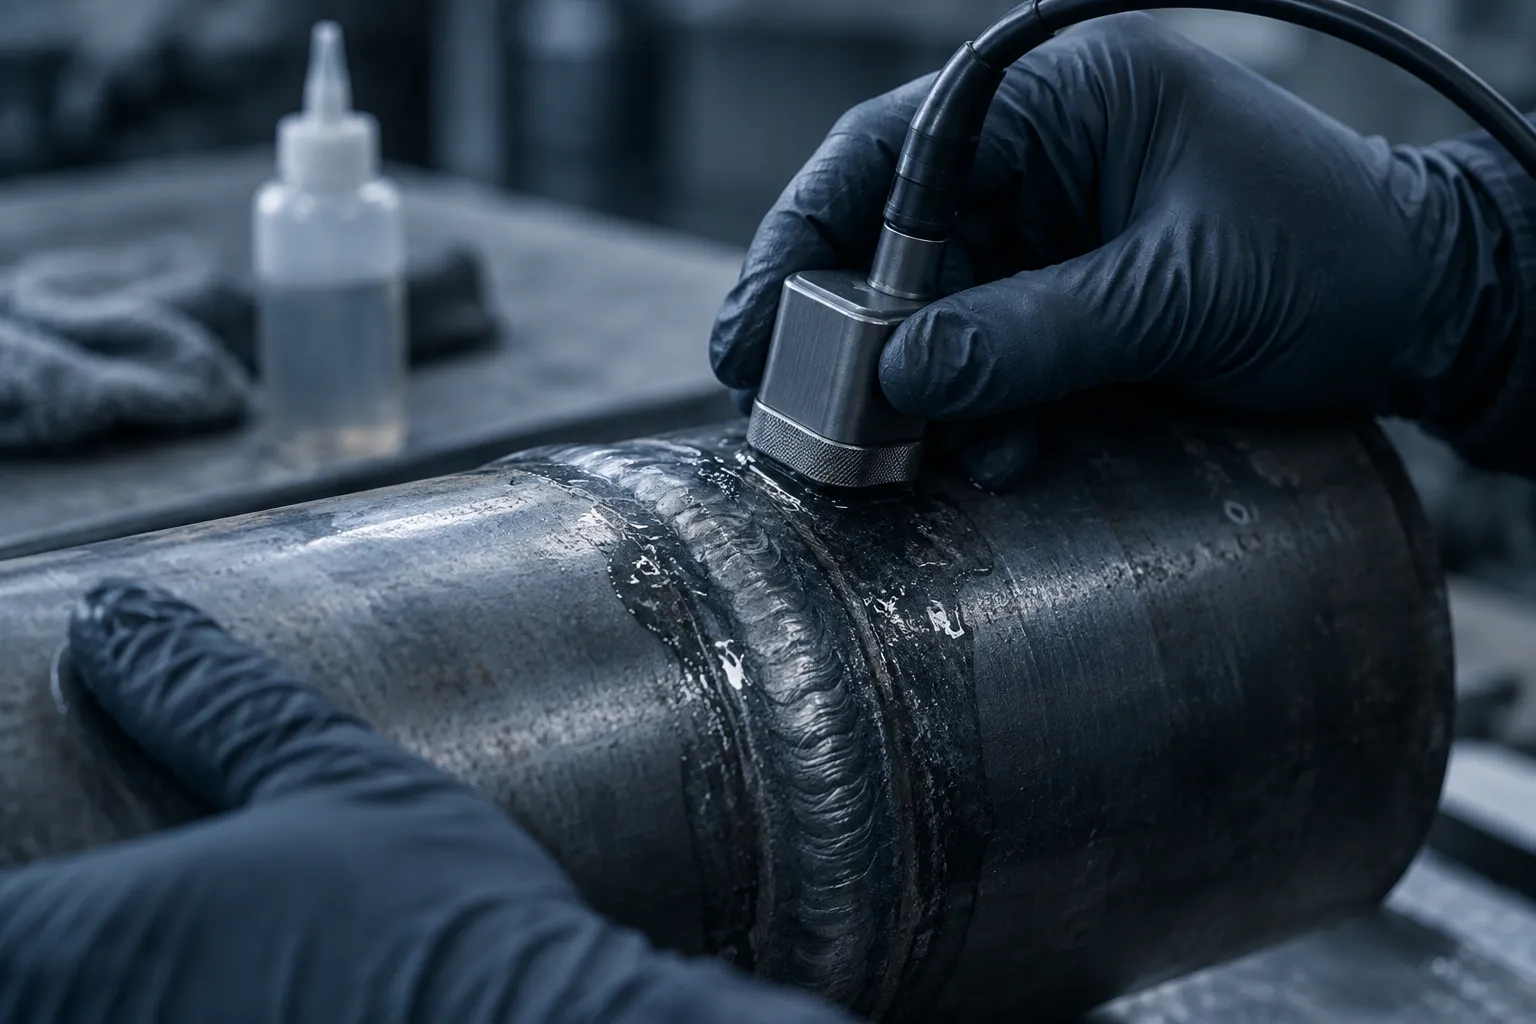
Gli ultrasuoni consentono di esaminare il volume di molti componenti e sono spesso impiegati su saldature, piastre e tubazioni. La risposta dipende però da spessore, geometria, orientamento del difetto e condizioni di accoppiamento. Tecniche avanzate come PAUT (ultrasuoni phased array) e TOFD (diffrazione del tempo di volo) possono aggiungere copertura e informazioni, ma richiedono procedure e competenze adeguate all’applicazione.
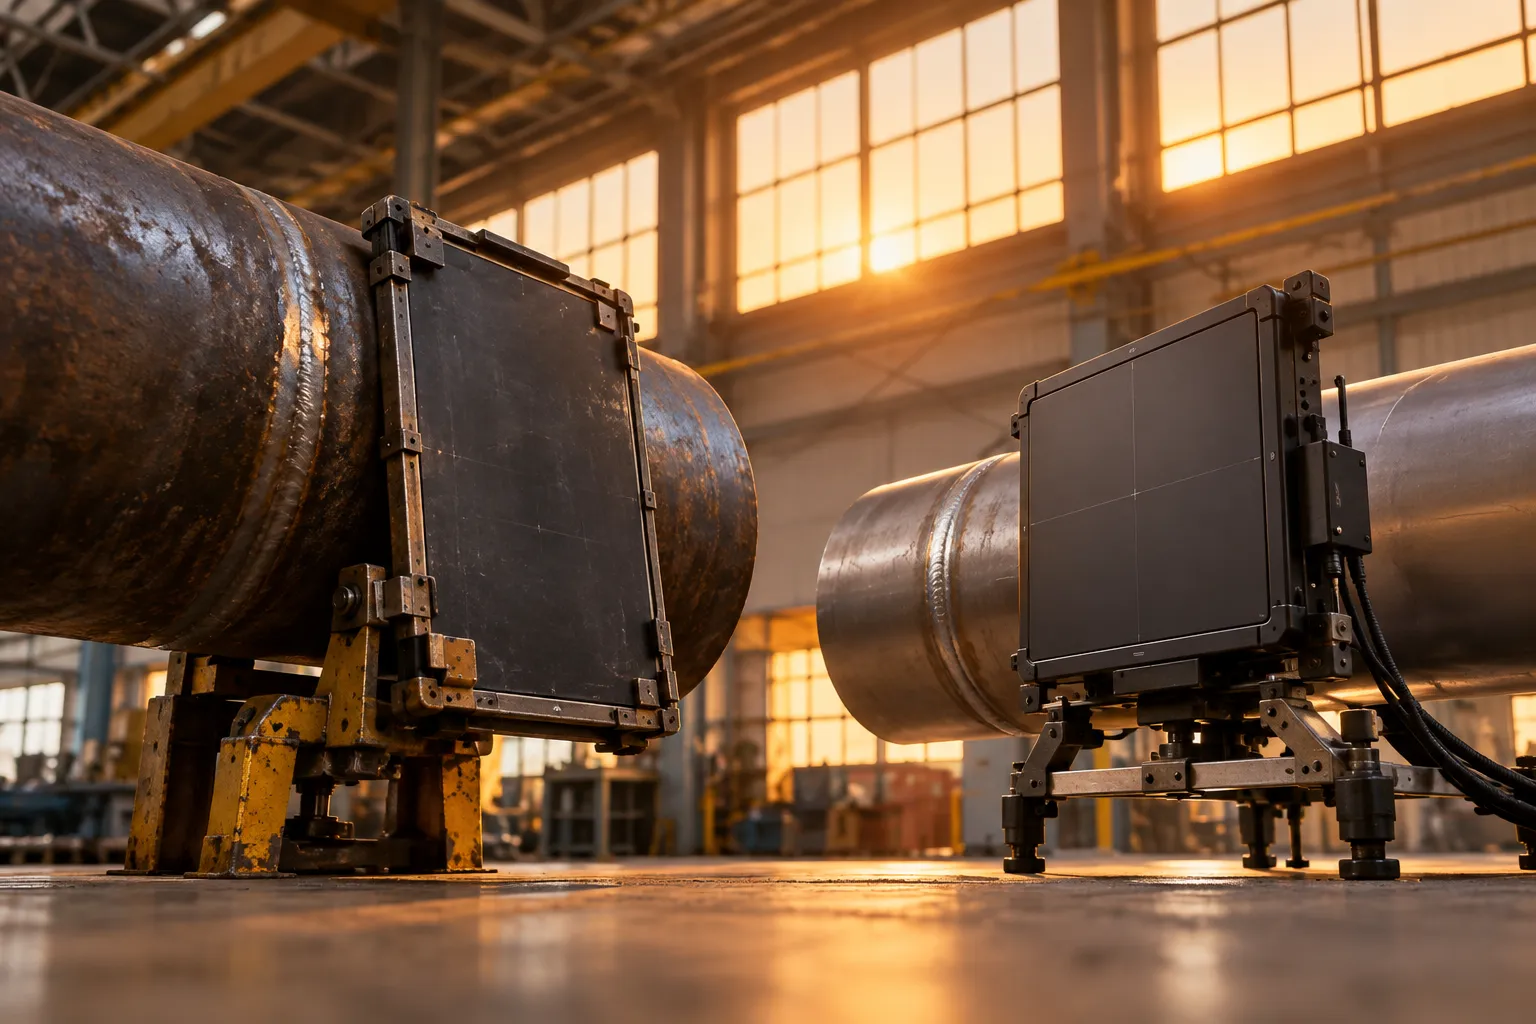
La radiografia, analogica o digitale, produce un’immagine basata sull’attenuazione della radiazione attraverso il componente. Può risultare adatta a specifiche geometrie e difetti volumetrici, ma comporta requisiti di radioprotezione e vincoli di accesso. L’esame visivo, infine, è spesso una fase essenziale: osservazione diretta, illuminazione, preparazione della superficie e accessibilità influenzano ciò che è possibile verificare.
Nei materiali compositi o nelle strutture con stratificazioni, la tecnica va scelta considerando orientamento delle fibre, adesivi e costruzione del componente. Un’impostazione valida per un acciaio omogeneo non si trasferisce automaticamente a un laminato. Prima di definire il controllo conviene quindi raccogliere dati di fabbricazione, disegni, spessori e storia di servizio.
Metodi CND: cosa possono rivelare e quali limiti considerare
Nessuna tecnica identifica ogni tipologia di discontinuità in ogni condizione. La pianificazione deve collegare il difetto atteso alla capacità e ai limiti del metodo, senza confondere la sensibilità dichiarata in condizioni ideali con quella ottenibile sul componente reale.
| Metodo | Impiego tipico | Aspetto da considerare |
|---|---|---|
| Esame visivo | Superfici e profili accessibili | Dipende da accesso e preparazione |
| Liquidi penetranti | Discontinuità aperte in superficie | Superficie non porosa e pulita |
| Particelle magnetiche | Difetti superficiali o subsuperficiali | Materiale ferromagnetico |
| Ultrasuoni | Esame volumetrico e spessori | Geometria e orientamento incidono |
| Radiografia | Immagine del volume attraversato | Sicurezza e accesso all’area |
La tabella orienta il confronto, ma non sostituisce una procedura. Anche per uno stesso componente possono servire metodi complementari: per esempio, un controllo superficiale può essere affiancato da un esame volumetrico quando il piano d’ispezione lo richiede. Se il risultato deve essere confrontato nel tempo, è utile mantenere coerenti posizione, copertura e condizioni di acquisizione.
Nell’esperienza operativa, una difficoltà ricorrente è ricevere una richiesta formulata soltanto come “controllare la saldatura”, senza indicare codice applicabile, livello di accettazione, accesso disponibile o difetti di interesse. In questi casi il rischio è organizzare l’intervento prima di aver definito che cosa debba dimostrare l’esame. Un breve riesame iniziale di disegni, materiali e requisiti riduce ambiguità e rilavorazioni, oltre a rendere più leggibile il rapporto finale.
Come impostare un’ispezione: dal componente al rapporto
Un percorso robusto comincia dalla raccolta delle informazioni essenziali: identificazione del componente, materiale, geometria, spessori, stato superficiale, documentazione di fabbricazione e condizioni di esercizio. Si definiscono poi l’obiettivo e i criteri di valutazione, facendo riferimento alle specifiche applicabili. Solo a questo punto si selezionano metodo, copertura e attrezzatura.
La procedura deve rendere ripetibile l’esame. Può precisare preparazione, punti di scansione, parametri, calibrazioni, condizioni ambientali e modalità di registrazione. Per i controlli saldature, ad esempio, occorre identificare il giunto e stabilire l’estensione richiesta, non limitarsi a indicare una tecnica. Una copertura parziale va descritta come tale, così che chi legge possa comprendere che cosa è stato effettivamente esaminato.
Durante l’attività, il personale registra le indicazioni e le condizioni che possono influenzare il risultato. La valutazione finale va condotta rispetto ai criteri concordati, non sulla base di impressioni isolate. Il rapporto dovrebbe consentire di ricostruire componente, metodo, procedura, copertura, esiti e limitazioni. Questo è particolarmente importante quando il dato sarà usato per pianificare manutenzione o confrontare ispezioni successive.
Normativa, qualifiche e responsabilità tecniche
La ricerca “controlli non distruttivi normativa” non conduce a un unico riferimento valido per ogni situazione. Le regole possono derivare da norme di prodotto, codici di costruzione, requisiti di esercizio, specifiche del cliente e disposizioni applicabili al settore. Occorre identificare quali documenti governano il componente e la fase considerata, distinguendo i requisiti del metodo dai criteri di accettazione.
La EN ISO 9712 riguarda la qualificazione e certificazione del personale che esegue controlli non distruttivi in ambiti e metodi definiti. Non determina, da sola, quale tecnica usare per ogni asset né se un’indicazione sia accettabile: questi aspetti dipendono dai requisiti tecnici pertinenti. Per il quadro della norma, è possibile consultare la scheda ISO 9712 sul sito ISO.
Anche l’organizzazione del lavoro conta. La competenza richiesta deve corrispondere al metodo e al settore, mentre procedure, attrezzature e supervisione devono essere coerenti con l’incarico. Per attività in impianti in esercizio si aggiungono permessi, coordinamento con il sito e misure di sicurezza specifiche. La conformità non è un’etichetta da applicare al rapporto: è una condizione da pianificare e documentare lungo l’intero esame.
Dalla scelta del metodo alla gestione dell’integrità
Un controllo diventa davvero utile quando il risultato entra in un processo decisionale più ampio. Se emerge un’indicazione, la risposta può richiedere un esame supplementare, un confronto con precedenti rilievi o una valutazione ingegneristica. Se non emergono indicazioni rilevabili, il dato va comunque letto tenendo conto della copertura e dei limiti del metodo: l’assenza di segnalazioni non equivale a una garanzia assoluta sull’intero componente.
Per componenti soggetti a degrado, la pianificazione può integrare CND convenzionali e avanzati. Tecniche come EMAT, IRIS, LRUT/GWT o MFL trovano applicazioni specifiche, per esempio nel controllo di tubazioni o apparecchiature, ma non sono intercambiabili. La loro selezione dipende dalla configurazione, dal meccanismo di danno atteso e dal livello d’informazione necessario. In certi contesti anche la termografia, le emissioni acustiche o le ispezioni con drone possono contribuire alla raccolta di evidenze, con obiettivi e limiti propri.
Il punto di partenza resta una domanda concreta: quale decisione deve supportare l’ispezione? Con questa informazione, il team tecnico può valutare metodo, accessibilità, requisiti e documentazione necessari. IST NDT opera in ambito di controlli non distruttivi e ispezioni industriali; per approfondire servizi e metodi disponibili è possibile consultare il sito IST NDT o contattare il team per inquadrare le esigenze dell’asset.