Controlli non distruttivi normativa: requisiti da verificare
Pubblicato il 7 min di letturaDi IST NDT
Una guida per collegare norme applicabili, qualifiche, procedure CND e documentazione ai requisiti dell’asset e dell’ispezione.
La controlli non distruttivi normativa non si riduce a una singola certificazione o a un modulo standard. Per pianificare un’ispezione affidabile, occorre collegare i requisiti tecnici all’asset specifico. Lo stesso vale per le qualifiche degli operatori, la procedura e la documentazione. Una verifica iniziale ben costruita evita ambiguità quando arrivano i risultati. Aiuta anche manutenzione, qualità e ingegneria a prendere decisioni informate.
Controlli non distruttivi normativa: da dove partire
Il primo passaggio è identificare il quadro che regola l’ispezione. Possono concorrere norme di prodotto, codici di costruzione, regolamenti di settore, specifiche del cliente e procedure interne. La loro applicabilità varia in base al componente, al materiale e alla fase di vita dell’asset. Dipende anche dallo scopo dell’esame: fabbricazione, messa in servizio, manutenzione o valutazione di un’anomalia.
Per questo la domanda utile non è soltanto «quale metodo CND usiamo?». Occorre anche chiedersi: «quale documento definisce come usarlo e come valutare ciò che rileviamo?». La risposta deve essere tracciabile. Se l’ordine richiama un codice o un’edizione precisa, non è prudente sostituirli con una prassi generica. Prima serve una valutazione formale e l’accettazione delle parti coinvolte.
Conviene raccogliere prima i disegni e le specifiche dell’apparecchiatura, i materiali e le condizioni di esercizio. Vanno acquisiti anche i rapporti precedenti e i criteri di accettazione richiesti. In un impianto esistente, documenti di costruzione e condizioni attuali possono non coincidere più. Segnalare questa discrepanza prima dell’intervento è più efficace che scoprire a ispezione conclusa che il criterio concordato non risponde alla domanda del responsabile dell’asset.
La norma di qualificazione del personale, inoltre, non definisce da sola ogni aspetto dell’esame. EN ISO 9712:2022 riguarda la qualificazione e certificazione del personale nei metodi e nei settori previsti dal suo campo di applicazione. Per la certificazione ferroviaria, ANSFISA ha pubblicato indicazioni dedicate. È opportuno consultare la pagina ufficiale sulle linee guida per la manutenzione ferroviaria. Non bisogna estenderne automaticamente i requisiti ad altri comparti.
Personale qualificato, metodo e campo di applicazione
La certificazione individuale va letta per intero, non come una dicitura generica. Occorre verificare il metodo, il livello, il settore industriale e l’eventuale prodotto o campo specifico. Vanno controllate anche la validità e le condizioni di mantenimento. Un operatore qualificato per un metodo non è automaticamente qualificato per un altro. Allo stesso modo, il livello certificato deve essere coerente con le responsabilità assegnate, come esecuzione, valutazione o supervisione.
La formazione controlli non distruttivi è una componente del percorso di competenza, ma non equivale da sola alla certificazione. Lo schema applicabile può regolare le ore di formazione, l’esperienza pratica, gli esami e i requisiti di idoneità. Perciò, nella pianificazione, vanno controllati i documenti che dimostrano la competenza richiesta. Non basta verificare l’attestato di partecipazione a un corso.
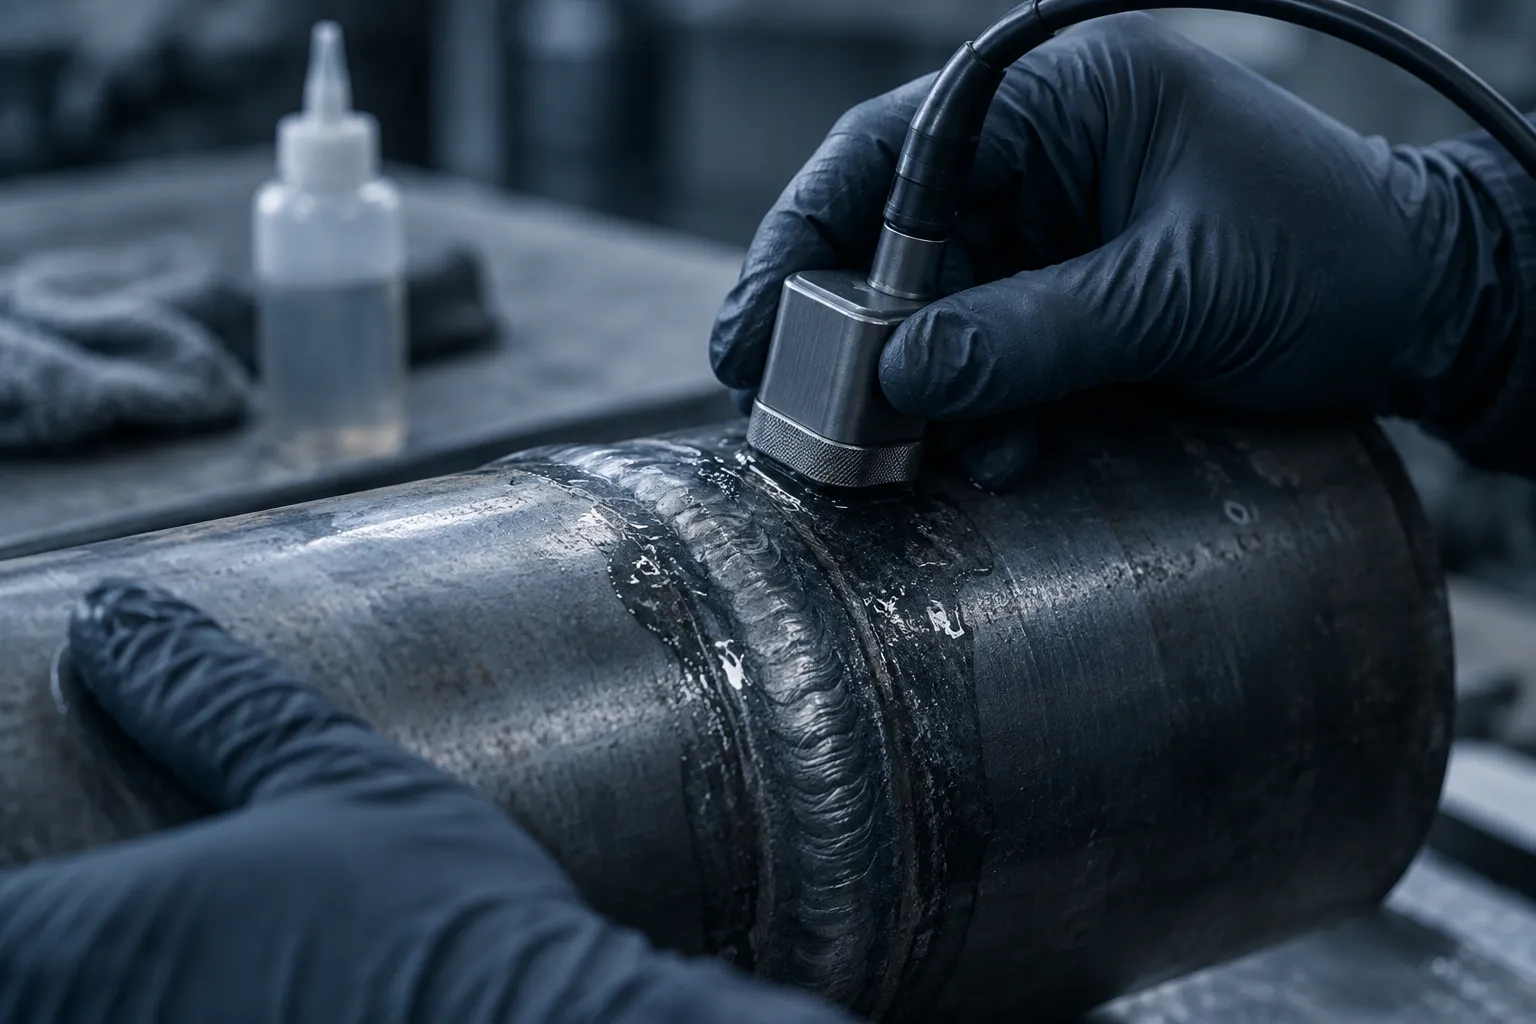
Anche il metodo deve corrispondere al problema tecnico. Ultrasuoni convenzionali, PAUT e TOFD, per esempio, possono essere usati per esaminare saldature. Differiscono però per impostazione, copertura e modalità di rappresentazione. Anche esame visivo, radiografia, liquidi penetranti e particelle magnetiche hanno campi di utilità e limiti distinti. La scelta dipende da geometria, spessore, materiale e accessibilità. Contano anche l’orientamento atteso delle discontinuità e i requisiti del codice.
La sigla del metodo non basta a descrivere un’ispezione. Nella specifica occorre indicare, secondo il caso, l’area da esaminare e l’estensione. Vanno descritti anche la preparazione superficiale, le attrezzature, i parametri essenziali, la copertura richiesta e i criteri di valutazione. Così è possibile confrontare l’attività prevista con le condizioni reali in campo. Inoltre, si può concordare in anticipo come gestire le aree non accessibili o i risultati non conclusivi.
Controlli sulle saldature: procedura e criteri
I controlli sulle saldature richiedono particolare attenzione. La risposta dipende infatti dalla configurazione del giunto e dal difetto ricercato. Una procedura per una saldatura di testa non va trasferita automaticamente a un giunto con geometria o spessore diversi. Cambiano l’accessibilità e l’orientamento dei fasci. Cambiano anche le zone di scansione e la possibilità di distinguere indicazioni rilevanti da geometrie o riflessioni proprie del componente.
La procedura dovrebbe riferirsi ai documenti applicabili e descrivere almeno metodo e tecnica, preparazione e attrezzatura. Dovrebbe indicare anche i parametri, l’estensione dell’esame, le modalità di registrazione e i criteri di accettazione. Quando si adottano tecniche ultrasonore avanzate, la configurazione deve essere qualificata o verificata secondo i requisiti pertinenti. Occorre inoltre documentare le impostazioni necessarie a rendere il controllo ripetibile.
Un’indicazione non è automaticamente una difettosità. È una risposta rilevata dal metodo e va interpretata nel contesto. La valutazione richiede un confronto con i criteri stabiliti. Se necessario, servono ulteriori esami o una verifica tecnica. Questa distinzione è importante nelle comunicazioni tra ispettore e responsabile dell’impianto. Il rapporto deve separare ciò che è stato osservato dalla valutazione rispetto ai requisiti.
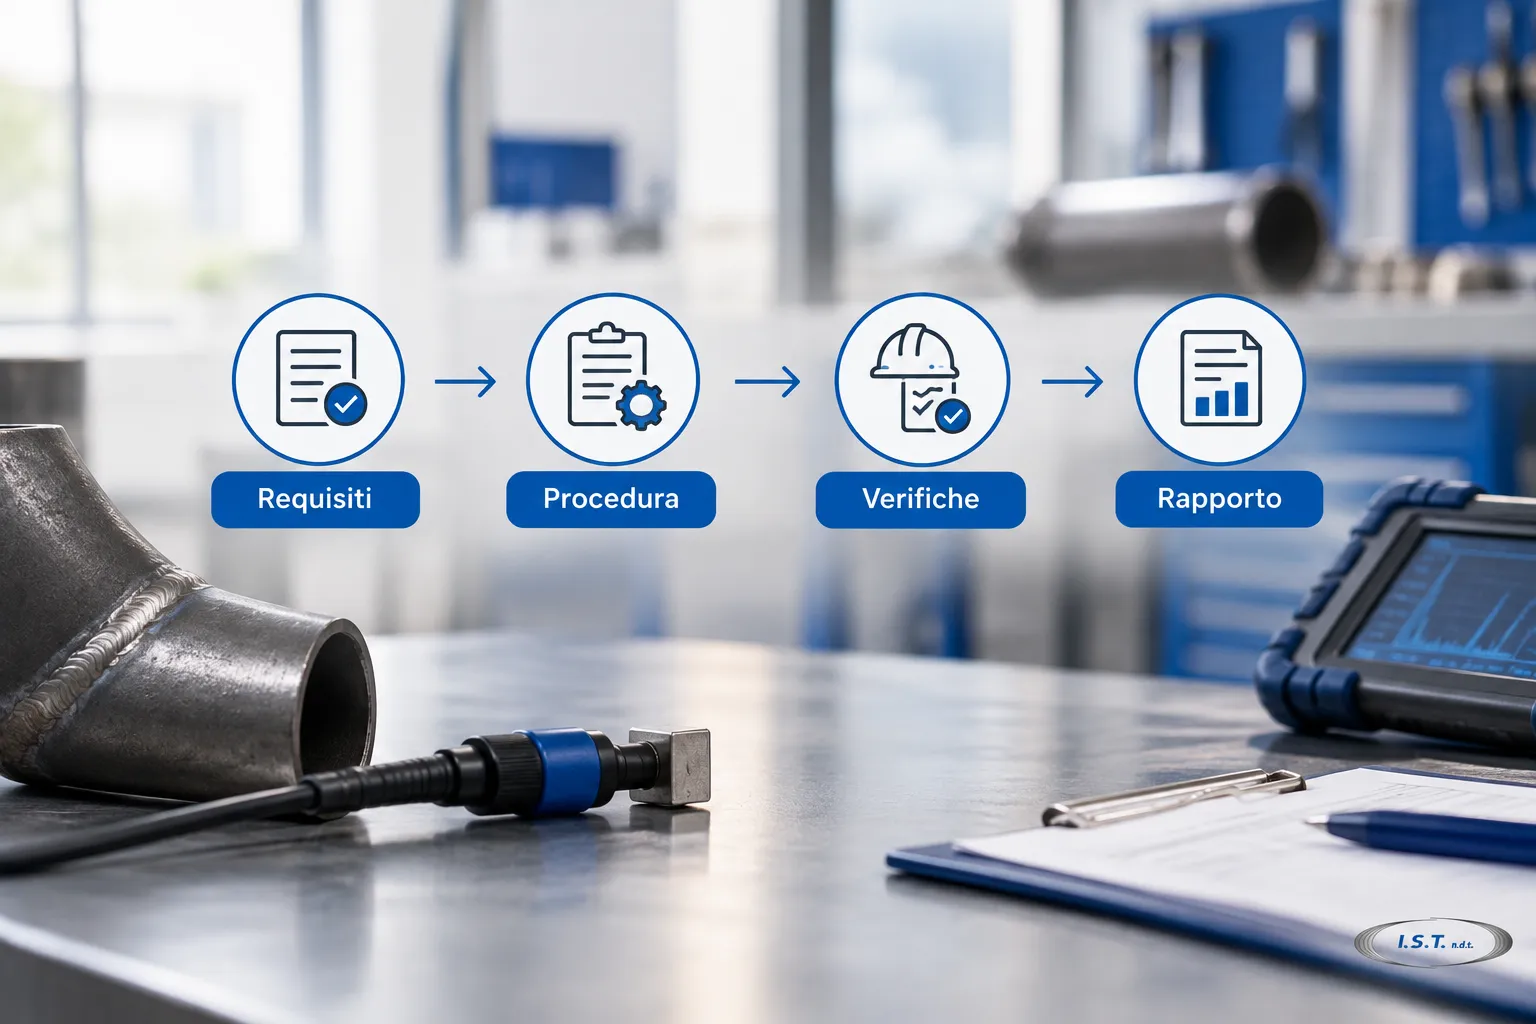
Un errore ricorrente nei dossier di ispezione è trovare un rapporto completo nei dati strumentali, ma senza il collegamento alla revisione della procedura usata. In caso di ripetizione o confronto storico, non si riesce così a capire se una differenza dipende dal componente o da una diversa configurazione. Conservare insieme il rapporto, la procedura applicata e l’identificazione dell’attrezzatura rende il risultato molto più utile nel tempo.
Attrezzature, esecuzione e condizioni operative
Prima dell’attività vanno verificati l’idoneità e lo stato delle attrezzature. Lo stesso vale per gli accessori e i riferimenti di taratura o controllo richiesti dalla procedura. La verifica deve essere adeguata al metodo e alle istruzioni applicabili. Non esiste un controllo universale che sostituisca quanto previsto dalla documentazione tecnica. È inoltre necessario registrare le identificazioni utili, soprattutto quando si opera su più componenti o su turni diversi.
Le condizioni di campo possono condizionare la qualità dell’esame. Temperatura, rivestimenti, contaminazione, vibrazioni, accessibilità e configurazione del componente possono limitare la copertura o richiedere una preparazione specifica. Se un vincolo impedisce l’esecuzione prevista, l’operatore deve documentarlo e sottoporlo al referente tecnico. Non deve presentare come completa un’ispezione parziale.
La sicurezza operativa va pianificata insieme alla tecnica. In impianti attivi, aree classificate, spazi confinati o lavori in quota, permessi e coordinamento dipendono dalle procedure del sito e dalla valutazione dei rischi. Lo stesso vale per le misure di protezione. La scelta di una tecnica remota o di un’ispezione con drone può aiutare in alcune configurazioni. Non elimina però la necessità di definire accessi, condizioni operative e limiti del rilievo.
Documentazione e gestione dei risultati
Un rapporto utile permette a un’altra persona competente di ricostruire cosa è stato esaminato e in quali condizioni. Oltre all’esito, dovrebbe riportare l’identificazione del componente, l’area e la copertura. Dovrebbe indicare anche metodo e procedura, personale, attrezzature e riferimenti applicabili. Vanno registrate le condizioni o le limitazioni e i risultati. Il dettaglio preciso varia secondo norma, contratto e tecnica. La documentazione deve comunque consentire la rintracciabilità e la valutazione rispetto ai criteri concordati.
È buona pratica distinguere nel rapporto le indicazioni osservate, la valutazione e la disposizione richiesta. La decisione sulla riparazione o sull’idoneità all’esercizio può coinvolgere il progettista, il responsabile dell’integrità o altre figure autorizzate. Non va dedotta automaticamente dal solo esito CND. Se emergono risultati non interpretabili o aree non esaminate, occorre indicare la limitazione. Poi si concorda il seguito con il responsabile tecnico.
Per mantenere coerenza tra più ispezioni, il dossier dovrebbe conservare le revisioni di procedure e specifiche, i rapporti precedenti e le eventuali immagini o mappe delle indicazioni. Dovrebbe contenere anche le azioni conseguenti. Questo storico aiuta a distinguere una variazione reale da una differenza di copertura o configurazione. In IST NDT, l’approccio ai controlli non distruttivi e alle ispezioni industriali parte dal contesto dell’asset e dai requisiti dell’incarico. Per approfondire i servizi è possibile consultare il sito IST NDT.
Una verifica pratica prima di affidare l’incarico
Prima di emettere una richiesta d’ispezione, allineate internamente tre aspetti. Il primo è il documento che definisce i requisiti. Il secondo è il metodo e il campo necessari. Il terzo riguarda le evidenze da consegnare. Poi chiedete al fornitore di confermare per iscritto come intende coprire l’area. Chiedete anche quali limitazioni prevede e quali qualifiche e procedure applicherà. Questa conversazione iniziale spesso individua le lacune più importanti, soprattutto quando gli asset hanno documentazione incompleta o accessibilità ridotta.
Non si tratta di accumulare certificati, ma di verificare che ogni requisito abbia una corrispondenza concreta nell’attività pianificata. Se il quadro normativo, la geometria o lo scopo dell’ispezione non sono chiari, un confronto preliminare con il team tecnico consente di definire il metodo e la documentazione attesi prima di avviare il lavoro.