Quali controlli non distruttivi applicare alle saldature
Pubblicato il 7 min di letturaDi IST NDT
Un elenco ragionato dei metodi CND per tipo di giunto e di difetto, con i criteri per scegliere l'ispezione giusta e quando affiancare i controlli distruttivi sulle saldature.
Perché la scelta del metodo viene prima dell'ispezione
Chi gestisce la manutenzione di un impianto chimico o di una linea in pressione sa che un giunto saldato racconta molto della sua storia di fabbricazione. Quando si parla di controlli non distruttivi sulle saldature, però, la domanda che arriva più spesso non riguarda il come ispezionare, ma quale metodo scegliere. La risposta non è mai unica. Dipende dal materiale, dallo spessore, dal processo di saldatura usato, dal tipo di difetto che si teme e dallo spazio disponibile per accedere al giunto.
Nella nostra esperienza sul campo, gli errori più costosi nascono quasi sempre da una scelta fatta in fretta. Si applica il metodo che il tecnico conosce meglio, invece di quello che serve davvero al caso. Il risultato è un esame che sembra regolare ma lascia scoperto proprio il difetto che avrebbe dovuto intercettare. Conviene quindi fermarsi prima, definire che cosa si deve dimostrare e solo dopo scegliere la tecnica. Il tempo speso in questa fase si recupera quasi sempre durante l'ispezione, perché si evitano ripetizioni e discussioni sul significato dei risultati.
Le norme per i controlli non distruttivi sulle saldature
Il punto di partenza è la norma. La UNI EN ISO 17635 è il riferimento per scegliere i metodi CND delle saldature in base alla qualità richiesta, al materiale, allo spessore, al processo e all'estensione dell'esame. L'edizione in vigore è quella del 2025, resa disponibile a maggio di quell'anno, che sostituisce la precedente del 2017 CeDIngegneria. Chi lavora ancora su vecchi capitolati o su testi che citano la EN 12062 deve aggiornare i riferimenti, perché quella norma è stata sostituita.
La norma non lavora da sola. Lega i livelli di accettazione ai livelli di qualità moderato, medio e severo della ISO 5817, la cui edizione attuale risale al 2023 ITR System. Va però chiarito un punto: i livelli di qualità riguardano la fabbricazione e non dicono di per sé se il prodotto sarà idoneo all'impiego. Il livello D, ad esempio, può risultare troppo blando per alcune applicazioni e va concordato con il progettista, senza darlo per scontato solo perché la saldatura è stata eseguita a regola d'arte.
Anche il personale fa parte del quadro. Gli esami devono essere eseguiti da operatori qualificati secondo la EN ISO 9712, e dal 1° ottobre 2023 le certificazioni vengono rilasciate solo nell'edizione 2022. La qualifica prevede tre livelli di competenza, e il livello richiesto dipende dalla responsabilità che l'operatore ha nel processo di controllo.
Per orientarsi tra i metodi più usati, la tabella seguente mette a confronto le quattro tecniche che incontriamo più spesso nelle ispezioni sui giunti saldati.
| Metodo | Difetti che rileva meglio | Materiale o giunto tipico |
|---|---|---|
| Liquidi penetranti | Discontinuità aperte in superficie | Materiali non porosi, qualsiasi forma |
| Magnetoscopia | Cricche superficiali e appena sotto la superficie | Materiali ferromagnetici |
| Ultrasuoni (UT, PAUT, TOFD) | Difetti interni, cricche, mancanze di fusione | Giunti di spessore elevato |
| Radiografia digitale | Porosità, inclusioni, mancanze di penetrazione | Giunti accessibili da entrambi i lati |
Liquidi penetranti e magnetoscopia per i difetti in superficie
I controlli non distruttivi sulle saldature partono spesso dalla superficie, perché molte delle cricche più pericolose si aprono proprio lì, al bordo del cordone o nella zona termicamente alterata. I liquidi penetranti sono il metodo più semplice da applicare: il liquido entra nelle discontinuità aperte, viene rimosso dalla superficie e un rivelatore fa emergere ciò che è rimasto intrappolato. Non richiedono apparecchiature complesse e si adattano a quasi ogni materiale non poroso, il che li rende un'ottima prima verifica.
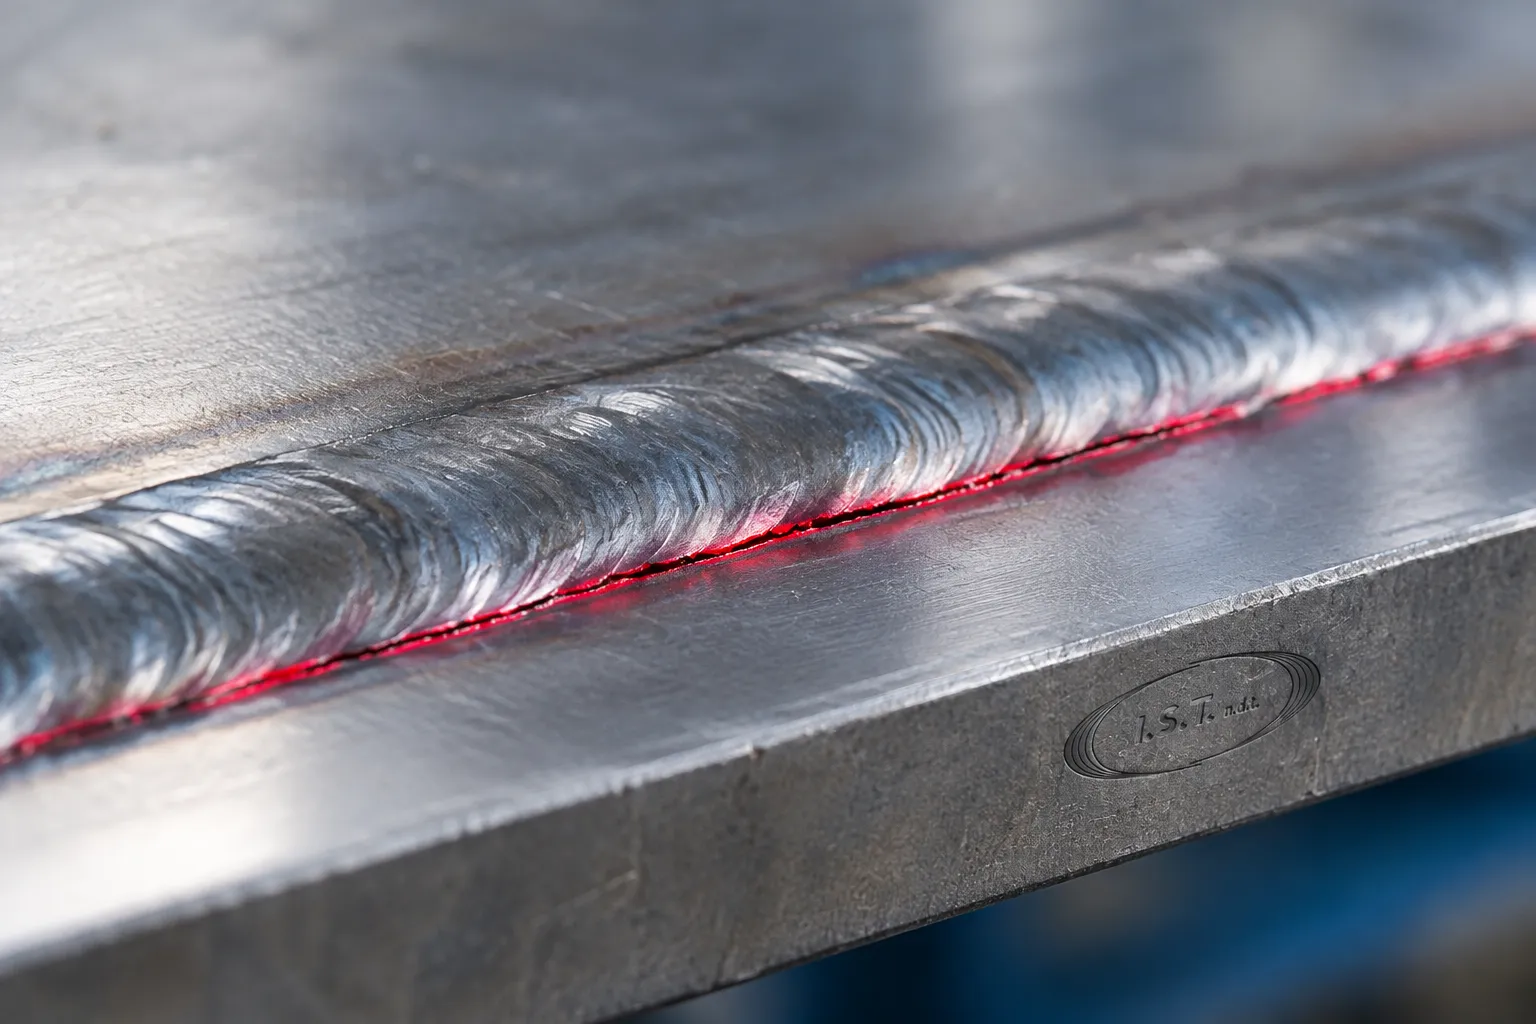
Il loro limite è evidente: vedono solo ciò che affiora. Un difetto nascosto sotto la superficie resta invisibile. Per questo la magnetoscopia, adatta ai materiali ferromagnetici, resta spesso preferibile quando si cercano cricche appena sotto la superficie, perché il campo magnetico viene perturbato anche dalle discontinuità non ancora aperte. Capita di incontrare cordoni controllati solo con penetranti su componenti che avrebbero richiesto un'indagine più profonda. Il risultato è una superficie pulita che però non dice nulla sul volume del giunto, ed è proprio questo il rischio da evitare quando la scelta viene fatta senza un ragionamento preliminare sul tipo di difetto.
Ultrasuoni, PAUT e TOFD per gli spessori importanti
Quando il giunto è spesso e il difetto può trovarsi nel volume del materiale, l'ultrasuono diventa il metodo di riferimento. La UT delle saldature è regolata dalla UNI EN ISO 17640, in vigore dal 2019, che si applica a giunti di spessore pari o superiore a 8 mm, in materiali metallici a bassa attenuazione ultrasonora e in un intervallo di temperatura tra 0 °C e 60 °C UNI Store. Fuori da queste condizioni la scelta va ripensata caso per caso, senza applicare il metodo per abitudine.
Le tecniche più evolute, come la PAUT, che usa ultrasuoni a schiera di elementi, e la TOFD, permettono di dimensionare i difetti con maggiore precisione e di documentarli in modo tracciabile. La TOFD è regolata dalla ISO 10863 e, secondo Delphin Control, non è applicabile sotto i 10 mm e va affiancata alla PAUT Delphin Control. Nella pratica la TOFD da sola raramente basta: la coppia PAUT più TOFD copre bene sia la rilevazione sia il dimensionamento, e approfondire le tecniche a schiera è utile per chi deve valutare la gravità di un'indicazione. Per un quadro dei metodi disponibili si può consultare la pagina dedicata alle tecniche phased array e TOFD.
Radiografia digitale e i difetti interni
Per i difetti di volume, come porosità, inclusioni di scoria e mancanze di penetrazione, la radiografia resta una delle risposte più leggibili. La radiografia digitale sostituisce la pellicola con rivelatori che restituiscono l'immagine in tempo reale, riducendo i tempi di acquisizione e permettendo di archiviare e confrontare i dati nel tempo. Il limite è soprattutto logistico: servono accessibilità su entrambi i lati del giunto e misure di sicurezza radiologica che vanno gestite con personale formato.
Per gli impianti in esercizio, dove ogni fermata ha un costo, la scelta tra radiografia e ultrasuoni passa spesso da questo equilibrio tra informazione ottenuta e disponibilità dell'area. Il metodo più completo sulla carta non è sempre quello più adatto al cantiere, e spesso la combinazione di due tecniche diverse offre un quadro più affidabile di una sola, applicata senza un piano. Chi approfondisce questo aspetto trova nella radiografia digitale un'opzione da valutare insieme agli altri metodi.
Quando affiancare i controlli distruttivi sulle saldature
I controlli distruttivi sulle saldature non sostituiscono quelli non distruttivi, ma li completano quando serve una prova diretta delle proprietà del giunto: prove di trazione, di piegamento o macrografie sulla sezione. Si ricorre a questi test soprattutto in fase di qualificazione della procedura di saldatura, quando bisogna dimostrare che il processo produce giunti conformi, oppure su campioni di saldatura che accompagnano la produzione. Essendo distruttivi per definizione, vanno pianificati con pezzi di prova e non sul componente in esercizio.
Il criterio pratico è semplice. I CND dicono se il giunto presenta discontinuità e dove si trovano, mentre i distruttivi mostrano come il materiale si comporta sotto carico e come è costruita la zona saldata. Quando una procedura è nuova, o quando cambiano il materiale o il processo, conviene affiancare le due famiglie. Il cliente che chiede una verifica di integrità ha bisogno di entrambe le risposte, mentre il progettista ha bisogno di una regola chiara per accettare o respingere il giunto.
Come decidere il metodo e chi coinvolgere
Per arrivare alla scelta conviene partire da quattro domande: che cosa si cerca, dove può trovarsi, su quale materiale e spessore si lavora, e quale accesso è disponibile. Le risposte indicano quasi sempre un metodo principale e uno di verifica. Documentare la scelta nel piano di ispezione, con riferimento alla norma e al livello di accettazione concordato, evita discussioni a valle del controllo e rende il risultato difendibile davanti al cliente o all'ente che sorveglia il lavoro.
Non tutte le verifiche si possono affrontare con la stessa squadra. Operatori qualificati secondo la EN ISO 9712 nell'edizione 2022 e una procedura scritta fanno la differenza tra un dato utile e un'indicazione ambigua. Se l'impianto presenta caratteristiche particolari, come temperature di esercizio elevate, aree a rischio o componenti difficili da raggiungere, un confronto tecnico preliminare aiuta a limitare i tempi di fermata. Il team di IST NDT può valutare il caso, indicare i metodi più adatti e definire il piano di controllo: richiedete una valutazione tecnica.