Controlli non distruttivi a ultrasuoni in PDF: cosa includere nel rapporto
Pubblicato il 7 min di letturaDi IST NDT
Come organizzare un PDF sui controlli non distruttivi a ultrasuoni: condizioni di prova, riferimenti normativi e qualifiche da documentare. Un modello pratico per rapporti tracciabili.
Chi cerca un documento sui controlli non distruttivi a ultrasuoni in formato PDF di solito ha un'esigenza molto concreta: preparare un rapporto di prova da consegnare al cliente oppure riordinare il modello con cui documenta le ispezioni. Un PDF così non è soltanto un foglio con i valori misurati. È la prova che il controllo è stato condotto in modo corretto, con condizioni note, strumenti tarati e personale qualificato. Qui vediamo come organizzarne il contenuto, quali riferimenti normativi citare e dove fermarsi, perché una norma generale da sola non copre tutto il lavoro.
Controlli non distruttivi ultrasuoni: perché un PDF ben strutturato conta
Un rapporto di prova è spesso l'unico elemento che resta quando l'impianto è ripartito e il tecnico è rientrato in ufficio. Per questo il documento deve reggersi da solo: chi lo leggerà tra sei mesi, che sia un collega, un responsabile di manutenzione o un ente di verifica, deve capire cosa è stato controllato, con quale strumento, in quali condizioni e con quale esito, senza dover telefonare a chi ha eseguito la prova.
Nella nostra esperienza le criticità più frequenti non riguardano la tecnica di misura, ma la documentazione. Capita di trovare rapporti con un esito corretto e nessun riferimento alla temperatura della superficie, alla revisione della procedura o al tipo di accoppiante utilizzato. Quando la prova va ripetuta, o quando un cliente chiede chiarimenti, quelle assenze pesano più di qualsiasi dato mancante sul valore misurato.
La norma generale: cosa dice la UNI EN ISO 16810
Il primo riferimento da citare è la norma generale sulle prove ultrasonore. La UNI EN ISO 16810 stabilisce i principi generali per le prove ultrasonore di prodotti industriali che consentono la trasmissione degli ultrasuoni. Attenzione però all'edizione: la versione del 2014 è stata sostituita dall'edizione 2024, valida dal 1 novembre 2024 secondo EVS. Un PDF che cita ancora la vecchia edizione come vigente tradisce subito una documentazione non aggiornata, e chi lo verifica se ne accorge in fretta.
Altrettanto importante è capire cosa la norma non copre. Estensione del controllo, piani di scansione e criteri di accettazione sono demandati ad altri documenti, come ricorda la scheda di BSI. Attribuire alla 16810 un criterio di accettazione è un errore comune e va evitato: il giudizio dipende dalla norma di prodotto o di giunto applicata, che deve comparire nel rapporto con il suo riferimento preciso.
C'è poi il tema delle sonde ad array. La norma descrive le sonde convenzionali, mentre per le tecniche ad array possono servire passaggi o verifiche aggiuntive. Nel PDF conviene dichiararlo in una riga separata, indicando la tecnica usata e le verifiche aggiuntive eseguite, così che il lettore non confonda una prova convenzionale con una prova phased array.
Un altro aspetto riguarda la forma stessa del rapporto. La norma generale fa da cornice: spiega come si eseguono le prove, ma non dice quanti punti scandire né dove. Quelle scelte vanno prese nel piano di controllo del singolo progetto e poi richiamate nel documento, con la sua revisione. In questo modo il lettore sa sempre se un dato è stato definito dalla norma o dal piano del cliente.
Condizioni di prova e taratura da documentare
Le condizioni di prova sono la parte del rapporto che più spesso viene trascurata e, paradossalmente, quella che dà più valore al dato. Una misura ultrasonora dipende dal materiale, dalla geometria del pezzo, dalla temperatura, dalla preparazione della superficie e dal modo in cui la sonda è accoppiata. Se queste variabili non sono scritte, il valore resta un numero senza contesto.
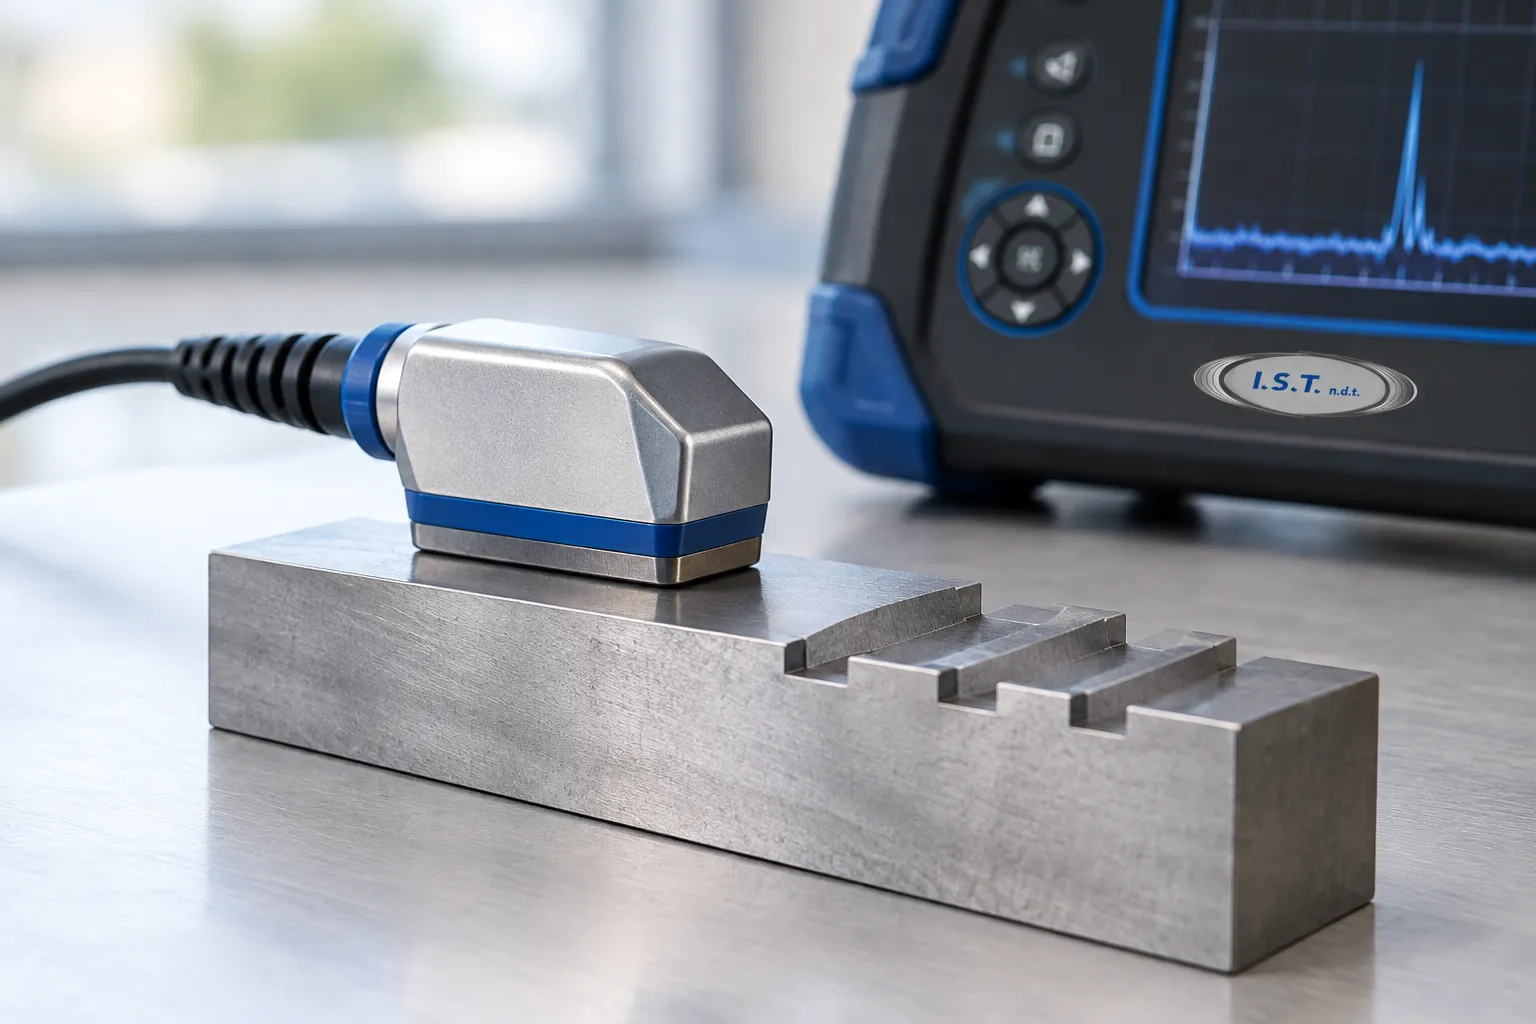
Nel dettaglio, un buon rapporto riporta almeno questi elementi:
- strumentazione con modello, numero di serie e data dell'ultima verifica
- sonda con tipo, dimensione e frequenza effettivamente usata
- accoppiante e preparazione della superficie
- blocchi e riferimenti di taratura, con l'edizione della norma citata
- temperatura del pezzo e dell'ambiente
- procedura scritta con la sua revisione
La taratura merita una menzione a parte. La 16811 regola sensibilità e intervallo, mentre i blocchi di taratura sono definiti dalle ISO 2400 e ISO 7963, come riportato in una copia del testo della norma. Le copie circolanti di questi testi risalgono in parte al 2014, quindi prima di citarle conviene controllare l'edizione in vigore presso l'ente di normazione.
Infine, la frequenza. Non conviene riportare un intervallo preso da una scheda commerciale senza verificarlo: le fonti tecniche disponibili non concordano e alcune contengono refusi evidenti. Meglio indicare la frequenza usata sullo strumento, che è un dato misurato e ripetibile, e lasciare ai testi normativi la definizione del campo applicabile.
Tracciabilità e leggibilità del dato
La leggibilità conta quanto la completezza: per i controlli non distruttivi ultrasuoni un PDF leggibile vale quanto il dato stesso. Conviene separare i dati di setup, quelli di acquisizione e quelli di interpretazione in tre blocchi distinti, numerando le indicazioni in modo che ogni valore possa essere ricollegato a una scansione precisa. Un rapporto che mescola le misure con le considerazioni del tecnico costringe il lettore a ricostruire il percorso, e spesso lo fa rinunciare a farlo.
Saldature: tecnica manuale e criteri di accettazione
Quando il pezzo è una saldatura, nei controlli non distruttivi sui materiali metallici la questione diventa più specifica. La ISO 17640 riguarda la tecnica ultrasonora manuale sui giunti saldati per fusione di metalli con spessore pari o superiore a 8 mm, eseguita a temperature comprese tra 0 °C e 60 °C. Prevede quattro livelli di prova, A, B, C e D, dove il D è riservato ad applicazioni speciali. È utile indicare il livello di prova adottato, perché è un dato che il lettore controlla per primo.
Prima di iniziare, la norma elenca le informazioni essenziali da avere a disposizione, tra cui la procedura scritta quando è richiesta. Nel PDF queste informazioni diventano la premessa del documento: riferimento della procedura, stato del giunto, superficie di scansione. Se la procedura non è richiesta dal contratto, va dichiarato, invece di lasciarlo intuire.
Per i criteri di accettazione il riferimento cambia. La ISO 11666 riguarda i livelli di accettabilità, mentre la ISO 23279 descrive la caratterizzazione delle discontinuità, cioè come misurare e descrivere ciò che si trova. Il PDF deve quindi riportare, per ogni indicazione, la caratterizzazione e il confronto con il livello di accettabilità dichiarato, senza mescolare i due concetti. Una tabella di correlazione che collega ISO 5817, ISO 17640 e ISO 11666 può aiutare a orientarsi, come mostrano alcuni contenuti tecnici, ma non va trattata come un obbligo normativo.
Nelle saldature la documentazione dovrebbe riportare anche le posizioni di scansione rispetto al cordone, il lato da cui si è operato e la superficie di accoppiamento. Sono informazioni che permettono di ripetere la prova nello stesso punto. Un'indicazione registrata senza coordinate è un'indicazione che nessuno potrà confrontare con un controllo successivo.
Personale qualificato e firma del rapporto
Un rapporto è credibile solo se chi lo firma è qualificato per il metodo e per il settore. Il riferimento è la UNI EN ISO 9712:2022, in vigore dal 12 maggio 2022. Dal 1 ottobre 2023 le certificazioni dei controlli non distruttivi secondo la ISO 9712 sono rilasciate solo con questa edizione, quindi ogni riferimento alla versione precedente va eliminato dai nuovi documenti. Anche il numero di certificato va riportato con la data di validità e il livello.
Il livello 2 è quello che, secondo la descrizione di Q-Aid, copre la scelta del metodo, l'esecuzione, l'interpretazione e la redazione dei rapporti. Questo livello include quindi anche la parte di interpretazione e redazione che sta dietro al documento firmato. Chi commissiona una prova farebbe bene a chiedere sempre la stessa verifica.
Anche il rapporto deve indicare chi ha eseguito la prova e chi ne ha interpretato i risultati, se sono persone diverse. Il dettaglio sembra formale, ma in una verifica successiva è spesso la prima domanda, e rispondere subito evita discussioni che non portano a nulla.
Quando affidare la prova a un team qualificato
Preparare un buon PDF sui controlli non distruttivi ultrasuoni richiede tempo, ma la parte più delicata resta la prova stessa. Per chi deve ordinare un controllo, la domanda utile è quale parte del lavoro resta in carico al fornitore e quale al committente. Lavorare con un team che conosce il metodo, la norma di riferimento e il tipo di componente riduce il rischio di rifare il controllo o di scoprire lacune quando il documento è già stato consegnato. IST NDT opera come partner tecnico per l'integrità degli asset industriali, con personale qualificato, un Centro d'Esame RINA secondo EN ISO 9712:2022 e un sistema qualità UNI EN ISO 9001:2015.
Se state definendo il modello di rapporto per un impianto, o dovete pianificare una verifica su saldature e linee in esercizio, potete partire dalle ultrasuoni convenzionali oppure dalla tecnica phased array e TOFD, che richiede le verifiche aggiuntive descritte sopra. Per una valutazione sul vostro caso potete contattare il team tecnico e descrivere componenti, materiali e norme di riferimento: è il modo più rapido per capire quali informazioni servono nel rapporto.