Ultrasuoni nei controlli non distruttivi: quando richiederli
Pubblicato il 6 min di letturaDi IST NDT
Quando un controllo a ultrasuoni è la scelta giusta, quali limiti considerare e come preparare la richiesta di valutazione al team tecnico. Una guida pratica per il responsabile di manutenzione.
Quando un componente in acciaio deve essere verificato senza essere smontato, gli ultrasuoni nei controlli non distruttivi sono spesso la prima tecnica da valutare. Il responsabile di manutenzione se lo trova davanti ogni volta che un cordone di saldatura, la parete di un recipiente o una linea di processo mostra un dubbio. Non sempre, però, l'ultrasuono è la risposta giusta. Qui vediamo quando conviene, dove perde efficacia e che cosa preparare prima di chiedere una valutazione al team tecnico.
Come lavora un controllo a ultrasuoni
Il principio è semplice da descrivere. Una sonda emette un impulso ultrasonoro che attraversa il materiale e viene riflesso dalle discontinuità, come cricche, inclusioni o difetti di fusione. Il segnale di ritorno viene letto dal tecnico, che ricava posizione, estensione e ampiezza del difetto. I principi generali di questo controllo sono fissati dalla ISO 16810, un punto di partenza utile per chiunque voglia capire il metodo prima di scegliere un'applicazione concreta, come spiega Teknolab.
Nella pratica la differenza la fa il lavoro di preparazione, più di quanto molti immaginino. La superficie deve essere pulita e accessibile, il contatto tra sonda e pezzo deve essere continuo grazie a un gel di accoppiamento e la scelta della sonda dipende da geometria e spessore. Nei giunti eterogenei la rugosità può alterare l'accoppiamento e limitare la rilevazione di discontinuità sottosuperficiali, come documenta uno studio disponibile su PMC/NCBI. Per questo un'ispezione seria comincia spesso dalla verifica delle condizioni del pezzo, non dallo strumento. Anche la temperatura della superficie e la presenza di vernici o incrostazioni vanno annotate prima della prova, perché possono modificare l'accoppiamento e il segnale che il tecnico legge sullo schermo.
Chi cerca una guida in PDF sui controlli non distruttivi con ultrasuoni trova molti documenti datati. Le norme tecniche, invece, si acquistano dagli enti di normazione e vanno consultate nell'edizione in vigore, perché un documento scaricato anni fa può citare riferimenti superati.
Quando gli ultrasuoni nei controlli non distruttivi sono la scelta giusta
Gli ultrasuoni danno il meglio quando il difetto da cercare si trova all'interno del materiale e il pezzo è accessibile da una o due facce. Cricche da fatica, difetti di fusione, mancanze di penetrazione e laminazioni sono casi tipici in cui il metodo funziona bene. Un controllo di questo tipo permette di valutare la profondità di un difetto, la sua posizione e lo spessore residuo senza interrompere l'esercizio, un aspetto decisivo per impianti che non possono fermarsi.
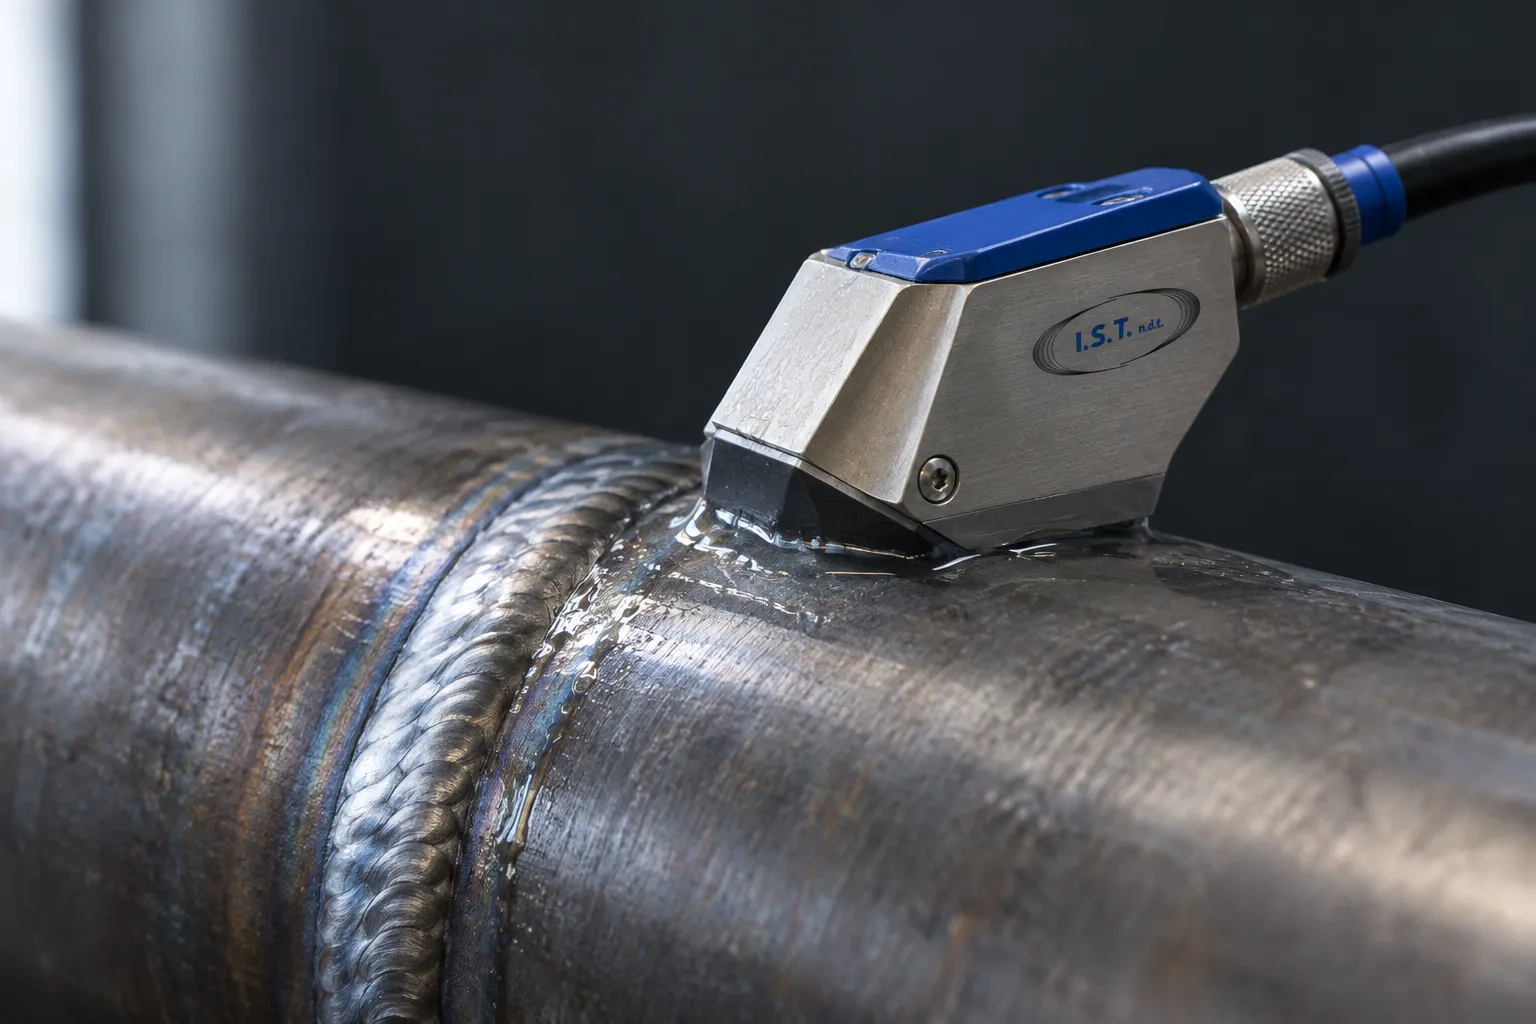
Rispetto ai liquidi penetranti o all'esame visivo, l'ultrasuono vede sotto la superficie e non si limita a ciò che affiora. Rispetto alla radiografia, non richiede sorgenti radioattive, un vantaggio pratico quando attorno al pezzo lavorano altre squadre. Il rovescio della medaglia è la dipendenza dall'operatore: l'esito dipende molto dalla competenza di chi acquisisce e interpreta il segnale, e per questo la qualifica del personale non è un dettaglio burocratico.
Limiti e condizioni di applicabilità
Il primo limite riguarda il materiale. Gli acciai austenitici sono il caso più delicato: la struttura a grano grosso e anisotropa provoca attenuazione e dispersione del fascio, e il CND convenzionale può non bastare. Gli acciai austenitici richiedono un approccio qualificato, non una semplice applicazione della procedura usata sul carbonio; la ISO 22825 tratta il controllo delle saldature in questi acciai e nelle leghe a base nichel. Trattare questi materiali come un acciaio al carbonio è l'errore da evitare già nella stesura della richiesta.
La geometria conta quanto il materiale. La ISO 10863 si applica a giunti saldati per fusione in metalli di spessore minimo 6 mm, e riguarda in particolare i giunti a piena penetrazione di geometria semplice, come piastre, tubi e recipienti. Sotto i 6 mm la norma non va applicata. Il materiale di base e la saldatura devono essere in acciaio al carbonio basso legato; altri materiali sono ammessi solo se hanno bassa attenuazione ultrasonora e dopo una specifica e una verifica del costruttore o del team tecnico.
Per le attrezzature in pressione il riferimento attuale passa per il D.Lgs. 81/2008 e per il DM 11 aprile 2011, non per il decreto 329/2004 che alcuni documenti continuano a citare. Il quadro è riassunto con chiarezza da Itaverifiche, ma la scelta della procedura va sempre discussa con chi ha la responsabilità tecnica dell'impianto.
Il ruolo di PAUT e TOFD nei controlli sulle saldature
Con la PAUT (Phased Array Ultrasonic Testing) il fascio viene generato da un array di elementi e orientato e focalizzato elettronicamente. Il risultato è un'immagine del volume controllato, utile per localizzare i difetti e per documentarli. La TOFD (Time of Flight Diffraction) lavora in modo diverso: sfrutta la diffrazione delle onde sui bordi dei difetti e misura i tempi di volo, con una buona capacità di dimensionare le discontinuità in altezza.
Per la TOFD l'edizione da usare è la ISO 10863:2020. La versione del 2011 è superata, anche se qualche guida la cita ancora come riferimento. Il personale deve avere qualifica ISO 9712 o equivalente in ultrasuoni nel settore pertinente, e lo strumento deve rispettare la ISO 22232-1, ove applicabile. Se stai valutando questi metodi per un impianto, la pagina dedicata a PAUT e TOFD descrive come li applichiamo sulle saldature.
Personale qualificato e certificazioni da verificare
Un controllo a ultrasuoni vale quanto la qualifica di chi lo esegue. La UNI EN ISO 9712:2022 regola i livelli 1, 2 e 3 per i controlli non distruttivi, e dal 1 ottobre 2023 le certificazioni si rilasciano solo secondo l'edizione 2022. Un certificato con edizione 2011 o precedente non è più valido, quindi conviene controllare sempre l'edizione prima di firmare un capitolato. Anche la sigla va scritta in modo corretto, perché alcune fonti la riportano in forme diverse e confuse.
Per un responsabile di manutenzione il livello da chiedere è spesso il 2. Copre la scelta del metodo, l'esecuzione delle prove, l'interpretazione dei risultati e la redazione dei rapporti, come riassume Q-Aid. In altre parole è la figura che decide come si esegue il controllo e come si legge il segnale, quindi da lei dipende la qualità del dato che riceverai.
Come preparare la richiesta di valutazione al team tecnico
Una richiesta ben preparata porta a una risposta più utile e in tempi più brevi. Prima di scrivere conviene raccogliere le informazioni che il team tecnico chiederà comunque, così da evitare un secondo giro di messaggi. In genere servono questi elementi:
- materiale e spessore del componente, con eventuali certificati del materiale
- tipo di giunto e geometria, con disegni o schemi disponibili
- condizioni di accesso, stato della superficie e vincoli di esercizio
- norme di riferimento e qualifiche richieste dal capitolato
Con questi dati il team può indicare se l'ultrasuono è adatto, quale tecnica usare e quali limiti restano da gestire. Gli ultrasuoni nei controlli non distruttivi rendono al meglio quando il metodo viene scelto sul caso reale e non per abitudine. IST NDT opera per impianti chimico-petrolchimici, Oil & Gas, energia e infrastrutture, con personale qualificato e un Centro d'Esame RINA secondo EN ISO 9712:2022. Se vuoi capire come funzionerebbe sul tuo asset, puoi partire dalla pagina sugli ultrasuoni convenzionali oppure chiedere una valutazione al team tecnico, che ti risponderà con un parere motivato sul caso.