Correnti indotte nei controlli non distruttivi: impieghi, limiti e difetti rilevabili
Pubblicato il 6 min di letturaDi IST NDT
Principi fisici, materiali compatibili, difetti rilevabili e criteri per integrare le correnti indotte nei programmi ispettivi industriali.
Quando un responsabile tecnico deve verificare l'integrità di un tubo, di uno scambiatore o di una linea senza fermarla, le correnti indotte nei controlli non distruttivi sono una delle opzioni da valutare con attenzione. Il metodo sfrutta un fenomeno descritto dalla fisica ottocentesca grazie a Faraday. Permette di individuare discontinuità superficiali e sub-superficiali nei materiali conduttori. In questa guida spieghiamo come funziona. Vediamo quali materiali analizza e quali limiti conviene conoscere prima di inserirlo in un piano ispettivo.
Il principio fisico alla base del metodo
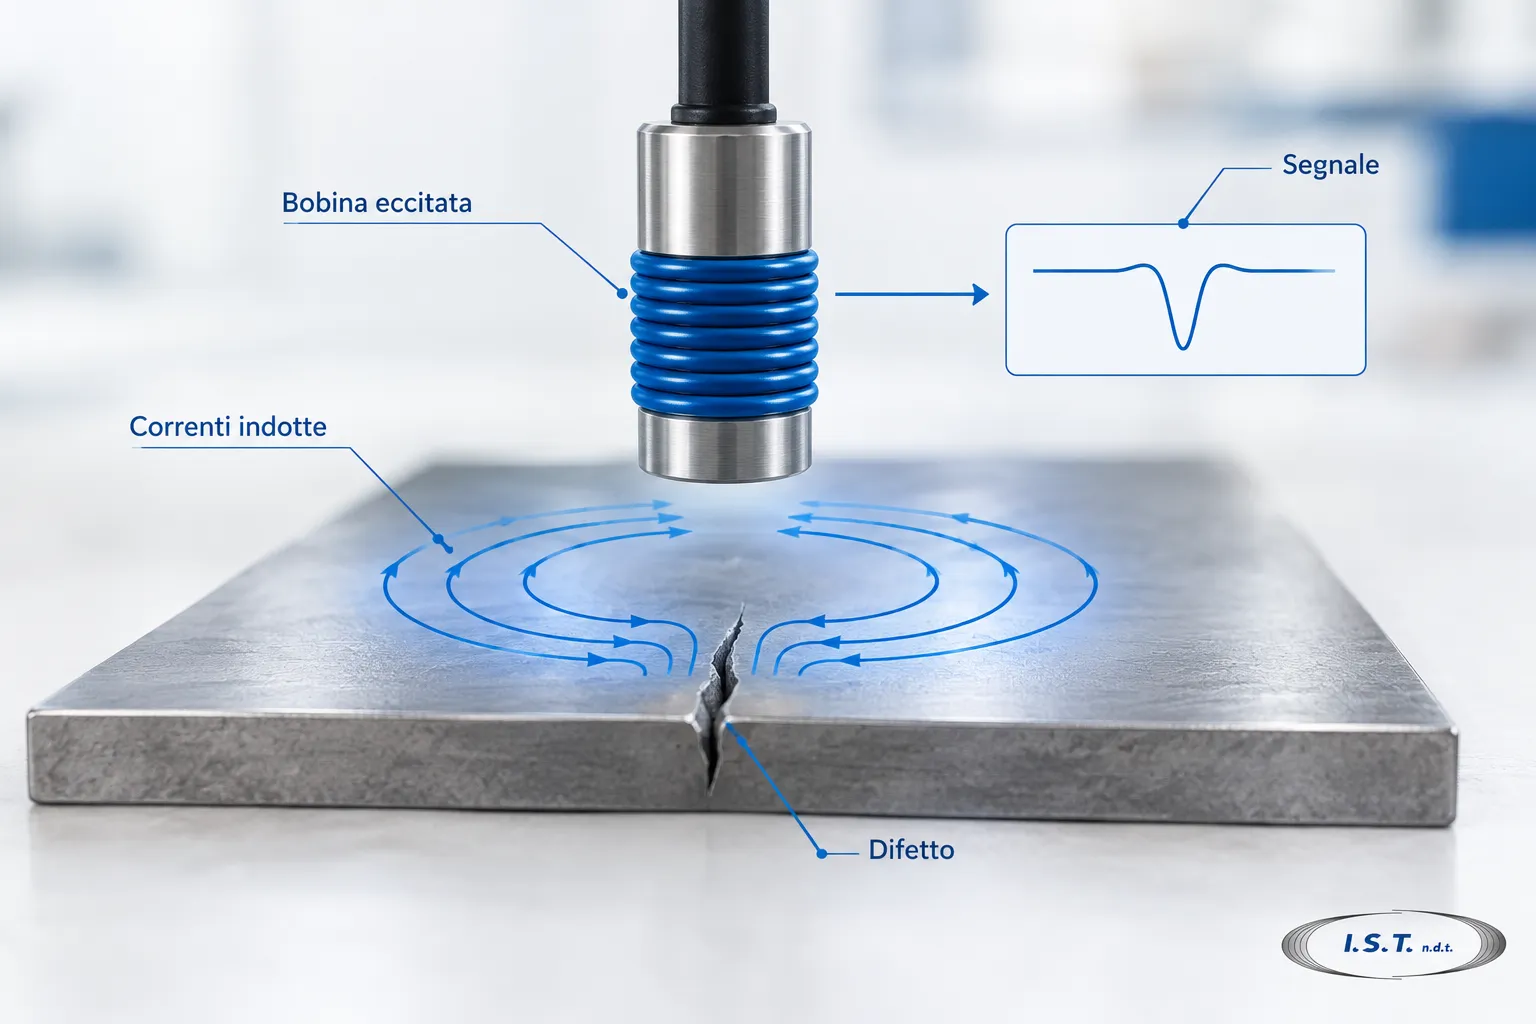
Il funzionamento è semplice nella sua logica, anche se richiede competenza per interpretare il segnale. Una bobina percorsa da corrente alternata genera un campo magnetico variabile. Avvicinando la bobina a un materiale conduttore, questo campo induce al suo interno correnti circolari. Sono dette appunto correnti indotte o parassite. Tali correnti generano a loro volta un campo magnetico che si oppone a quello originario.
Il risultato è una variazione dell'impedenza della bobina, cioè della sua resistenza apparente al passaggio della corrente. Se nel pezzo esiste una cricca, una cavità o una riduzione di spessore, le correnti devono deviare dal percorso regolare. In questo caso l'impedenza cambia in modo misurabile. Lo strumento registra questa variazione e la rappresenta. Di solito usa un piano di impedenza o un segnale nel tempo. Così l'operatore può distinguere un difetto da una variazione normale del materiale.
Sul piano di impedenza, le variazioni dovute al lift-off e quelle dovute a un difetto seguono traiettorie diverse. Il tecnico esperto impara a riconoscere queste traiettorie. Deve separare l'effetto della distanza dalla vera indicazione del difetto. È un passaggio che richiede pratica sui campioni di riferimento e non si improvvisa.
La profondità di penetrazione dipende dalla frequenza di lavoro. Frequenze più elevate concentrano le correnti in superficie, frequenze più basse le spingono più in profondità. Il tecnico sceglie questo parametro in base a spessore, geometria e difetto atteso. È uno dei punti da cui dipende gran parte della qualità del risultato.
Materiali compatibili e limiti del metodo
Il metodo funziona su materiali conduttori di elettricità, come rame, alluminio, leghe di nichel e acciai austenitici. Nei materiali ferromagnetici, come gli acciai al carbonio, la permeabilità magnetica complica il quadro. Il segnale è influenzato dalla microstruttura e dalla magnetizzazione residua. La penetrazione risulta spesso più limitata. Per questo i controlli su tubi e componenti in acciaio al carbonio richiedono sonde specifiche o una magnetizzazione controllata. I materiali non conduttori restano fuori dal campo di applicazione.
Un limite che sul campo incide più di quanto si immagini è il lift-off, cioè la distanza tra la sonda e la superficie. Anche piccole variazioni producono segnali che possono mascherare un difetto reale. Possono dipendere da un rivestimento, da depositi o da una superficie irregolare. Nella nostra esperienza è uno degli errori più frequenti nelle prove di routine. La taratura viene eseguita su un campione pulito. Il componente in esercizio, però, è ricoperto da strati di ossidi o incrostazioni. Il risultato è un'indicazione falsa oppure un difetto non rilevato. La prevenzione passa da una preparazione superficiale adeguata e da una taratura su campioni rappresentativi del pezzo reale.
Le prove devono seguire procedure scritte. Devono anche applicare norme di riferimento, come la serie EN ISO 15548 per le apparecchiature di esame a correnti indotte. Un approfondimento sulla stessa fisica applicata a una tecnica specifica è disponibile nella scheda sulla tecnica Pulsed Eddy Current. È utile per capire come il principio venga declinato in applicazioni diverse.
Difetti rilevabili nei controlli non distruttivi sui materiali
Il campo di impiego più consolidato riguarda la ricerca di discontinuità superficiali e sub-superficiali. Le cricche da fatica, le cricche da corrosione sotto tensione, il pitting e la corrosione localizzata sono tra i difetti individuati. Il metodo li rileva con buona sensibilità. Serve però una sonda ben accoppiata e una frequenza scelta correttamente. Nei tubi di scambiatori e condensatori si usa anche per valutare assottigliamenti della parete e depositi. L'analisi permette di isolare le aree critiche in tempi compatibili con la manutenzione programmata.
Un aspetto spesso sottovalutato riguarda il confronto con gli ultrasuoni. Entrambi i metodi indagano l'integrità del materiale, ma con fisiche diverse. Gli ultrasuoni richiedono un accoppiante e una superficie accessibile in modo adeguato. Le correnti indotte non necessitano di un contatto strutturale con il pezzo e possono risultare più rapide su lunghi tratti di tubazione. Per questo nei programmi di ispezione ci si chiede quale combinazione di metodi copra meglio i difetti attesi. La scelta tra ultrasuoni nei controlli non distruttivi e correnti indotte non riguarda un metodo migliore in assoluto. Riguarda l'adeguatezza al problema.
Quando si parla di difetti, va ricordato un punto. L'esito dipende anche dall'orientamento della cricca rispetto al flusso delle correnti. Un difetto perpendicolare alle correnti produce un segnale più netto di uno parallelo. Per questo, in alcuni casi, si ripetono le scansioni con sonde o orientamenti differenti. È un dettaglio che cambia la qualità di una valutazione e che andrebbe esplicitato nella procedura.
Quando integrare le correnti indotte nei controlli non distruttivi
La domanda pratica che molti responsabili manutenzione si pongono è quando il metodo meriti di entrare nel piano ispettivo. Il criterio più utile è partire dal meccanismo di danno atteso. Se il rischio è una cricca che nasce in superficie, le correnti indotte sono un candidato naturale. È il caso di molti componenti soggetti a fatica o a corrosione sotto tensione. Se invece il rischio riguarda difetti volumetrici profondi in spessori importanti, altri metodi possono essere più appropriati. Tra questi ci sono la radiografia digitale e gli ultrasuoni in tecnica PAUT.
Un secondo criterio riguarda la continuità operativa. Dove l'impianto non può essere fermato per lunghi periodi, le scansioni rapide sono un vantaggio concreto. Si possono eseguire su tubazioni e apparecchiature senza rimuovere isolamenti estesi. In questi casi conviene pianificare il controllo insieme alla manutenzione, definendo in anticipo accessi, sequenze e criteri di accettazione.
Infine, è buona prassi usare le correnti indotte come screening, cioè per individuare rapidamente le zone da approfondire con un secondo metodo. Questa logica a più livelli rende il programma più efficiente e riduce il rischio di affidarsi a un singolo strumento. Anche la copertura geografica e la disponibilità di tecnici in cantiere pesano sulla decisione. Il tema diventa centrale per impianti distribuiti su più siti o per attività in Paesi diversi. Qui l'uniformità di procedure e qualifiche è decisiva per la continuità del programma.
Qualificazione del personale, il requisito che pesa sul risultato
L'interpretazione dei segnali a correnti indotte è un'attività che richiede qualificazione. La norma EN ISO 9712 definisce i livelli di qualifica del personale per i metodi CND. Chi valuta un'indicazione deve avere un livello adeguato al compito. Servono anche conoscenze su procedura, materiali e campioni di riferimento. Non è un dettaglio formale. Un operatore non qualificato può considerare innocua un'indicazione reale. Può anche segnalare come difetto una variazione dovuta al lift-off.
La documentazione è altrettanto importante. Il rapporto dovrebbe riportare tecnica, frequenza, tipo di sonda, campione di taratura, condizioni superficiali e criteri di accettazione. Così il dato resta ripetibile e verificabile nel tempo. Un risultato senza questi elementi ha poco valore quando il tema diventa la sicurezza dell'asset o la conformità a un piano di manutenzione.
IST NDT opera con un Centro d'Esame RINA secondo EN ISO 9712:2022 e dichiara oltre 40 tecnici qualificati. La formazione tecnica fa parte dell'offerta. Sono previsti percorsi pensati per chi deve operare o supervisionare le prove. Se state valutando le correnti indotte per un impianto o una linea specifica, potete contattare il team tecnico di IST NDT. Materiali, geometrie e condizioni di accesso vengono esaminati prima di definire il piano di controllo.