Ultrasuoni controlli non distruttivi: applicazioni e limiti
Pubblicato il 6 min di letturaDi IST NDT
Una guida tecnica agli ultrasuoni nei controlli non distruttivi: come si esaminano saldature e difetti interni, quando valutare PAUT e TOFD e quali limiti considerare.
L’espressione ultrasuoni controlli non distruttivi richiama una tecnica volumetrica. Serve a esaminare materiali e giunti senza sezionarli. Il metodo può supportare i controlli saldature e la valutazione dell’integrità degli asset. Il risultato dipende però da geometria, accessibilità e procedura. Per scegliere in modo consapevole, occorre capire che cosa misura l’UT, quali informazioni restituisce e dove incontra limiti pratici.
Come funzionano gli ultrasuoni nei controlli non distruttivi
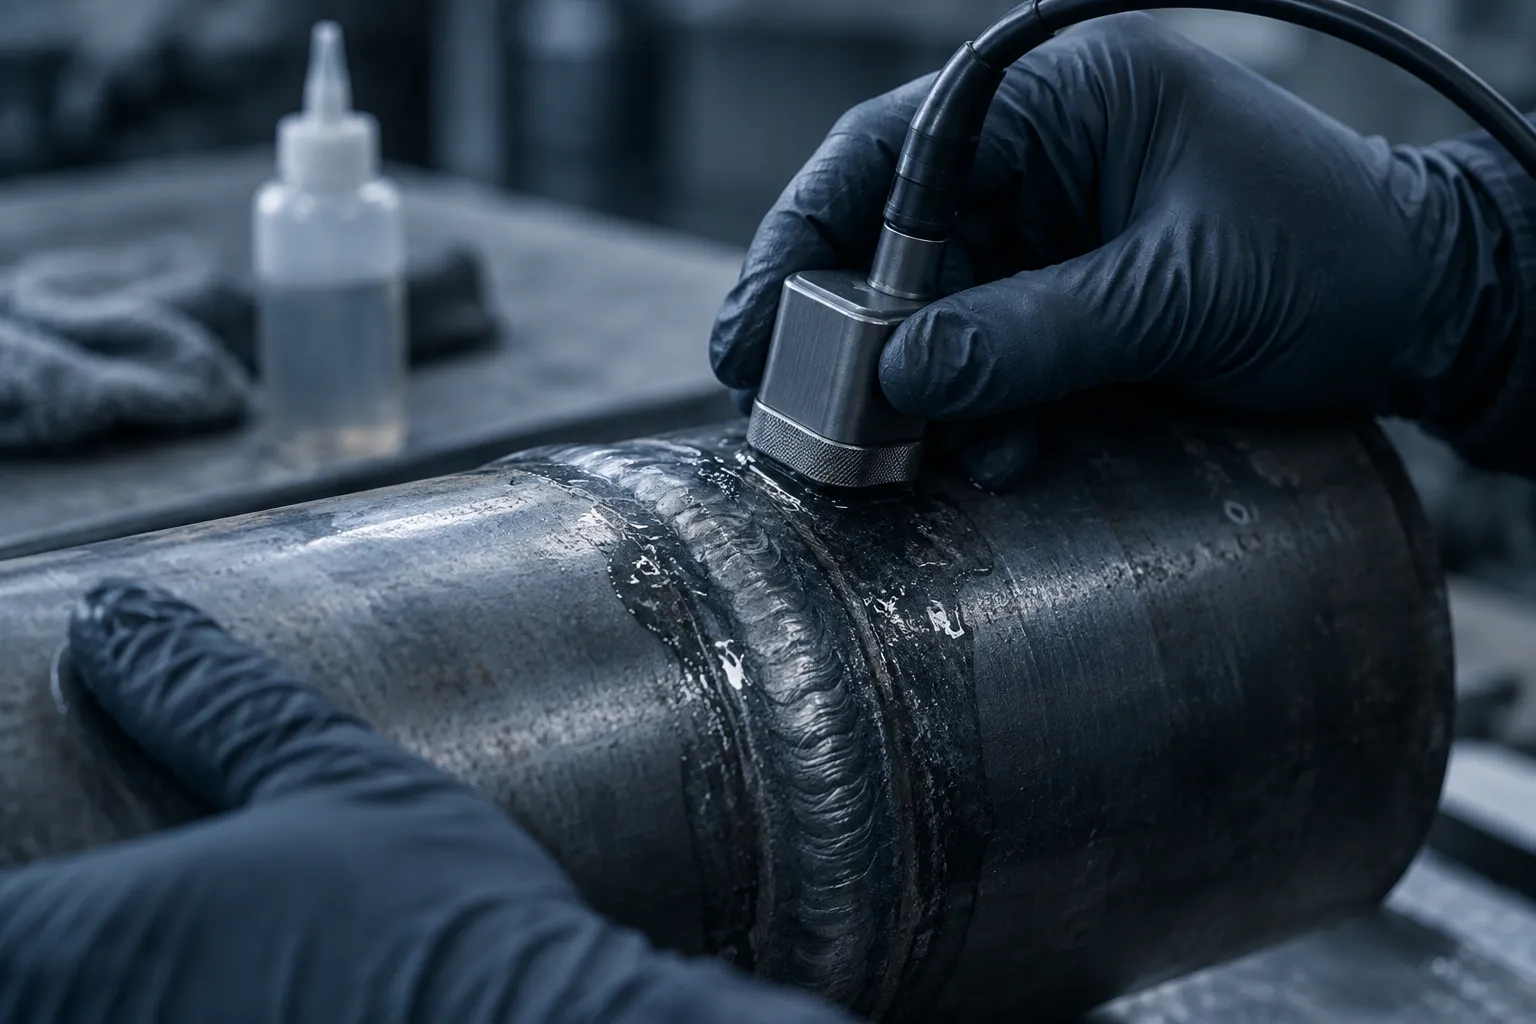
Il controllo ultrasonoro, indicato con UT (Ultrasonic Testing), introduce nel materiale onde acustiche ad alta frequenza tramite un trasduttore. In genere, la sonda è accoppiata alla superficie con un liquido o un gel. Questo favorisce la trasmissione dell’energia acustica. Quando il fascio incontra un’interfaccia, una discontinuità o la parete opposta del componente, parte dell’energia può essere riflessa e tornare al trasduttore.
Lo strumento registra le risposte e le rappresenta secondo la configurazione usata. L’operatore valuta posizione, ampiezza e caratteristiche delle indicazioni. Tiene conto anche di calibrazione, rumore e geometria. Un’indicazione non equivale automaticamente a un difetto inaccettabile. La valutazione richiede criteri definiti dalla specifica applicabile e dalla procedura d’esame.
A differenza di un controllo limitato alla superficie, l’UT può fornire informazioni sul volume del materiale. Questo non significa che ogni zona sia sempre controllabile o che ogni discontinuità venga rilevata. La propagazione del fascio, l’orientamento del difetto e le proprietà acustiche del materiale influenzano la risposta. È qui che si colloca la prima decisione tecnica: prima di scegliere lo strumento, si definiscono obiettivo e copertura richiesta.
Controlli non distruttivi saldature: applicazioni e risultati
Nei controlli non distruttivi saldature, l’esame ultrasonoro è usato per cercare discontinuità interne nel metallo base e nella zona del giunto. Tra gli obiettivi possibili ci sono la verifica di saldature di testa, giunti su tubazioni e componenti di apparecchiature. Le applicazioni dipendono da materiale, spessore, forma del giunto, accesso disponibile e requisiti del progetto.
Il metodo può essere utile quando serve esaminare il volume del giunto e registrare indicazioni senza rimuovere una porzione del componente. La scansione deve però coprire le zone definite dalla procedura. Preparazione della superficie, condizioni di accesso e presenza di rivestimenti possono influire sull’esecuzione. Anche elementi geometrici come radici, bordi e cambi di spessore possono generare riflessioni. Queste possono rendere più difficile la lettura.
Un errore ricorrente sul campo è considerare la sola lunghezza della saldatura come misura della copertura. In realtà, il controllo dipende anche dalle direzioni da cui si esamina il giunto e dall’orientamento atteso delle discontinuità. Se una discontinuità riflette l’energia lontano dalla sonda, la risposta può essere debole. Per questo la procedura deve tener conto della geometria reale, non solo della lunghezza del cordone.
Quando si pianificano controlli saldature, è utile chiarire in anticipo quale volume esaminare, quali criteri di accettazione applicare e come documentare i risultati. Le indicazioni vanno riportate con riferimenti che permettano di rintracciarne posizione e valutazione. In questo modo, il rapporto è più utile per manutenzione, qualità e integrità dell’asset.
UT convenzionale, PAUT e TOFD: come orientarsi
L’UT convenzionale impiega una sonda con una configurazione del fascio definita. È una soluzione consolidata per numerose verifiche, ma può richiedere scansioni e posizionamenti specifici per coprire il giunto. Le informazioni ottenute dipendono dalla tecnica impiegata e dalla capacità dell’operatore di interpretare le risposte.
Il PAUT (Phased Array Ultrasonic Testing) usa più elementi nella sonda, attivati secondo sequenze controllate. Questo permette di orientare e focalizzare il fascio senza spostare la sonda per ogni angolo d’esame. I dati possono essere mostrati in viste utili a valutare posizione ed estensione delle indicazioni. Il PAUT non elimina la necessità di definire una procedura, calibrare il sistema e verificare che la copertura sia adeguata.
Il TOFD (Time of Flight Diffraction) si basa sulla rilevazione dei segnali diffratti ai margini di una discontinuità. La misura dei tempi di arrivo aiuta a stimare la posizione e l’altezza dell’indicazione, secondo le condizioni dell’esame. PAUT e TOFD possono essere scelti separatamente o insieme. La scelta dipende dalla configurazione del giunto e dal piano di controllo. La combinazione non è un requisito universale.
Quando si confrontano PAUT e TOFD con metodi convenzionali, la domanda utile non è quale tecnologia sia più avanzata in assoluto. Occorre valutare quale configurazione risponda meglio al requisito, alla geometria e alle condizioni operative. Anche la qualificazione del personale e la tracciabilità dei dati incidono sulla qualità complessiva dell’esame.
Come si pianifica un esame ultrasonoro
Un esame affidabile inizia dalla documentazione tecnica. Disegni, specifiche, codice applicabile e storia del componente aiutano a definire le aree da esaminare, i criteri di accettazione e le modalità di accesso. In seguito si individuano materiale, spessori e geometrie. Questi fattori condizionano la scelta delle sonde e la propagazione acustica.
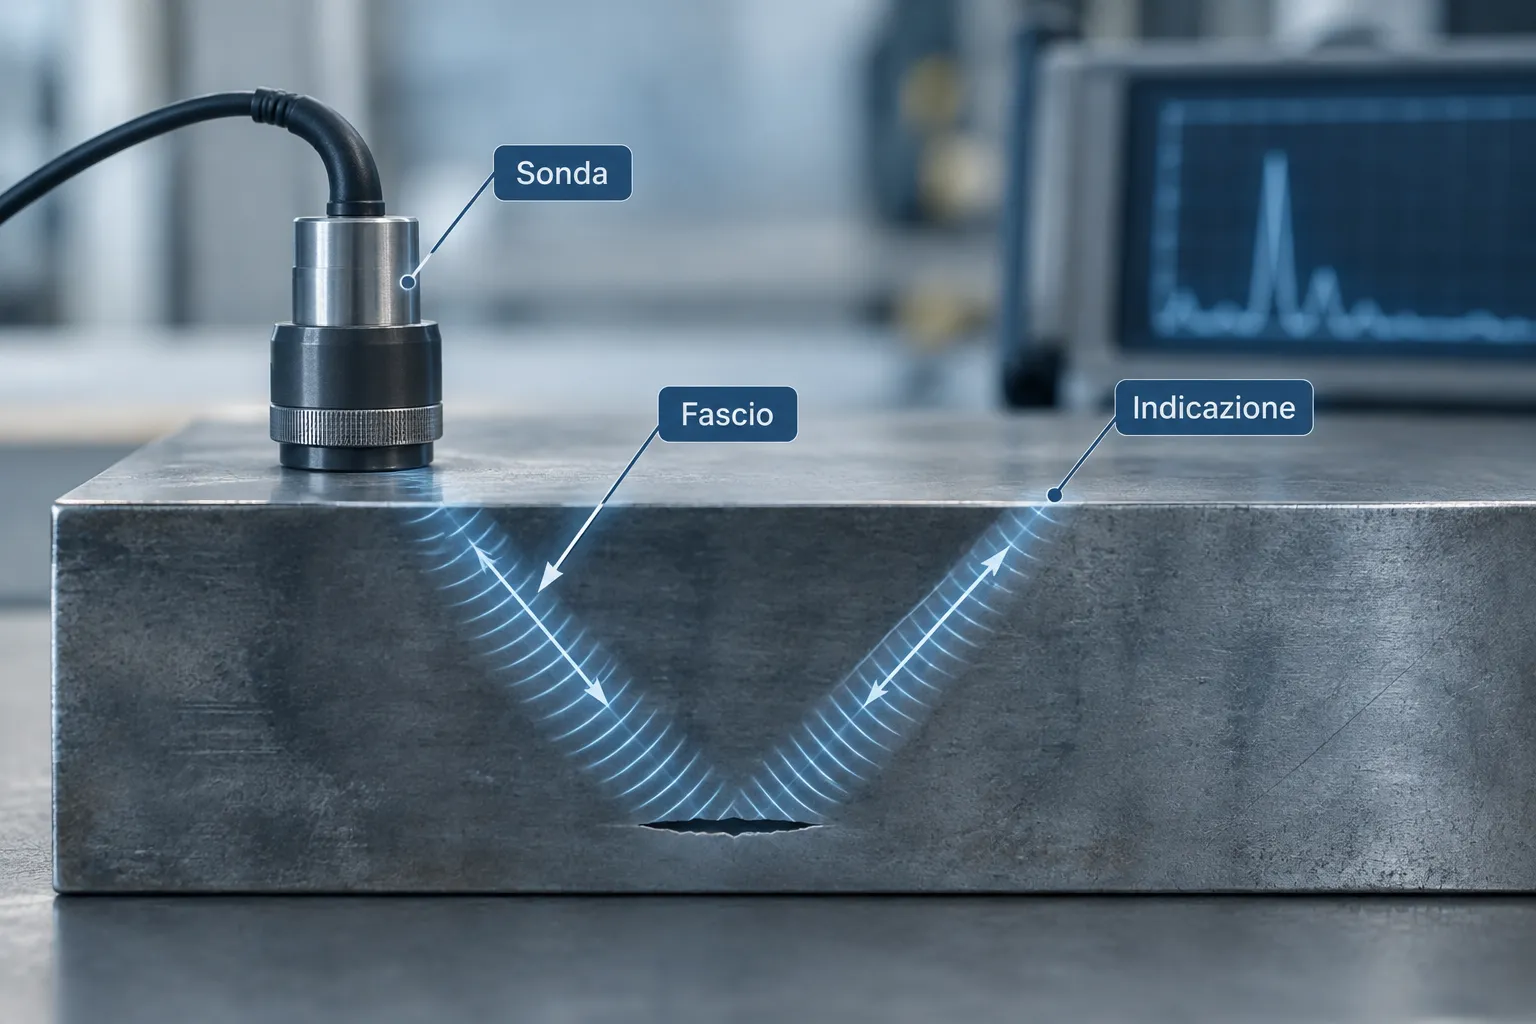
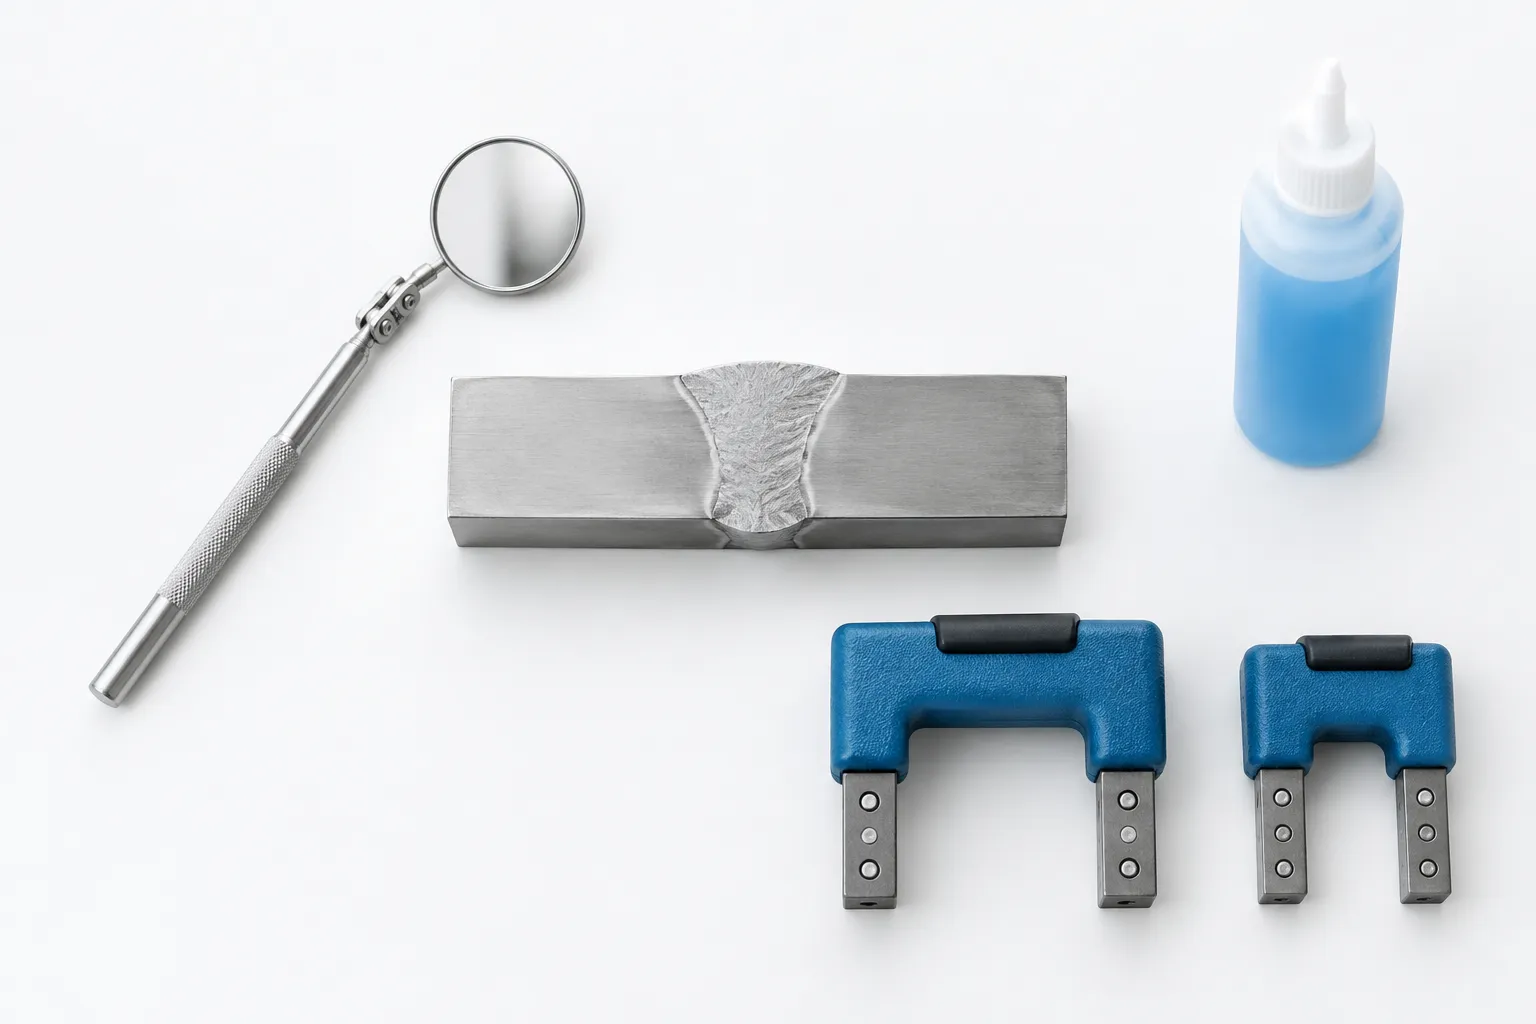
La procedura stabilisce anche come controllare le prestazioni del sistema e registrare i dati. La calibrazione deve essere coerente con configurazione e obiettivo dell’esame. Un blocco di riferimento appropriato consente di verificare la risposta secondo i requisiti applicabili. Durante l’attività, l’operatore controlla l’accoppiamento, la posizione della sonda e la stabilità delle condizioni di scansione.
Una pianificazione pratica chiarisce chi esegue l’esame, quali qualifiche servono, quali aree sono accessibili e come gestire eventuali limitazioni. Per gli operatori, la certificazione secondo EN ISO 9712 è un riferimento per la qualificazione del personale nei metodi CND. Il livello e il campo di applicazione richiesti vanno verificati rispetto al lavoro e alle regole contrattuali.
In IST NDT, l’attività parte dalle condizioni dell’asset e dal quesito ispettivo, non dalla scelta automatica di una tecnologia. Questa attenzione evita un problema frequente: raccogliere molte scansioni senza aver chiarito quale decisione dovranno supportare. Per un quadro dei servizi di controlli non distruttivi e ispezioni industriali è possibile consultare il sito di IST NDT.
Vantaggi e limiti del metodo a ultrasuoni
Il metodo UT può esaminare il volume del materiale da un accesso superficiale e, in molte applicazioni, non richiede radiazioni ionizzanti. I dati possono essere registrati e confrontati. Con tecniche avanzate, possono anche essere mostrati in rappresentazioni utili alla valutazione. Queste caratteristiche lo rendono adatto a diversi piani di ispezione su saldature, componenti e strutture, quando le condizioni consentono un esame valido.
I limiti sono altrettanto importanti. La superficie deve permettere un accoppiamento adeguato. Materiali che attenuano il segnale o strutture complesse possono ridurne la qualità. Orientamento e forma delle discontinuità influenzano la rilevabilità. Geometrie irregolari possono produrre echi difficili da distinguere. In alcune configurazioni, l’accesso da un solo lato o la presenza di rivestimenti restringono le opzioni operative.
L’UT richiede inoltre esperienza nella lettura dei segnali e nel distinguere indicazioni rilevanti da riflessioni geometriche. Se il metodo non copre con sufficiente efficacia ciò che si vuole verificare, può essere utile affiancare un’altra tecnica. La scelta può comprendere metodi CND convenzionali o avanzati, in base a requisiti e vincoli dell’impianto. Non esiste una tecnica adatta a tutti i casi.
Ultrasuoni controlli non distruttivi: scegliere in base alla decisione
La richiesta di ultrasuoni controlli non distruttivi dovrebbe partire da una domanda concreta: quale componente va valutato, quale difetto si intende cercare e quale decisione dovrà supportare il rapporto? Definire questi punti consente di dimensionare l’esame, selezionare la tecnica e chiarire eventuali limiti prima di intervenire sull’impianto.
Per il responsabile di manutenzione, il valore dell’esame non è solo nella quantità di dati raccolti. Conta poter collegare ogni indicazione alla posizione sul componente, ai criteri concordati e alle condizioni in cui è stata rilevata. In fase di affidamento, è quindi utile condividere disegni, specifiche, accessi disponibili e obiettivo ispettivo con il fornitore. IST NDT affianca le aziende nella valutazione delle esigenze e nella definizione delle attività CND. Per approfondire un caso applicativo, è possibile contattare il team tecnico attraverso il sito aziendale.