Controlli distruttivi sulle saldature: quando affiancarli ai CND
Pubblicato il 7 min di letturaDi IST NDT
Prove distruttive e controlli non distruttivi sulle saldature non si escludono a vicenda: vediamo differenze, norme di riferimento e situazioni in cui il confronto tra i due approcci diventa decisivo.
Quando si parla di qualità di un giunto, la domanda che tutti si fanno è la stessa: il cordone regge davvero? Chi cerca informazioni sui controlli distruttivi sulle saldature di solito vuole capire due cose, cosa comporta distruggere un campione e quando questo passaggio è indispensabile. In questo articolo proviamo a rispondere partendo dall'esperienza sul campo, senza perdere di vista le norme che regolano le verifiche.
Cosa sono i controlli distruttivi sulle saldature
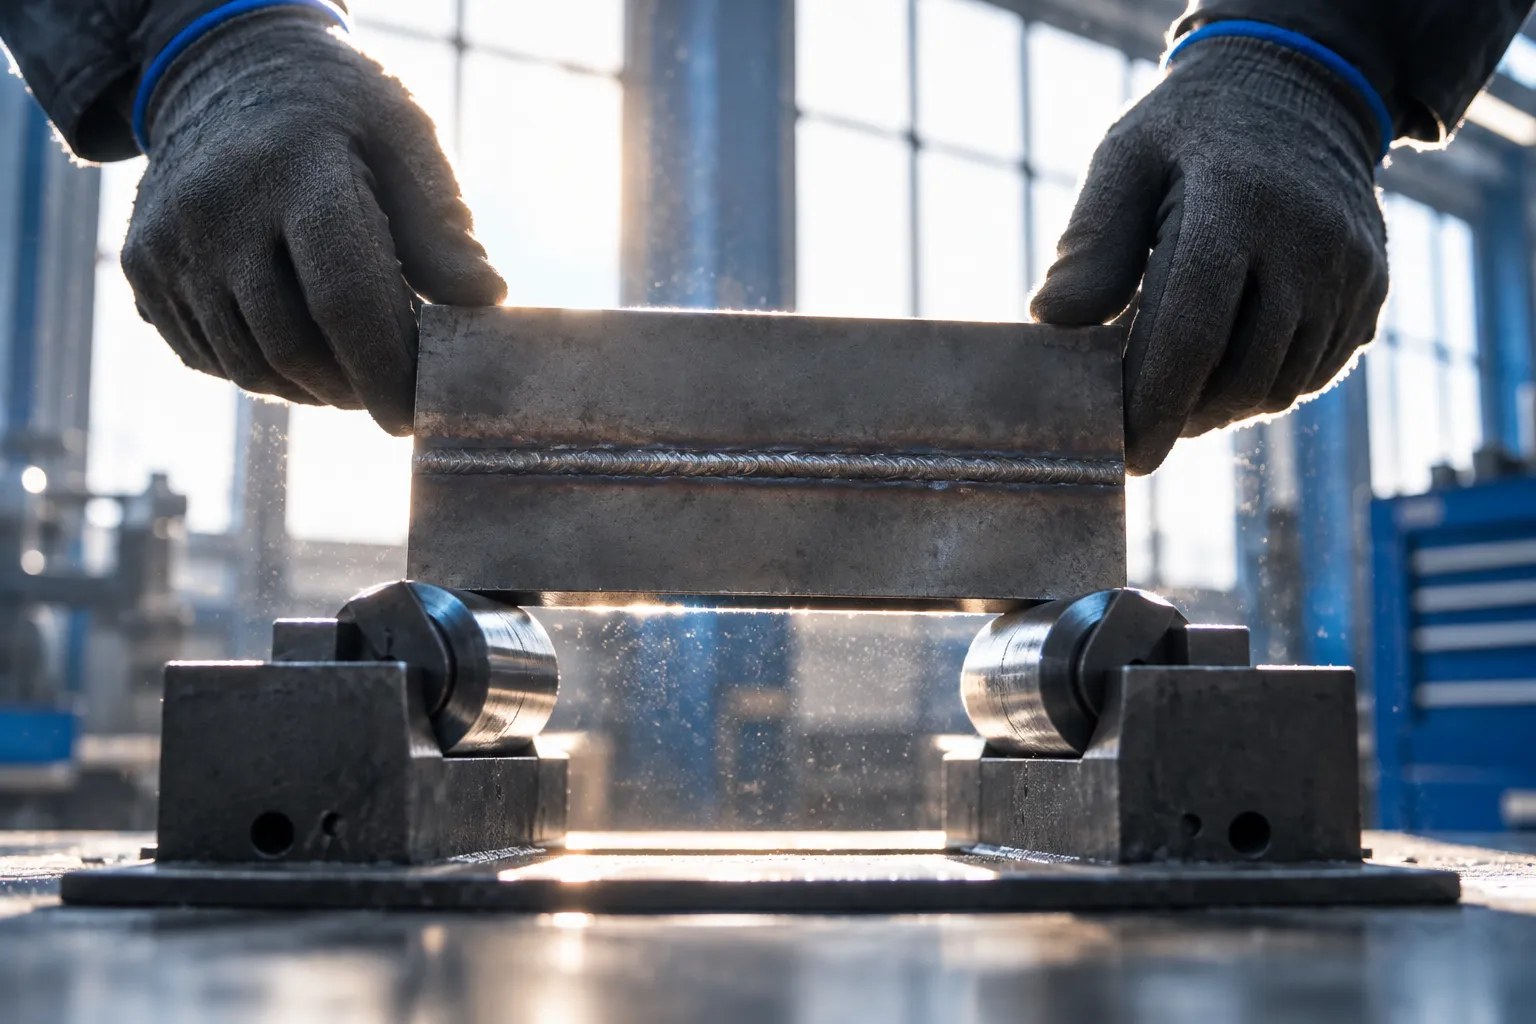
Un controllo distruttivo, come suggerisce il nome, porta alla rottura o alla sezione del pezzo per leggerne le caratteristiche interne. Su una saldatura questo significa prelevare un campione, o realizzare un provino rappresentativo del procedimento, e sottoporlo a prove che ne misurano il comportamento meccanico e metallurgico. Le prove distruttive valutano la resistenza a trazione, la capacità di deformarsi senza cricche nella prova di piegamento, la resilienza e la durezza, oltre alle analisi macrografiche e micrografiche che mostrano la struttura del giunto in sezione. Come ricorda Casa della Saldatura, queste prove servono a misurare caratteristiche meccaniche o metallurgiche reali del giunto.
È un approccio che non lascia dubbi sul risultato, perché il materiale viene portato davvero fino al limite. Il rovescio della medaglia è evidente: il pezzo di prova non torna in servizio. Per questo i controlli distruttivi trovano spazio soprattutto nella fase di qualificazione di una procedura, quando bisogna dimostrare che il procedimento produce giunti adeguati, e nella verifica periodica di produzione su campioni ricavati da saldature rappresentative. La norma EN ISO 15614-1, nell'edizione 2019 in vigore dal 17 ottobre 2019, definisce le condizioni di queste prove di qualificazione per la saldatura ad arco e a gas di acciai e nichel.
CND e prove distruttive: le differenze che contano
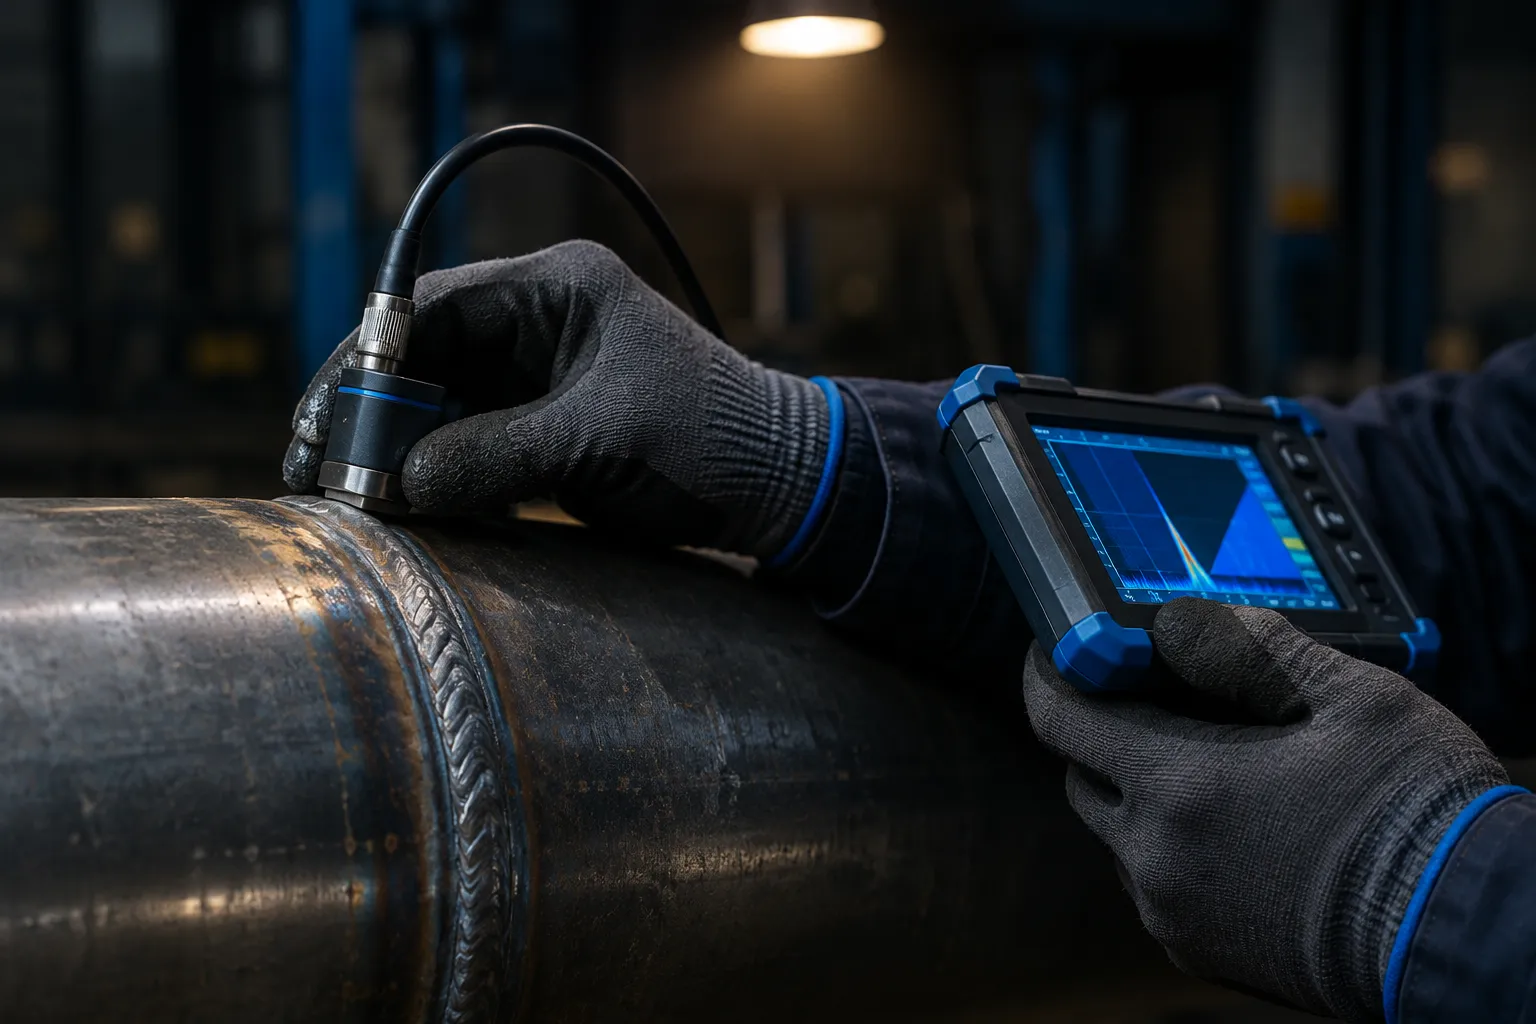
I controlli non distruttivi sulle saldature, cioè i CND, lavorano in modo diverso: verificano il giunto senza alterarlo e lasciano il pezzo in condizioni di esercizio. Radiografia, ultrasuoni, liquidi penetranti, magnetoscopia ed esame visivo sono le tecniche più usate, e la scelta dipende dal tipo di difetto da cercare, dallo spessore e dall'accessibilità del punto da esaminare.
La differenza di fondo sta in ciò che si ottiene. Una prova distruttiva fornisce un valore misurato su un campione, quindi indica le proprietà del procedimento ma non dice nulla sui singoli cordoni che non sono stati provati. Un CND, al contrario, può essere applicato a ogni giunto, ma restituisce un'immagine indiretta: un'indicazione ultrasonora o un'ombra radiografica va interpretata da un operatore qualificato secondo criteri di accettazione precisi.
La tabella seguente mette a confronto alcuni metodi, indicandone la natura e la norma di riferimento.
| Metodo | Tipo | Norma di riferimento |
|---|---|---|
| Trazione trasversale | Distruttivo | UNI EN ISO 4136 |
| Piegamento | Distruttivo | UNI EN ISO 5173 |
| Macrografia | Distruttivo | UNI EN ISO 17639 |
| Radiografia | Non distruttivo | UNI EN ISO 17636-1 e -2 |
Dalla tabella si vede come le norme seguano una logica comune: ogni metodo ha la sua prova, i suoi criteri e la sua documentazione, e confondere l'esito di una tecnica con quello di un'altra porta a conclusioni sbagliate.
Quando i due approcci si completano
Nella pratica di un'ispezione industriale non si sceglie quasi mai tra i controlli distruttivi e i CND. Il controllo non distruttivo è il primo strumento per mappare un intero impianto, una linea o un'apparecchiatura, perché permette di esaminare molti punti in tempi compatibili con la produzione. Quando però un'indicazione è dubbia, il CND deve essere affiancato da un'analisi che mostri la sezione reale del difetto.
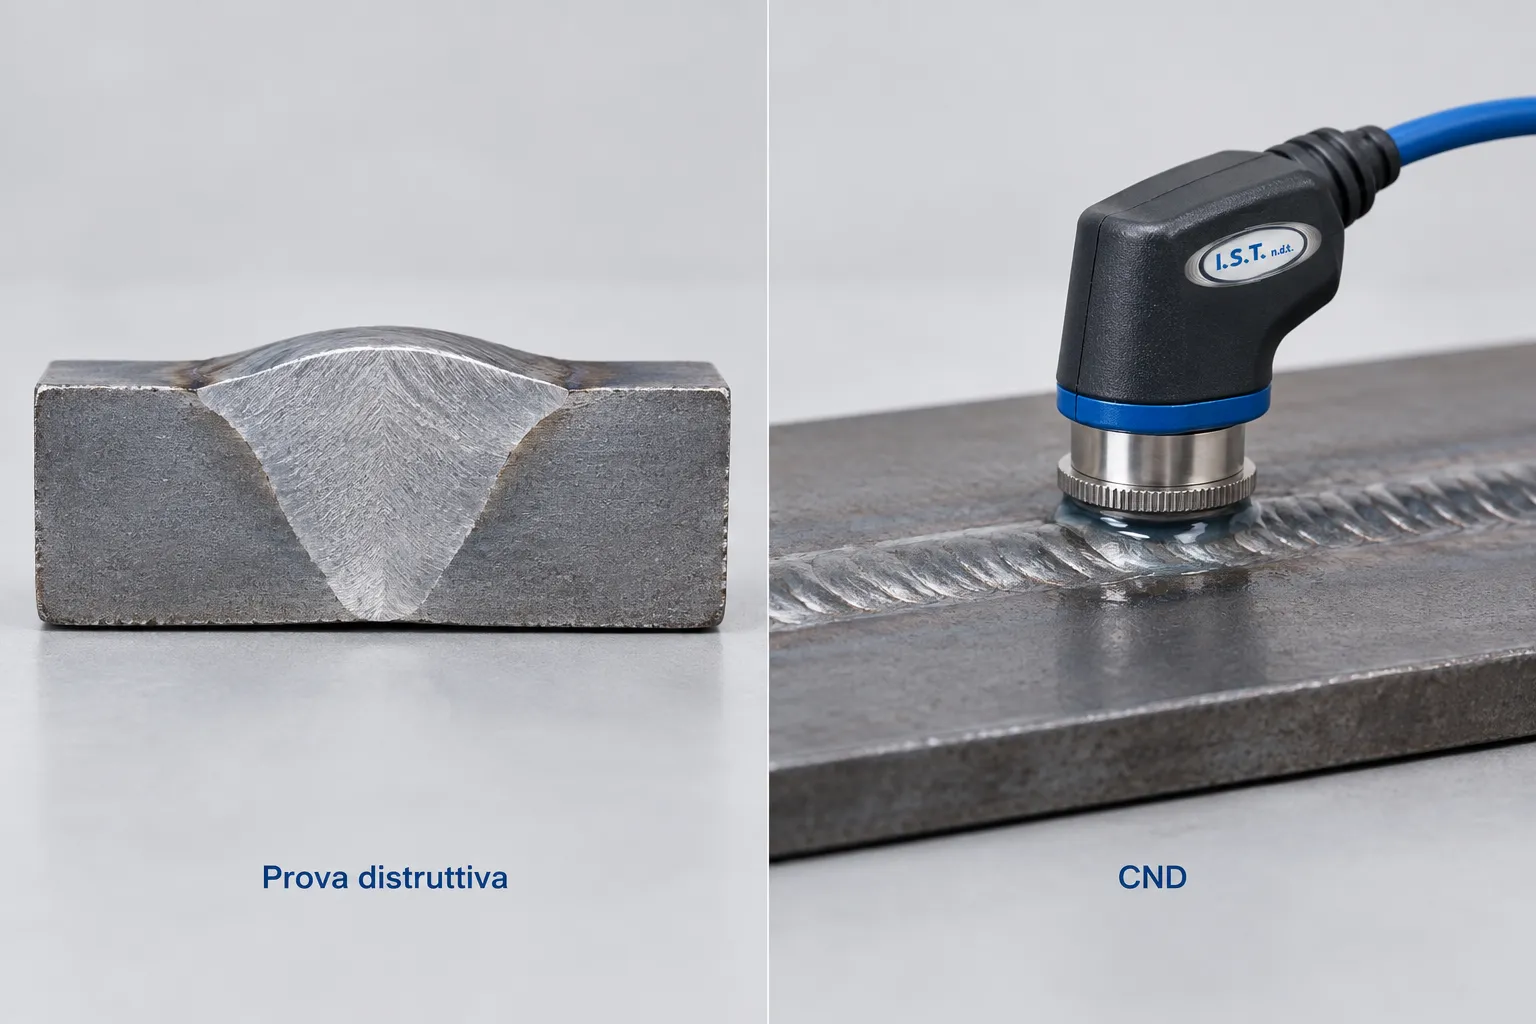
I limiti dei CND sono noti. Non sempre permettono una visione d'insieme dei difetti, soprattutto quando la geometria del giunto è complessa o quando il difetto ha un'orientazione sfavorevole rispetto al fascio di indagine. In questi casi la macrografia sulla sezione resta lo strumento più diretto per capire forma, dimensione e posizione di un'imperfezione, come descrive MotivexLab.
Ci sono situazioni in cui il confronto è quasi obbligato: la qualificazione di una nuova procedura, il cambio di materiale o di spessore, un'anomalia ripetuta su più giunti dello stesso lotto. In questi casi il dato distruttivo fissa il punto di riferimento, mentre il CND permette di estendere la verifica al resto della produzione con un criterio coerente. Anche la correlazione tra le due famiglie di prove aiuta: la UNI EN ISO 17635 collega i livelli della ISO 5817 ai requisiti di altre norme specifiche, così che un'accettazione basata su CND possa essere letta insieme ai criteri delle prove.
Norme e livelli di qualità da conoscere
Per leggere correttamente un esito bisogna sapere su quale riferimento è costruito. La UNI EN ISO 5817 fissa tre livelli di qualità per i difetti dei giunti saldati per fusione: B elevato, C medio e D moderato. Il livello non è una scelta libera, ma va stabilito in fase di progettazione o nelle specifiche contrattuali, perché cambia la soglia di accettazione di porosità, incisioni e mancanze di fusione.
Sulla edizione conviene fare attenzione. La ISO 5817 è stata aggiornata nel 2023, e in giro si trovano ancora articoli che citano revisioni precedenti. Come riporta ITR System, il catalogo dei difetti resta quello della ISO 6520-1, quindi il cambiamento riguarda soprattutto i criteri di valutazione. Verificare sempre la revisione in vigore prima di emettere un giudizio è una regola elementare, eppure è proprio qui che si scivola più spesso.
Anche la qualificazione del procedimento ha la sua edizione di riferimento. Per la UNI EN ISO 15614-1 l'edizione 2019 risulta in vigore dal 17 ottobre 2019, mentre la versione del 2012 non è più quella corrente, anche se alcuni testi la citano ancora come riferimento.
Errori ricorrenti visti sul campo
Nel nostro lavoro quotidiano capita di vedere alcuni errori che si ripetono. Il primo è affidarsi a una sola tecnica quando il difetto atteso non è quello che il metodo sa vedere meglio: una lettura ultrasonora regolare non esclude una mancanza di penetrazione che la sezione macrografica mette in evidenza. Il secondo è trattare il provino di prova come se rappresentasse ogni cordone, senza verificare che sia stato ricavato da una saldatura davvero comparabile per processo, posizione e spessore.
Il terzo errore riguarda la documentazione. Un esito distruttivo senza tracciabilità, cioè senza sapere da quale giunto, da quale procedura e con quale personale è stato ottenuto, vale poco in sede di verifica. Per questo consigliamo di collegare sempre ogni provino al rapporto di saldatura e alla qualifica di chi ha eseguito o valutato la prova. La rintracciabilità non è un esercizio burocratico: è ciò che trasforma una prova isolata in un'informazione utile per decidere se un giunto simile può restare in servizio.
Come impostare una verifica che combina i due approcci
Un percorso ragionevole parte dall'obiettivo: bisogna capire se la verifica serve a qualificare un procedimento, a controllare una produzione o a indagare un difetto già segnalato. Nel primo caso i controlli distruttivi sono necessari per natura, nel secondo il CND domina per numero di giunti esaminati, nel terzo la sezione del campione diventa lo strumento per capire la causa.
Subito dopo conviene scegliere le tecniche non distruttive in base al tipo di difetto e all'accessibilità del punto, senza dimenticare la possibilità di estrarre un campione rappresentativo. Per i giunti di spessore elevato, la radiografia digitale e gli ultrasuoni convenzionali sono spesso la scelta centrale, mentre per le superfici l'esame visivo e i liquidi penetranti restano insostituibili. Per la caratterizzazione dei difetti in spessore, anche il PAUT e TOFD offre un quadro più dettagliato.
Infine il risultato va letto nel suo insieme. Un esito non distruttivo che segnala un'anomalia e una macrografia che la conferma o la smentisce formano un'evidenza più solida di qualunque singolo metodo preso da solo.
Scegliere il mix di verifiche giusto per il proprio impianto
Ogni impianto ha un profilo di rischio diverso, e la combinazione di controlli va costruita sul caso concreto. Se state valutando una qualificazione di procedura o un programma di verifiche su linee e apparecchiature in esercizio, il nostro team tecnico può aiutarvi a definire quali prove affiancare e in quale sequenza, partendo dalle specifiche e dai criteri del vostro settore. Potete richiedere una valutazione tecnica oppure contattarci per approfondire il metodo più adatto ai vostri asset.