Controlli sulle saldature in opera senza fermare l'impianto
Pubblicato il 6 min di letturaDi IST NDT
Come pianificare i controlli sulle saldature in opera su impianti già in esercizio, valutando accessibilità, condizioni operative e metodo CND più adatto. Una guida pratica per responsabili di manutenzione e integrità degli asset.
Quando un impianto è già in esercizio, eseguire controlli sulle saldature in opera diventa una questione di equilibrio. Bisogna verificare l'integrità dei giunti senza fermare la produzione, senza compromettere la sicurezza e senza perdere traccia dei risultati. Nei settori chimico-petrolchimico, Oil & Gas ed energia, una saldatura difettosa può trasformarsi in una perdita di contenimento, in un fermo non programmato o in un rischio per il personale. Questo approfondimento spiega come pianificare le verifiche su giunti già installati, partendo dall'accessibilità e dalle condizioni operative, fino alla scelta del metodo di controllo non distruttivo più adatto.
Cosa significa eseguire controlli sulle saldature in opera
Parlare di controlli sulle saldature in opera significa occuparsi di giunti che hanno già superato la fase di fabbricazione e che lavorano sotto pressione, a temperatura o in presenza di fluidi aggressivi. La differenza rispetto ai controlli eseguiti in officina è sostanziale. In campo si opera con vincoli di spazio, di tempo e di accesso, spesso con l'impianto in marcia o con finestre di fermata molto ridotte.
Per questo motivo le verifiche in opera non si improvvisano. Richiedono una pianificazione che tenga insieme la criticità del componente, il meccanismo di danno atteso e il metodo più adatto a rilevarlo. Un giunto su una linea di processo sottoposta a cicli termici pone domande diverse rispetto a una saldatura su una struttura di supporto a bassa sollecitazione.
Nella nostra esperienza il primo errore ricorrente è trattare la saldatura come un punto isolato, senza considerare il contesto in cui lavora. Il secondo è scegliere il metodo in base a ciò che è disponibile in magazzino, anziché in base a ciò che il componente richiede. Entrambi portano a verifiche che sembrano complete sulla carta ma lasciano zone scoperte.
Accessibilità e condizioni operative da valutare prima
La prima verifica da fare è fisica. Occorre capire quanto è accessibile il giunto da una o da entrambe le facce, se la superficie è coibentata, se esistono supporti, passerelle o strutture che impediscono l'appoggio di una sonda. Una saldatura su una tubazione interrata o sotto coibentazione richiede soluzioni diverse rispetto a un cordone visibile su un serbatoio.
Accanto all'accessibilità conta lo stato operativo dell'impianto. Temperatura, pressione, presenza di fluidi e vibrazioni influenzano sia la sicurezza degli operatori sia la qualità del segnale. Su superfici calde, per esempio, alcuni accoppianti non sono utilizzabili, mentre le vibrazioni possono disturbare le misure di precisione. Il lavoro preparatorio deve quindi raccogliere queste informazioni insieme al responsabile di manutenzione, prima di definire la squadra e il piano di attività.
Infine va chiarito il perimetro. Quali saldature rientrano nel controllo? Con quale criterio di accettazione? Sono disponibili disegni isometrici, specifiche di saldatura e registrazioni di fabbricazione? Rispondere a queste domande prima dell'intervento evita il problema più frequente, cioè un giunto ispezionato ma non identificato in modo univoco sulla mappa dell'impianto.
Scegliere il metodo CND senza fermare l'impianto
Non esiste un metodo universale. La scelta nasce dal tipo di difetto da cercare, come cricche, mancanza di fusione, porosità o corrosione sotto coibentazione, dalla geometria del giunto e dalle condizioni di accesso. Il metodo deve poi essere compatibile con la continuità operativa: un controllo che richiede lunghe fermate o la completa rimozione della coibentazione può essere tecnicamente corretto e tuttavia impraticabile.
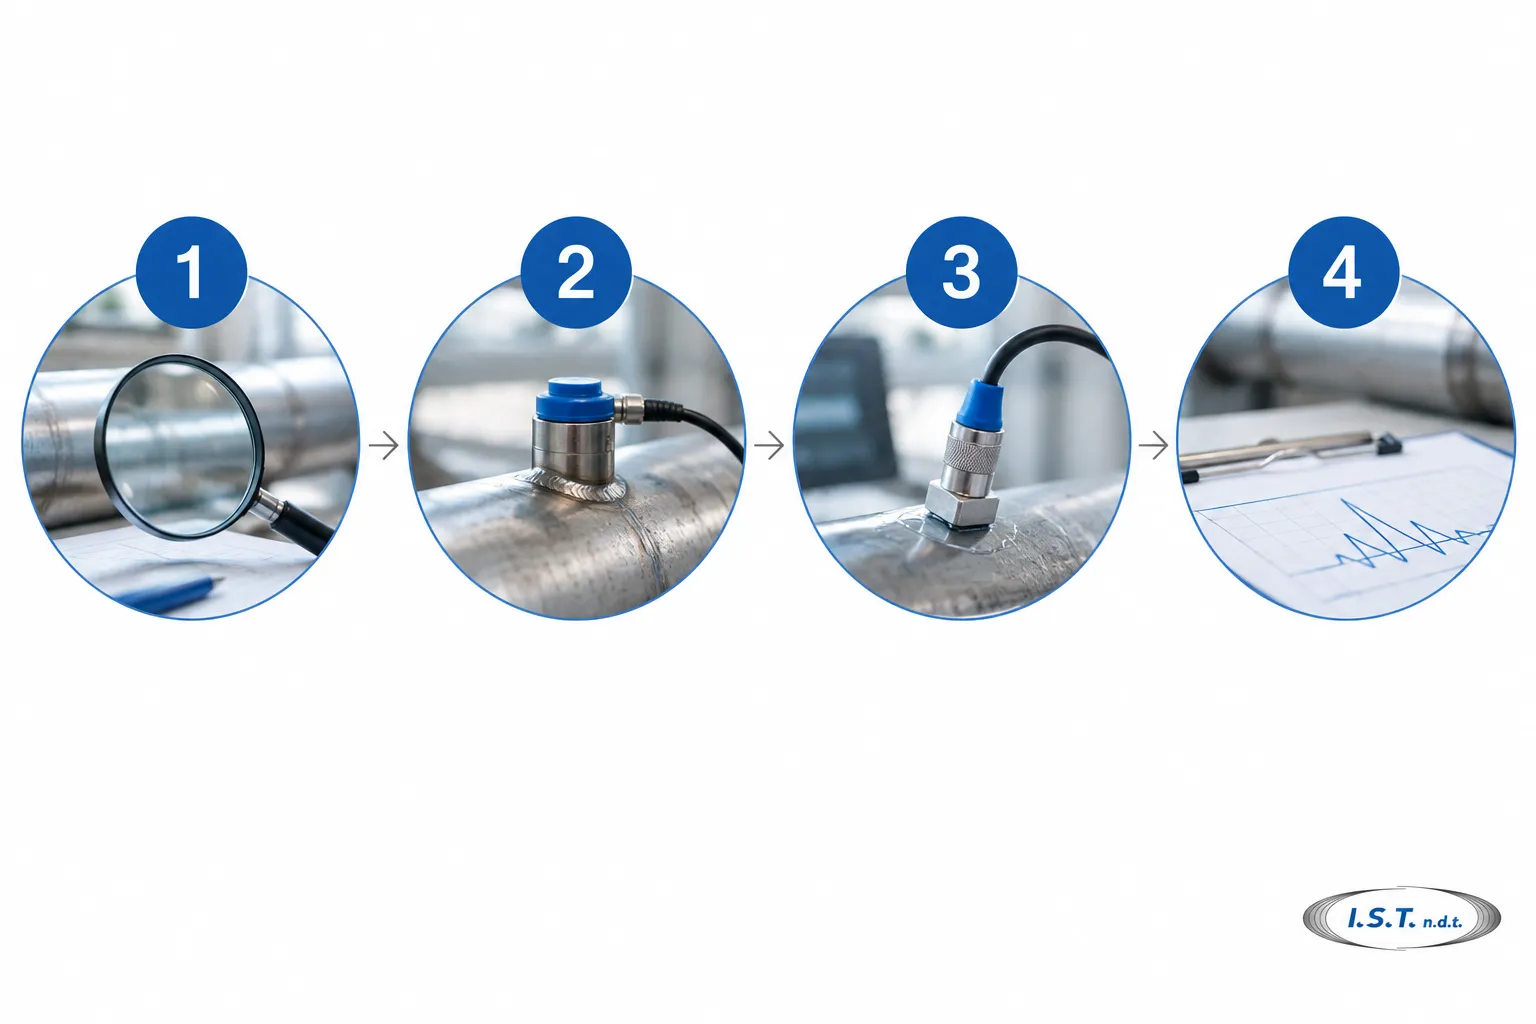
Per le saldature in opera, le tecniche più frequentemente considerate sono il controllo visivo, la radiografia digitale, la termografia e i metodi ultrasonori. Il controllo visivo resta il primo passo, perché permette di individuare difetti superficiali e anomalie di forma a costo contenuto. La radiografia digitale offre una documentazione molto leggibile, ma richiede aree interdette e tempi di esposizione che vanno pianificati con attenzione.
La termografia industriale è utile per individuare anomalie di flusso termico e zone di perdita, ma non sostituisce un controllo volumetrico del giunto. I metodi ultrasonori, invece, permettono di indagare lo spessore della saldatura con una sola faccia accessibile, e per questo sono spesso la scelta più efficace quando l'impianto non può essere fermato. I controlli non distruttivi sulle saldature vanno quindi letti come un insieme di strumenti, da combinare in base al caso.
Il ruolo degli ultrasuoni nei controlli non distruttivi
La tecnica PAUT, cioè l'ultrasuono a matrice di fase, consente di acquisire immagini sezionali del giunto e di documentare in modo ripetibile l'indicazione rilevata. Questo rende il risultato più facile da confrontare nel tempo, un vantaggio concreto quando si devono seguire le evoluzioni di una discontinuità.
La TOFD, time of flight diffraction, è particolarmente sensibile al dimensionamento delle discontinuità perpendicolari alla superficie. Quando la geometria o la temperatura rendono difficile l'accoppiamento tradizionale, tecniche come EMAT, che non richiedono contatto diretto con il materiale, possono offrire un'alternativa valida. Nei controlli non distruttivi a ultrasuoni la scelta della tecnica si fa quindi caso per caso.
Ogni tecnica ha però dei limiti. La qualità del risultato dipende dalla preparazione della superficie, dalla competenza di chi acquisisce e interpreta i dati e dalla calibrazione su un provino di riferimento. Per questo un metodo ultrasonoro non va scelto per la sola promessa di precisione, ma verificato su un campione rappresentativo del giunto da controllare. Un errore che vediamo spesso sul campo è accettare un'indicazione senza confrontarla con la geometria reale del componente.
Un esempio aiuta a capire il punto. Su un bocchello di collegamento tra un serbatoio e una tubazione, la geometria è spesso più complessa di un giunto di testa su tubo dritto. In questi casi la squadra deve definire con precisione l'angolo di scansione e verificare che la zona termicamente alterata sia coperta dal fascio. Senza questa verifica, un'indicazione può sembrare un difetto oppure nascondere una cricca reale.
Documentazione, qualifiche e norma di riferimento
Un controllo in opera ha valore solo se il risultato è tracciabile. Il rapporto deve riportare la posizione del giunto con un riferimento univoco, la tecnica impiegata, le procedure applicate, i criteri di accettazione e la qualifica del personale che ha eseguito e interpretato le prove.
Su questo aspetto la norma EN ISO 9712 costituisce il riferimento per la certificazione del personale CND. Chi commissiona il lavoro dovrebbe verificarne la validità per ciascun metodo e per il settore interessato, senza limitarsi a un generico attestato. Per approfondire il quadro normativo si può partire dal sito ufficiale dell'ISO.
Anche la mappatura dei giunti e la documentazione fotografica aiutano nel tempo. Confrontare i risultati di controlli successivi permette di capire se una discontinuità è stabile o in evoluzione, e questa lettura dinamica è spesso più utile del singolo esito.
Come affrontare il progetto con un partner tecnico
Affidare i controlli sulle saldature in opera a un partner tecnico significa mettere in ordine tutti gli elementi descritti: accessibilità, condizioni operative, scelta del metodo e tracciabilità. IST NDT opera in Italia e all'estero con personale qualificato, un laboratorio autorizzato, un Centro d'Esame RINA secondo EN ISO 9712:2022 e un sistema qualità UNI EN ISO 9001:2015. L'azienda dichiara oltre 1.000 progetti completati e più di 40 tecnici qualificati: indicazioni di esperienza che conviene verificare nel dettaglio della singola commessa.
Se state pianificando una verifica su linee, apparecchiature o strutture in esercizio, potete richiedere una valutazione tecnica ai team di IST NDT. Una prima analisi delle condizioni di accesso e del metodo più adatto aiuta a definire tempi e costi in modo realistico, prima di fermare o modificare qualsiasi attività.