Radiografia digitale industriale per saldature e impianti
Pubblicato il 8 min di letturaDi IST NDT
Una guida tecnica alla radiografia digitale industriale per saldature e impianti: tecnologie, procedura, vantaggi, limiti e integrazione con altri CND.
La radiografia digitale industriale consente di esaminare saldature, tubazioni, fusioni e componenti senza danneggiarli. Il controllo produce un’immagine digitale. Questa immagine mostra le variazioni di attenuazione della radiazione nel materiale. La qualità del risultato dipende da metodo, geometria, esposizione e competenza dell’operatore. Per questo la tecnologia deve rientrare in una procedura CND chiara e verificabile.
Che cos’è la radiografia digitale industriale
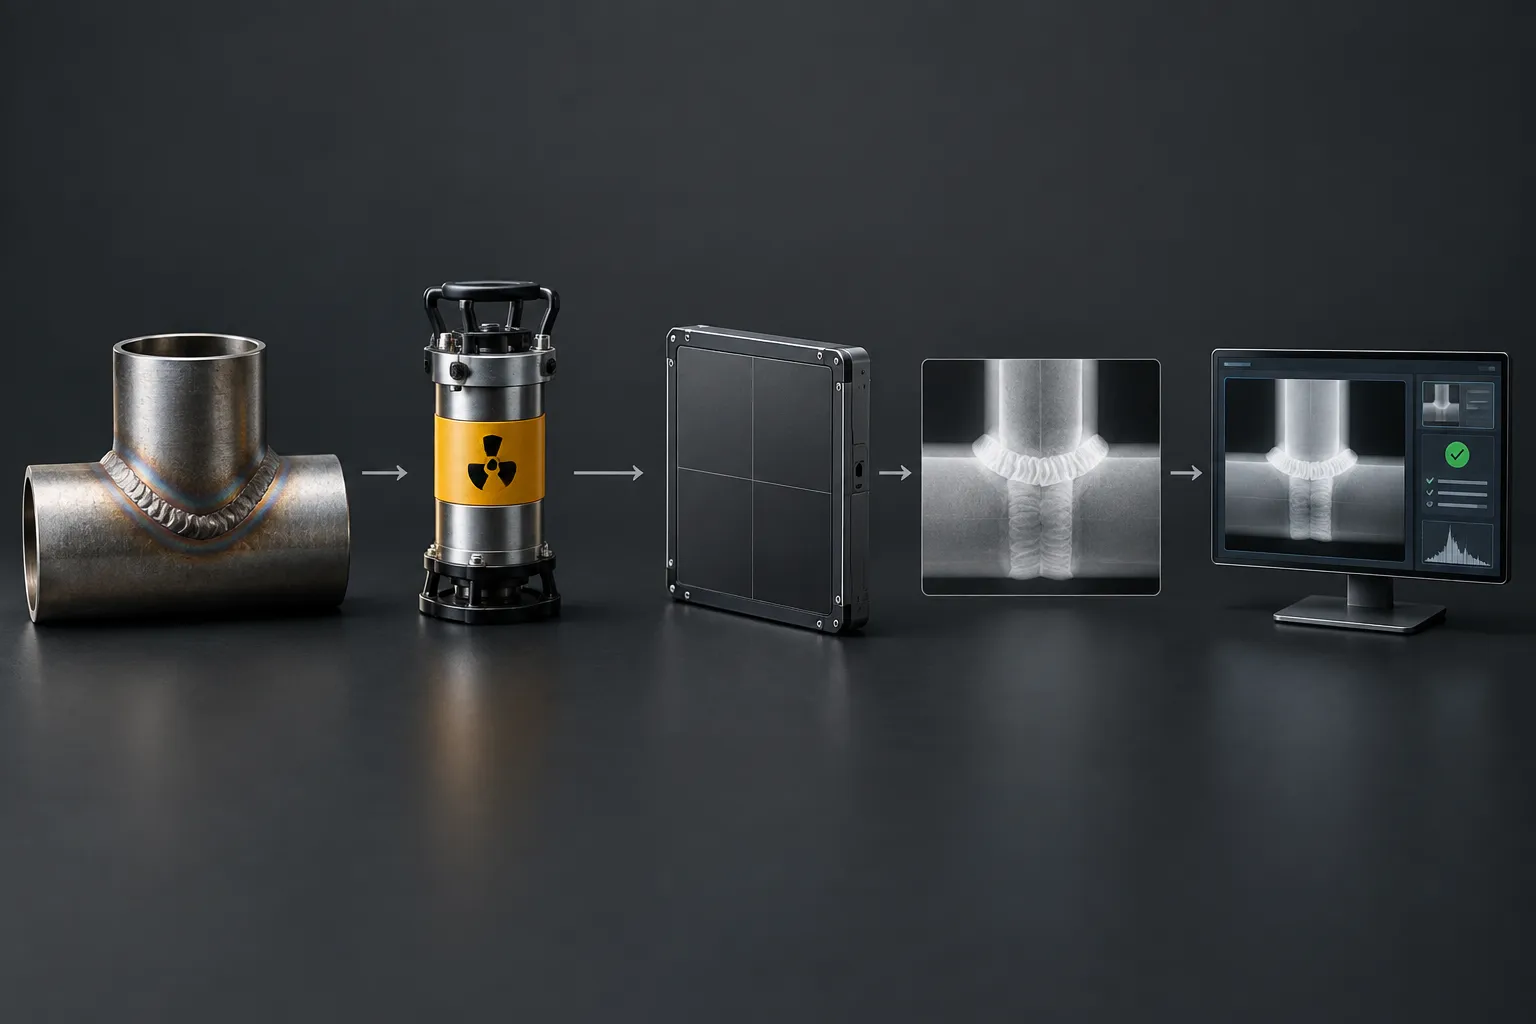
Nel controllo radiografico una sorgente emette radiazioni ionizzanti verso il componente. Il materiale attenua il fascio in modo diverso. Dipende dallo spessore, dalla densità e dalla presenza di discontinuità. Un rivelatore registra questa distribuzione e la restituisce come immagine. Le variazioni possono indicare cavità, inclusioni o altre anomalie interne.
La radiografia digitale industriale applicata alle saldature richiede il corretto posizionamento di sorgente, giunto e rivelatore. Anche la scelta dell’energia è importante. Un’energia eccessiva può ridurre il contrasto. Un’energia insufficiente può impedire la penetrazione necessaria. L’obiettivo non è produrre una semplice immagine. Occorre ottenere una radiografia interpretabile secondo i requisiti del controllo.
Il termine “digitale” comprende tecnologie diverse. Nella radiografia digitale diretta il rivelatore acquisisce il segnale durante l’esposizione. Poi lo trasferisce al sistema di visualizzazione. Nella radiografia digitale ai fosfori, invece, una piastra di imaging conserva l’informazione. In seguito, uno scanner la legge. Entrambe le tecnologie richiedono gestione, verifica e qualificazione adeguate.
La documentazione tecnica di Baker Hughes sulle tecniche di formazione delle immagini radiografiche industriali descrive il passaggio dai sistemi analogici ai metodi di imaging digitale e ai relativi principi di acquisizione.
Come si applica alle saldature e agli impianti
Nelle saldature la radiografia digitale industriale viene utilizzata per esaminare il volume del giunto. È utile quando la discontinuità produce una differenza di attenuazione rispetto al materiale vicino. Il risultato dipende anche dall’orientamento del difetto rispetto al fascio. Una configurazione sfavorevole può ridurre la visibilità di una cricca o di una mancanza di fusione.
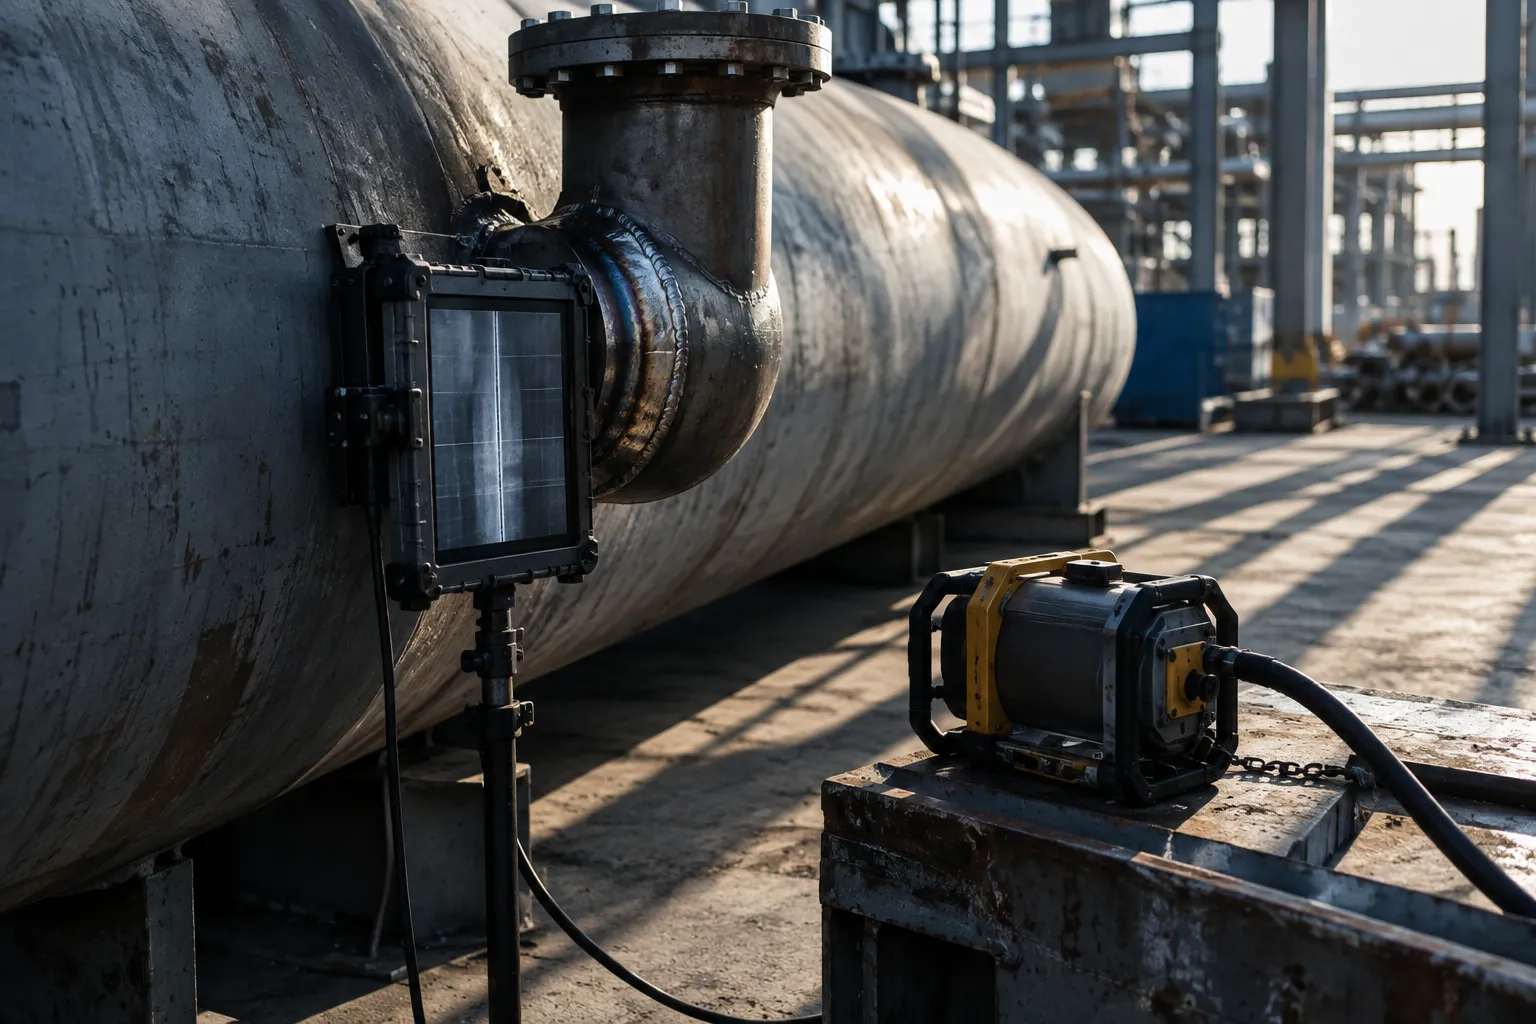
Prima dell’esposizione vengono verificati il componente, l’accessibilità, lo spessore e la configurazione del giunto. La superficie deve permettere di identificare l’area esaminata. In base alla procedura si definiscono sorgente, distanza, collimazione, rivelatore e parametri di esposizione. Si considerano anche schermature, delimitazione dell’area e condizioni operative del sito.
L’acquisizione non conclude il controllo. L’immagine viene sottoposta a verifiche di qualità. Poi viene valutata da personale qualificato. La lettura considera la sensibilità ottenuta e la presenza di artefatti. Verifica anche la corretta identificazione del giunto e i criteri di accettabilità richiesti dal progetto o dalla norma applicabile.
In un impianto industriale la radiografia può riguardare saldature di tubazioni, recipienti, linee di processo, serbatoi e strutture sottoposte a pressione o a sollecitazioni operative. La tecnica può essere usata durante la fabbricazione, dopo una riparazione o in un programma di verifica dell’integrità dell’asset.
Radiografia digitale diretta e ai fosfori: quale scegliere
La scelta tra radiografia digitale diretta e radiografia digitale ai fosfori non dovrebbe basarsi soltanto sulla velocità di acquisizione. Occorre valutare accessibilità, mobilità, geometria, spessori, frequenza dei controlli, gestione delle immagini e requisiti della procedura.
La radiografia digitale diretta può rendere disponibile l’immagine poco dopo l’esposizione. Questo facilita il controllo del risultato. In alcune configurazioni riduce anche i passaggi di trattamento. Il rivelatore deve però essere compatibile con l’ambiente di lavoro. Deve inoltre essere protetto dagli urti e gestito secondo le istruzioni del costruttore.
La radiografia digitale ai fosfori utilizza piastre flessibili e trasportabili. Questa caratteristica può essere utile in campo. Lo è soprattutto quando lo spazio è limitato o la posizione del componente rende difficile usare un pannello rigido. La piastra deve essere manipolata e cancellata correttamente. Residui di immagini precedenti o graffi possono infatti compromettere l’interpretazione.
In entrambi i casi, il sistema deve essere verificato con controlli e indicatori adeguati. Non basta che il software mostri un’immagine nitida. La nitidezza apparente può dipendere dall’elaborazione digitale. Non coincide sempre con la sensibilità reale del controllo. Questo punto è spesso sottovalutato nelle richieste di intervento.
Vantaggi e limiti del controllo digitale
Il principale vantaggio della radiografia digitale è la gestione dell’immagine. Il file può essere archiviato, trasferito e riesaminato senza sviluppi chimici. Il team tecnico può confrontare le immagini, ingrandirle e usare strumenti di misura. L’elaborazione visiva non deve però essere confusa con un aumento reale della capacità di rilevazione.
Un altro beneficio riguarda la tracciabilità. Nome del componente, posizione del giunto, data, parametri e identificativo dell’esame possono essere associati alla radiografia secondo la procedura aziendale. Una registrazione ordinata facilita la revisione tecnica, la gestione delle riparazioni e la costruzione dello storico dell’asset.
La tecnologia presenta però limiti concreti. L’immagine può contenere artefatti dovuti a movimento, difetti del rivelatore, saturazione, contaminazione della piastra o geometria non corretta. Anche la sovraesposizione può influenzare la lettura. Lo stesso vale per una finestra di visualizzazione inadatta.
Esiste inoltre un limite fisico. La radiografia non è ugualmente sensibile a ogni orientamento del difetto. Per discontinuità planari molto sottili, l’ultrasuoni, il controllo con Phased Array Ultrasonic Testing (PAUT) o altre tecniche possono offrire informazioni complementari. La scelta del metodo deve partire dal meccanismo di danneggiamento atteso. Non deve dipendere dalla sola disponibilità di un’apparecchiatura.
Procedura, qualità dell’immagine e interpretazione
Un controllo affidabile inizia dalla definizione dell’obiettivo. Occorre chiarire quale componente esaminare, quale volume coprire, quali difetti cercare e quale criterio usare per la valutazione. Senza questa fase, anche un’immagine tecnicamente buona può non rispondere alla domanda ispettiva.
La preparazione comprende l’identificazione del giunto e la verifica dell’accessibilità. Si scelgono quindi la sorgente, il rivelatore e la geometria più adatti. Durante l’esposizione si rispettano i requisiti di sicurezza radiologica e le delimitazioni previste per l’area di lavoro. Il personale deve operare secondo formazione, qualifiche e responsabilità definite.
La qualità dell’immagine viene verificata con gli strumenti previsti dalla procedura. Si controllano, tra gli altri aspetti, la sensibilità, la risoluzione, il contrasto utile e l’assenza di artefatti. Questi ultimi non devono mascherare le indicazioni. I parametri devono essere registrati per rendere il risultato ricostruibile.
La valutazione finale non consiste nel cercare soltanto forme scure o chiare. L’operatore deve distinguere un’indicazione reale da una variazione geometrica o da un artefatto. Deve anche collegare la posizione dell’indicazione alla saldatura e alla possibile tipologia di difetto. Quando il risultato non è conclusivo, può essere necessario ripetere l’esame o integrare il controllo con un metodo diverso.
È proprio in questa fase che l’esperienza sul campo assume valore. Un errore ricorrente è chiedere una radiografia aggiuntiva dopo aver modificato il componente. Spesso non si conservano la geometria e i riferimenti del primo esame. Il confronto diventa così difficile. Registrare subito posizione, direzione e parametri evita di perdere informazioni utili durante una riparazione.
Quando integrare la radiografia con altri CND
La radiografia digitale industriale fornisce informazioni importanti sul volume del componente, ma non risolve ogni esigenza ispettiva. Un programma CND efficace combina tecniche diverse. La scelta cambia in base al difetto atteso, all’accessibilità e all’obiettivo della verifica.
Il controllo con PAUT o TOFD può essere considerato per l’analisi di saldature e discontinuità planari. La lettura si basa sulla risposta ultrasonora. Il controllo con correnti indotte può risultare pertinente per determinati materiali e difetti superficiali. La termografia industriale può aiutare a individuare anomalie associate a variazioni termiche. Le emissioni acustiche rispondono invece a fenomeni specifici durante condizioni di carico.
Su tubazioni e apparecchiature la selezione deve includere anche l’impatto sull’operatività. Accesso, isolamento, fermata dell’impianto, rivestimenti e condizioni ambientali possono modificare la fattibilità del controllo. In alcuni casi la tecnica radiografica è appropriata. In altri è preferibile un metodo che riduca le interferenze operative o osservi un diverso meccanismo di degrado.
La pianificazione dovrebbe quindi collegare quattro elementi: criticità dell’asset, danno atteso, copertura richiesta e condizioni di esecuzione. Questa impostazione evita di applicare controlli standardizzati senza una reale analisi tecnica.
Come valutare un fornitore di radiografia industriale
Per un’azienda industriale, la scelta del fornitore non riguarda soltanto la disponibilità di un sistema digitale. È opportuno verificare l’esperienza nel settore specifico, la qualificazione del personale, le procedure utilizzate, la gestione della sicurezza radiologica e la capacità di produrre report tracciabili.
Vanno chiariti anche gli aspetti pratici: tempi di mobilitazione, lavoro in campo, gestione delle aree interdette, formato dei risultati, conservazione delle immagini e modalità di confronto tecnico. Se il controllo si svolge in un impianto attivo, la pianificazione deve considerare permessi, accessi, interferenze e coordinamento con manutenzione e sicurezza.
IST NDT opera nell’ambito dei controlli non distruttivi e delle ispezioni industriali per impianti, linee, apparecchiature e infrastrutture. Il servizio può essere valutato insieme ad altri metodi CND, in funzione del componente e del problema ispettivo. La presenza di personale qualificato, di un laboratorio autorizzato e di un Centro d’Esame RINA secondo EN ISO 9712:2022 costituisce un elemento da considerare nella verifica delle competenze e dei processi.
Per definire il metodo più adatto, è utile mettere a disposizione del team tecnico disegni, materiali, spessori, tipologia delle saldature, condizioni operative, storico delle riparazioni e criteri di accettabilità. Una richiesta completa consente di valutare la radiografia digitale industriale non come un esame isolato, ma come parte del piano di integrità dell’asset. Per un primo confronto tecnico è possibile consultare il sito di IST NDT.