Controlli sulle saldature: metodi e criteri di scelta
Pubblicato il 7 min di letturaDi IST NDT
Una guida tecnica per scegliere il controllo non distruttivo in base a difetti, materiale, geometria e condizioni operative. Indicazioni pratiche per pianificare verifiche affidabili anche in opera.
La scelta dei controlli sulle saldature non si riduce a individuare una tecnica disponibile. Occorre stabilire quale difetto cercare, in quale parte del giunto e con quali vincoli operativi. Un metodo adatto a una cricca superficiale può non bastare per valutare una discontinuità interna. Questa guida aiuta responsabili di qualità e manutenzione a impostare verifiche coerenti, anche in opera, e a interpretarne i limiti. I controlli sulle saldature sono più efficaci quando si definisce l’obiettivo dell’esame prima di scegliere la tecnica.
Da quale difetto si parte
Un controllo efficace comincia dalla domanda tecnica, non dal nome dell’apparecchiatura. Si deve chiarire se l’obiettivo è rilevare discontinuità aperte in superficie, difetti subsuperficiali o imperfezioni interne. È importante capire anche se si tratta di un controllo di fabbricazione, di una verifica dopo riparazione o di un’ispezione durante l’esercizio.
Tra le indicazioni ricercate possono esserci cricche, porosità, inclusioni, mancanze di fusione e mancanze di penetrazione. Non tutte si presentano nello stesso modo. E non tutte sono rilevabili con uguale efficacia da ogni metodo. Orientamento, dimensioni e posizione rispetto alla superficie influenzano la risposta dell’esame. Perciò la richiesta generica di “controllare la saldatura” va trasformata in un obiettivo verificabile.
Il piano dovrebbe considerare anche materiale e geometria. Un giunto su una tubazione, una saldatura d’angolo e una giunzione su una lamiera non offrono le stesse condizioni di accesso o di esame. Spessore, profilo del cordone, preparazione del giunto e presenza di rivestimenti possono cambiare l’applicabilità pratica della tecnica. La valutazione iniziale evita di scegliere un metodo solo perché abituale o facilmente disponibile.
Controlli sulle saldature: cosa rilevano i metodi principali
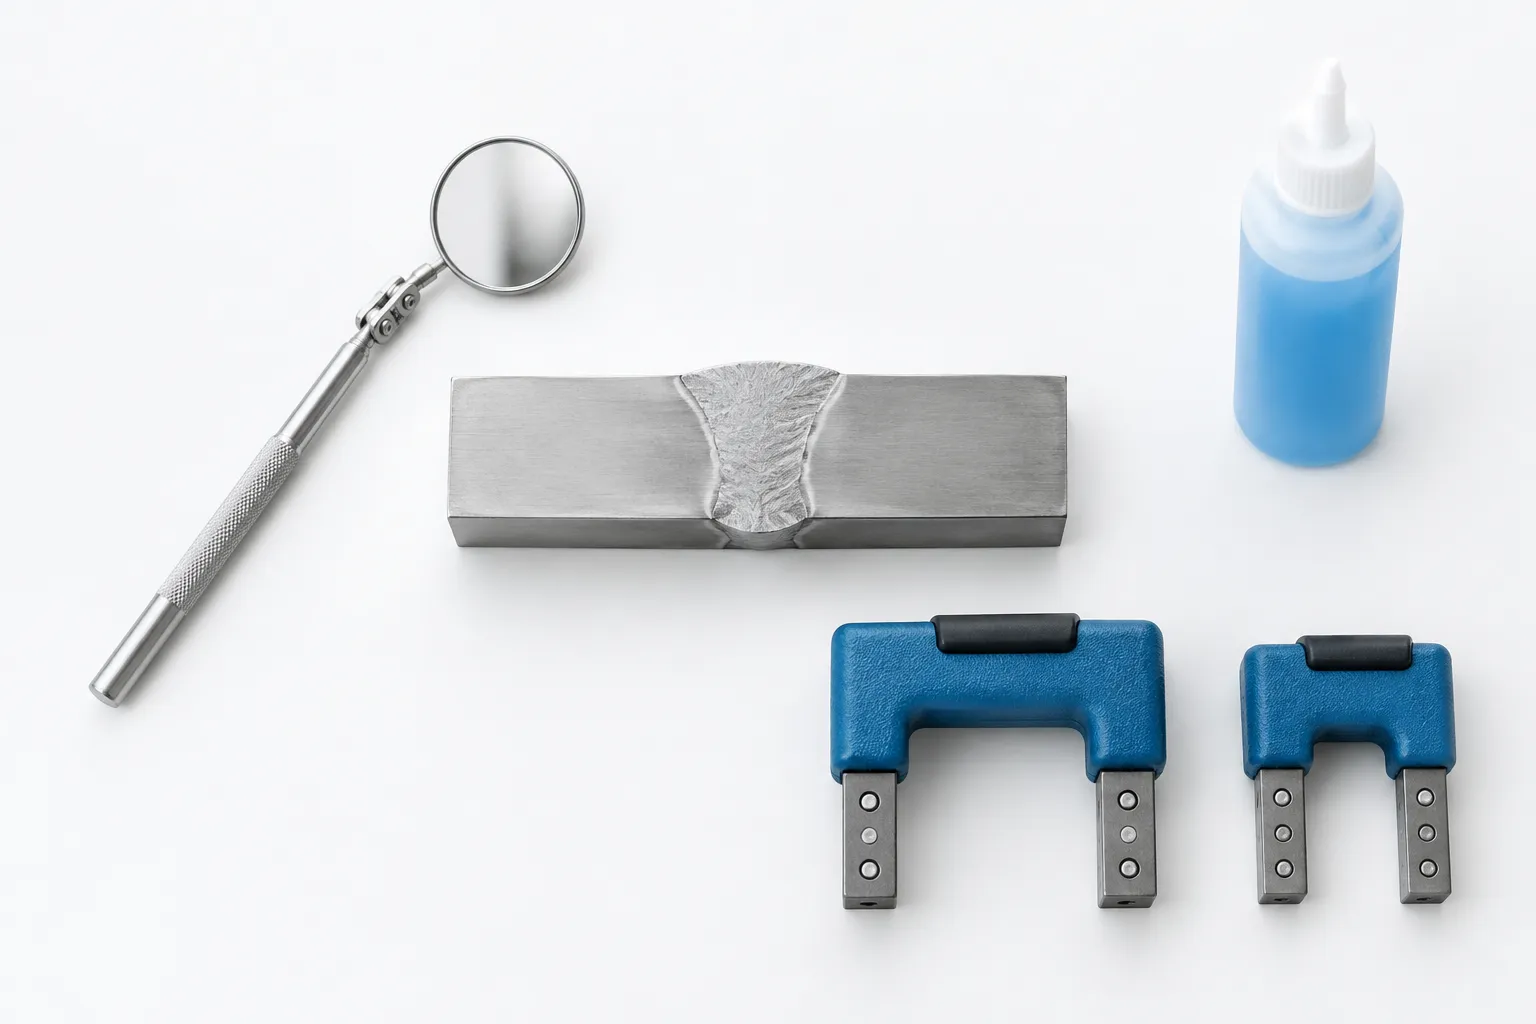
L’esame visivo (VT) è spesso il primo passaggio. Osserva il profilo del cordone e le condizioni accessibili della superficie. Può individuare irregolarità visibili, ma non dimostra da solo l’assenza di difetti interni. La qualità dell’esame dipende da preparazione, illuminazione, accessibilità e competenza dell’operatore. Quando necessario, si usano strumenti ottici e misure dimensionali.
I liquidi penetranti (PT) aiutano a evidenziare discontinuità che affiorano su superfici non porose. Dopo la preparazione, il penetrante entra nelle aperture. Il successivo sviluppo rende visibili le indicazioni. Il metodo non fornisce informazioni sulla profondità del difetto. Richiede inoltre una superficie compatibile e ben pulita. Per i materiali ferromagnetici, le particelle magnetiche (MT) possono rivelare discontinuità superficiali e alcune subsuperficiali, se il campo magnetico è orientato in modo adatto.
Gli ultrasuoni (UT) esaminano il volume del materiale attraverso la propagazione e la riflessione delle onde sonore. Tecniche avanzate come PAUT, ultrasuoni phased array, e TOFD, time of flight diffraction, possono supportare l’esame di giunti saldati e la caratterizzazione delle indicazioni. L’uso dipende dalla procedura e dalla configurazione applicabili. Geometria, struttura del materiale, accessibilità e orientamento del difetto incidono sull’esito.
La radiografia industriale (RT), anche digitale, produce un’immagine basata sull’attenuazione delle radiazioni nel componente. Può essere utile per alcune discontinuità volumetriche. Richiede però la gestione delle aree controllate e misure di radioprotezione. Non è quindi una scelta automatica per qualsiasi sito o giunto. Ogni tecnica restituisce informazioni diverse. I controlli non distruttivi saldature vanno selezionati in funzione dell’informazione richiesta, non trattati come intercambiabili.
Come associare giunto, obiettivo e tecnica
Per rendere operativa la selezione, conviene mettere in relazione la discontinuità attesa, la posizione da esaminare e le condizioni del componente. La matrice seguente orienta la discussione tecnica. Non sostituisce specifiche, procedure approvate o criteri di accettazione del progetto.
| Esigenza prevalente | Metodi da valutare | Vincolo da verificare |
|---|---|---|
| Indicazioni aperte in superficie | VT, PT, MT | Pulizia e accessibilità |
| Difetti interni nel giunto | UT, PAUT, TOFD, RT | Spessore e geometria |
| Esame in esercizio | UT e tecniche compatibili | Accesso, rivestimenti, condizioni operative |
La tabella non stabilisce una graduatoria. Per esempio, una tecnica volumetrica può essere adatta a un giunto, ma poco praticabile se non si può accedere alla superficie richiesta dalla scansione. Lo stesso vale se non è possibile predisporre in sicurezza l’area radiografica. Anche l’orientamento previsto delle discontinuità può influenzare l’impostazione dell’esame.
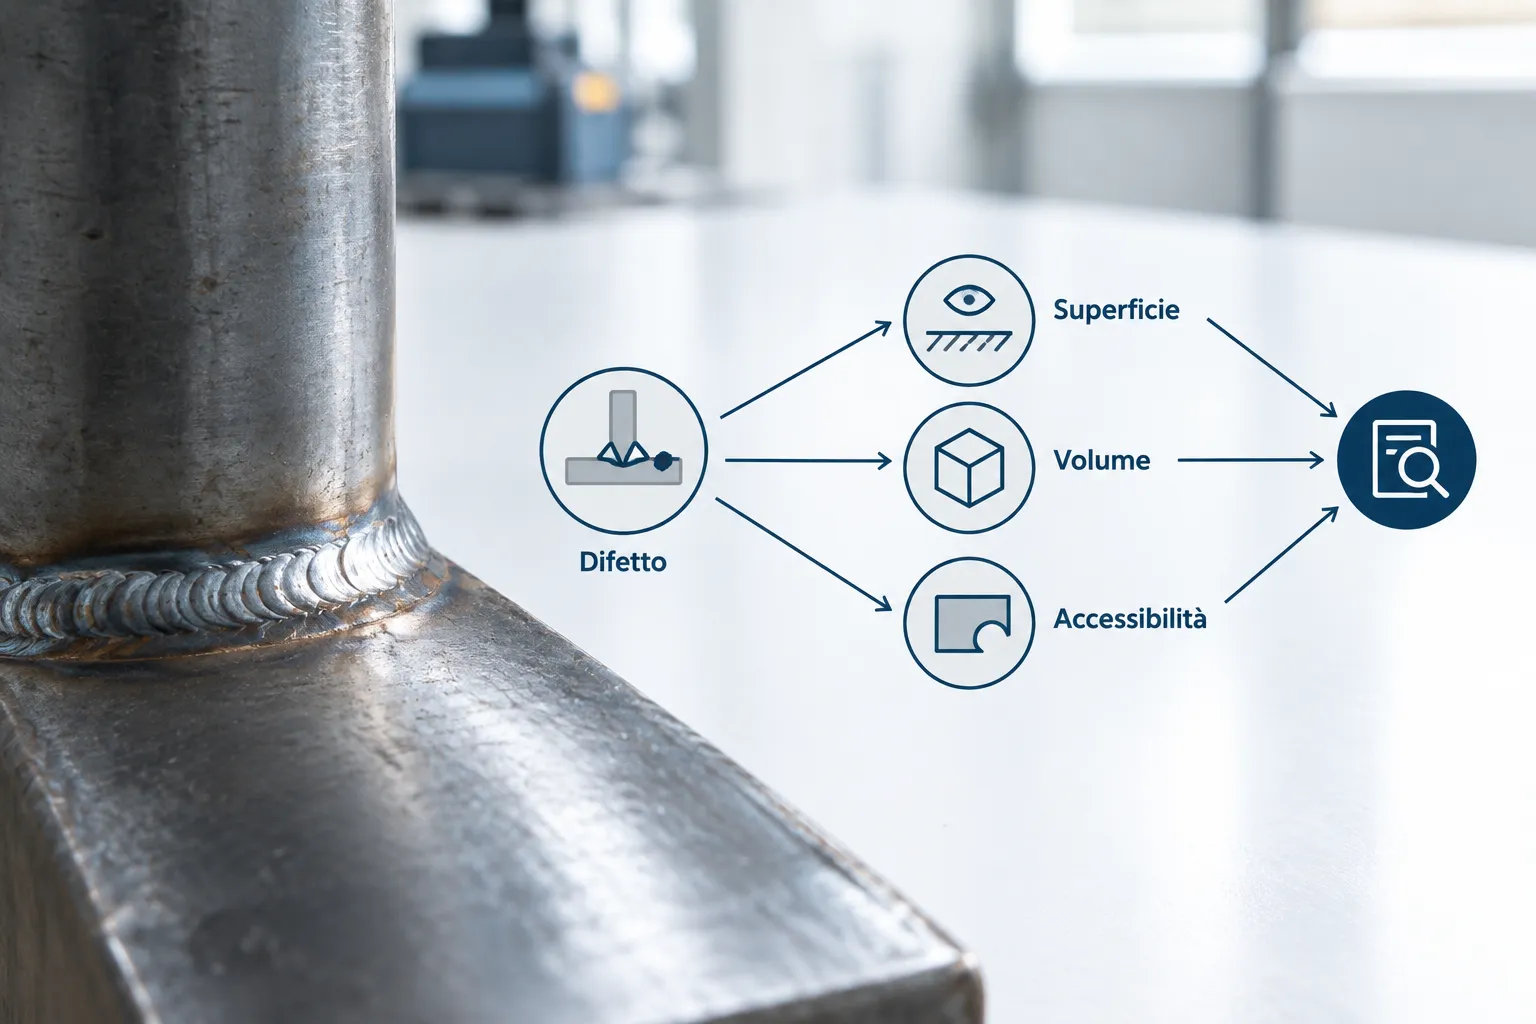
Un errore ricorrente nelle attività industriali è definire il metodo prima di aver verificato la preparazione del giunto e le condizioni reali sul posto. In pratica, un cordone ancora coperto da vernice, una superficie contaminata o un accesso ostruito possono rendere inefficace una procedura corretta sulla carta. Una ricognizione tecnica preventiva permette di capire se servono pulizia, rimozione locale del rivestimento, accessi temporanei o una tecnica alternativa. È un passaggio semplice, ma spesso decisivo per evitare ripetizioni e risultati non interpretabili.
Controlli saldature in opera: vincoli e pianificazione
I controlli saldature in opera richiedono attenzione al contesto, oltre che al metodo. Nei reparti produttivi, sulle linee o in aree esterne, l’ispezione può dover convivere con spazi ristretti, temperature elevate, componenti in esercizio e interferenze con altre attività. La fattibilità va verificata con il responsabile dell’impianto. Occorre considerare permessi, isolamento delle aree, accessi e misure di sicurezza previste.
Prima dell’intervento è utile raccogliere disegni, identificazione del giunto, materiale, spessori, storia delle riparazioni e precedenti rapporti d’ispezione. Queste informazioni aiutano a distinguere una nuova indicazione da una già documentata. Aiutano anche a confrontare gli esiti nel tempo. Se i dati non sono disponibili, tale incertezza va registrata: non è corretto colmarla con supposizioni.
La continuità operativa è un requisito da valutare, non una garanzia implicita. Alcune tecniche possono essere eseguite senza danneggiare il componente, ma non tutte sono compatibili con ogni condizione d’esercizio. Per esempio, la preparazione della superficie, la temperatura e i limiti di accesso possono imporre una finestra specifica o un metodo diverso. La pianificazione deve integrare sicurezza, qualità dell’esame e disponibilità dell’asset. Anche in questi casi, i controlli sulle saldature devono essere pianificati in base alle condizioni reali, non solo alla tecnica preferita.
Procedure, qualifiche e criteri di accettazione
Un risultato affidabile dipende da una serie di elementi: procedura adeguata, strumentazione controllata, personale qualificato, condizioni di esame registrate e criteri di valutazione definiti in anticipo. La UNI EN ISO 17635 tratta regole generali per i controlli non distruttivi delle saldature. La UNI EN ISO 17637 riguarda l’esame visivo. La UNI EN ISO 5817 definisce livelli di qualità per imperfezioni in determinati giunti saldati, ma non va interpretata come criterio universale per ogni componente.
La norma applicabile e il livello di accettazione dipendono da progetto, prodotto, settore e requisiti contrattuali. È quindi necessario verificare l’edizione vigente, il campo di applicazione e il richiamo nei documenti tecnici. La guida di Promozione Acciaio sulle certificazioni e qualificazioni di saldatura richiama, tra gli altri riferimenti, la UNI EN ISO 17635 per modalità di controllo e livelli di accettabilità. Il riferimento non sostituisce la verifica dei requisiti dello specifico progetto.
Va inoltre distinta la qualifica di chi esegue la saldatura da quella del personale che svolge i CND. La norma EN ISO 9712 riguarda la qualificazione e certificazione del personale addetto ai controlli non distruttivi, secondo il metodo e il livello pertinenti. Nel rapporto d’ispezione dovrebbero risultare almeno l’identificazione e la posizione del giunto, il metodo e la procedura applicati, le condizioni rilevanti, le indicazioni registrate e il criterio usato per valutarle.
Dalla richiesta tecnica al rapporto d’ispezione
Una richiesta ben formulata specifica che cosa si deve esaminare, perché e sulla base di quali documenti. Quando affianchiamo un cliente nella definizione dell’attività, il confronto preliminare serve a individuare le informazioni mancanti. Possono esserci disegni non aggiornati, accessibilità non verificata o criteri di accettazione non indicati. Chiarire questi aspetti prima dell’intervento rende più leggibile il perimetro del controllo e riduce il rischio di interpretazioni divergenti.
Per organizzare la verifica, il responsabile può seguire una sequenza essenziale: identificare il giunto e il materiale; definire le discontinuità d’interesse; controllare accessibilità e condizioni d’esercizio; selezionare metodo e procedura; concordare criteri, qualifiche e contenuto del rapporto. Se emerge un’indicazione, la sua valutazione deve restare legata ai criteri applicabili. Rilevare un’indicazione non equivale automaticamente a dichiarare il componente idoneo o non idoneo.
I controlli saldature diventano così parte di una valutazione più ampia dell’integrità dell’asset, insieme alla storia di esercizio, alle condizioni di carico e alle altre verifiche pertinenti. Per un caso concreto, IST NDT può approfondire con il team tecnico le condizioni del giunto e le tecniche CND disponibili. In questo modo si può definire un perimetro d’ispezione coerente con l’impianto e con i requisiti applicabili. Per informazioni sui servizi di controlli non distruttivi e ispezioni industriali, è possibile contattare IST NDT.