Cosa sono i controlli non distruttivi e quando servono
Pubblicato il 6 min di letturaDi IST NDT
Una guida introduttiva ai controlli non distruttivi: principi, metodi principali, riferimenti normativi e situazioni industriali in cui servono davvero.
Chi gestisce impianti, linee o apparecchiature industriali prima o poi si chiede cosa sono i controlli non distruttivi. La risposta breve è questa: sono esami che verificano lo stato di un componente senza alterarlo, per individuare difetti prima che diventino guasti. Dietro la sigla CND ci sono metodi diversi, norme precise e personale qualificato. Vediamo principi, metodi e situazioni in cui servono davvero.
Cosa sono i controlli non distruttivi
I controlli non distruttivi, indicati spesso con la sigla CND o con l'inglese NDT (Non-Destructive Testing), sono un insieme di esami, prove e rilievi che permettono di conoscere le condizioni interne e superficiali di un materiale senza comprometterne la funzionalità. La parola chiave è proprio «non distruttivi»: a fine verifica il pezzo resta utilizzabile. È una differenza che pesa molto quando si ispeziona una saldatura su una tubazione in esercizio o una struttura che non può essere smontata.
Nella letteratura tecnica il concetto compare anche come prove non distruttive (PND). Come sintetizza RINA nella sua pagina dedicata, si tratta di prove fisiche e tecnologiche progettate per rilevare eventuali difetti in un manufatto. Il termine indica il principio di base più che un metodo specifico: sotto questo cappello rientrano tecniche basate su onde ultrasonore, radiazioni, campi magnetici, calore ed emissioni acustiche.
Come funziona un controllo: principi e vantaggi
Il principio comune è sempre lo stesso. Si introduce nel materiale un'energia o un segnale, si osserva come interagisce con la struttura e si interpreta la risposta. Una discontinuità, come una cricca, un'inclusione o una mancanza di fusione, altera il percorso del segnale in modo riconoscibile. Il tecnico non vede direttamente il difetto, ma ne ricava presenza, posizione e spesso dimensioni dal segnale registrato.
I vantaggi sono pratici. Il componente non viene danneggiato, quindi lo stesso oggetto può essere controllato più volte nel tempo e confrontato con i rilievi precedenti. Su impianti che non possono fermarsi a lungo, molti metodi permettono di lavorare durante l'esercizio o con interruzioni limitate. Il confronto nel tempo consente anche di capire se un difetto si sta evolvendo oppure è stabile, informazione preziosa per programmare gli interventi.
I controlli non distruttivi sui materiali hanno però anche limiti precisi. Un metodo che funziona bene per le cricche superficiali può essere poco efficace su difetti orientati in modo sfavorevole rispetto al fascio di indagine. La geometria del pezzo, la rugosità della superficie e la composizione del materiale incidono sul risultato. Per questo la scelta della tecnica viene prima dell'esame, e non il contrario.
I metodi più usati nei controlli non distruttivi
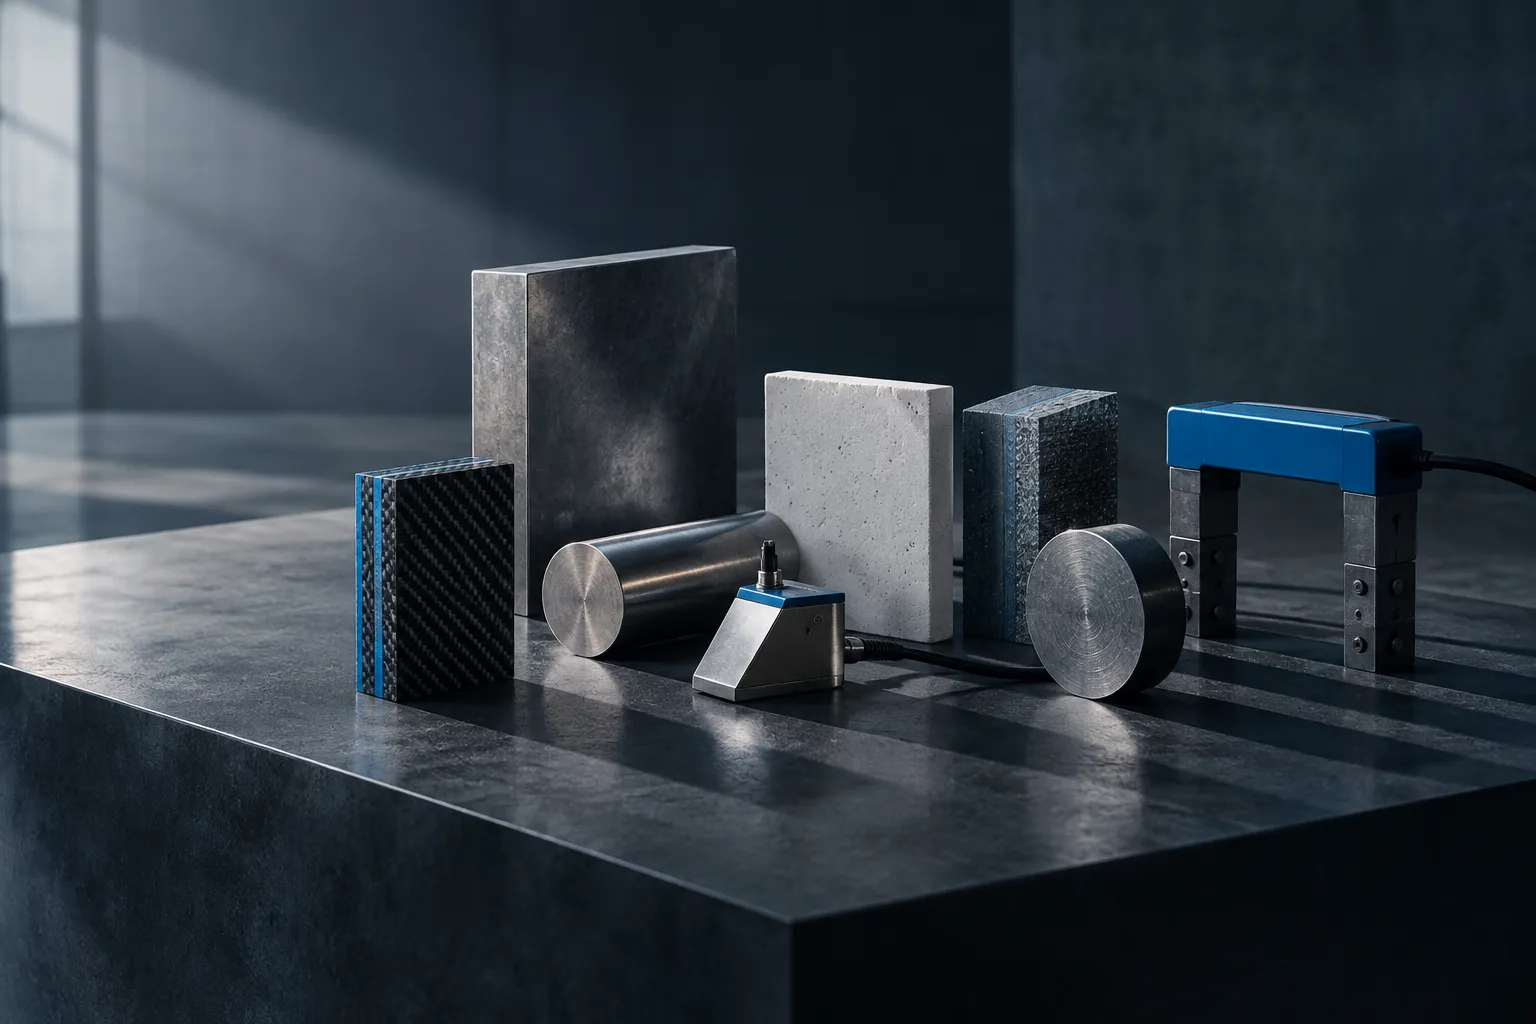
Il panorama dei metodi è ampio e ogni tecnica nasce per rispondere a un problema diverso. Le tecniche per i difetti superficiali, come i liquidi penetranti e le particelle magnetiche, sono spesso le più rapide ed economiche. Per i difetti interni si ricorre invece a metodi volumetrici, capaci di attraversare lo spessore del materiale.
Ultrasuoni e tecniche avanzate
Gli ultrasuoni sono tra i metodi più diffusi. Una sonda emette impulsi nel materiale e riceve gli echi generati dalle discontinuità. La PAUT (Phased Array Ultrasonic Testing) usa più elementi piezoelettrici per orientare il fascio e ottenere immagini più dettagliate. La TOFD (Time of Flight Diffraction) sfrutta la diffrazione delle onde sugli spigoli dei difetti, utile per dimensionarne l'altezza. La EMAT genera ultrasuoni senza contatto, grazie a campi elettromagnetici, e risulta pratica su superfici difficili o con rivestimenti.
Altre tecniche rispondono a esigenze specifiche. IRIS è pensato per l'ispezione interna di tubi, mentre LRUT/GWT (onde guidate) consente di esaminare tratti lunghi di tubazione partendo da un unico punto di accesso.
Radiografia, termografia e campi magnetici
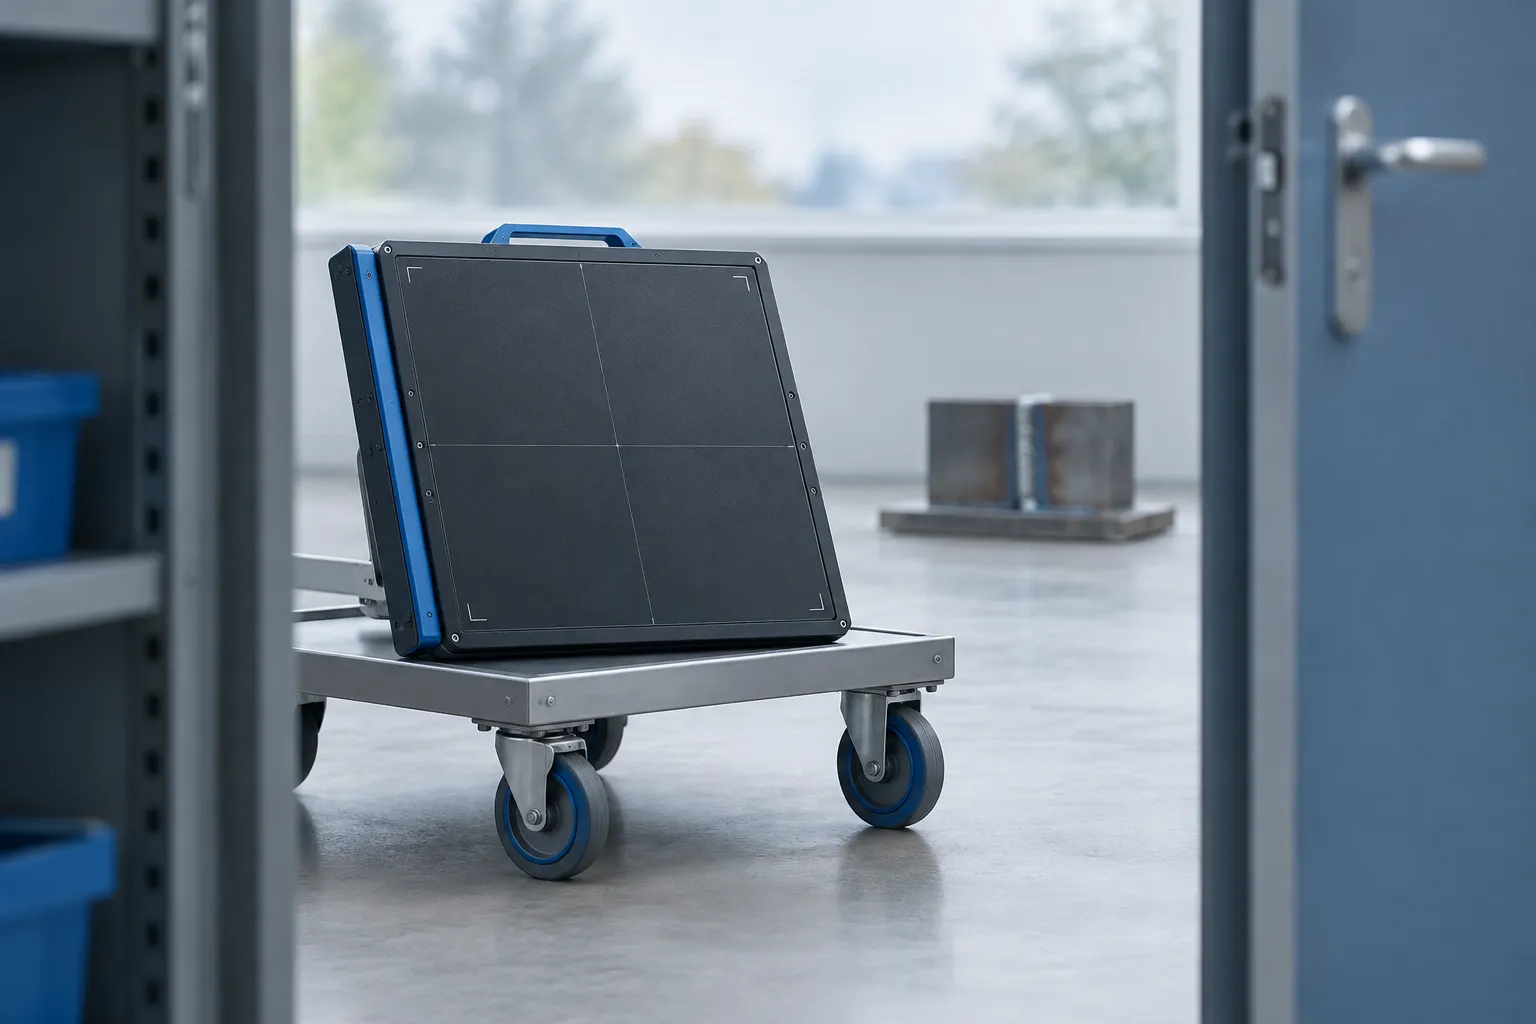
La radiografia digitale sostituisce progressivamente la pellicola: il rivelatore fornisce un'immagine immediata e archiviabile. La termografia rileva differenze di temperatura che possono indicare anomalie in isolamenti, cuscinetti o circuiti. La MFL (Magnetic Flux Leakage) individua la fuga di flusso magnetico in corrispondenza di una perdita di spessore, ed è molto usata su fondi di serbatoi e tubazioni. Le emissioni acustiche, infine, ascoltano il materiale che rilascia energia mentre si deforma o criccia, utile per il monitoraggio in continuo.
La normativa sui controlli non distruttivi e la qualificazione del personale
Un controllo ha valore solo se è eseguito secondo procedure definite e da personale qualificato. Il riferimento più noto in Europa per la qualificazione è la norma EN ISO 9712, che stabilisce i requisiti per la certificazione del personale CND per i diversi metodi e su tre livelli di competenza. Il livello 1 esegue le prove secondo istruzioni scritte, il livello 2 imposta le prove, interpreta i risultati e redige i rapporti, il livello 3 definisce le procedure e supervisiona l'intero sistema.
Quando si parla di normativa sui controlli non distruttivi conviene distinguere tra la norma di riferimento per il personale, le specifiche di prodotto o di progetto e i requisiti del committente. Chi prepara un capitolato dovrebbe verificare con il proprio consulente o con l'ente di controllo quali norme siano richieste nel caso specifico, senza affidarsi a sintesi generiche.
Quando servono i controlli non distruttivi
Nella pratica i CND entrano in gioco in tre situazioni ricorrenti: prima della messa in servizio di un componente, durante la vita utile per seguire l'evoluzione di eventuali difetti e dopo un evento anomalo, come una variazione brusca di processo o un colpo di pressione.
Un errore che si incontra spesso sul campo è affidarsi a un unico metodo solo perché è quello già noto all'azienda. Una cricca in una zona di transizione tra due materiali può sfuggire a un esame volumetrico ben eseguito se la sonda non raggiunge l'angolazione giusta. Consigliamo di partire dal meccanismo di danno atteso, come corrosione, fatica o difetti di saldatura, e scegliere poi il metodo che lo intercetta meglio, non quello più familiare.
Un altro punto, spesso sottovalutato, riguarda la storia del componente. Conoscere i precedenti interventi, i materiali, le temperature di esercizio e le riparazioni già eseguite permette di definire un controllo mirato invece di un esame generico. Il tempo dedicato a questa fase iniziale tende a ridurre le sorprese in cantiere.
La continuità operativa è una preoccupazione legittima. Fermare un impianto per un esame ha costi che vanno oltre la prova stessa. Per questo molte verifiche vengono pianificate nelle fermate programmate, mentre altre, come il monitoraggio con emissioni acustiche o l'ispezione con drone, possono essere eseguite con impatto ridotto sull'esercizio.
Come impostare un primo piano di ispezione
Un piano di ispezione efficace parte da domande semplici: quale componente si controlla, quale difetto si teme, in quali condizioni sarà eseguita la prova e quale livello di affidabilità serve. Le risposte guidano la scelta del metodo, la qualifica del personale e la documentazione da produrre. Una volta definito il perimetro, un partner tecnico può valutare se una tecnica convenzionale basti o se servano metodi avanzati, come la PAUT o l'ispezione con drone per le parti più difficili da raggiungere.
Conviene inoltre prevedere fin dall'inizio come saranno archiviati i risultati, perché un rapporto ben strutturato serve anche nelle verifiche successive e nelle richieste di conformità.
Se la vostra azienda sta valutando un controllo su saldature, linee o apparecchiature, il team tecnico di IST NDT può affiancarvi nella definizione del metodo, delle procedure e delle qualifiche necessarie. Richiedere una valutazione preliminare permette di chiarire obiettivi e vincoli prima di mettere in campo risorse, con un approccio basato su metodi certificati e personale qualificato.