Emissioni acustiche per monitorare l’integrità degli asset
Pubblicato il 8 min di letturaDi IST NDT
Una guida tecnica alle emissioni acustiche: principi di funzionamento, applicazioni, limiti e integrazione con i controlli non distruttivi per l’integrità degli asset.
Le emissioni acustiche sono una tecnica di controllo non distruttivo (CND). Permettono di ascoltare i segnali generati da fenomeni attivi in un materiale o in una struttura. In ambito industriale, il metodo supporta lo screening e il monitoraggio di apparecchiature sottoposte a carico. Non è sempre necessario rimuovere il componente dal servizio. Per una definizione generale del metodo, si può consultare la guida di TÜV Austria Italia sull’emissione acustica.
Il valore dell’esame non sta nel semplice rilevamento di un suono. Sta nella capacità di correlare segnali, posizione, intensità e condizioni operative. In questo modo è possibile capire dove un asset richiede un approfondimento. Perciò la pianificazione, la qualità dell’acquisizione e l’interpretazione dei dati hanno un peso decisivo. Per un ulteriore inquadramento del fenomeno, è disponibile anche la voce dedicata alle emissioni acustiche su Wikipedia.
Come funzionano le emissioni acustiche
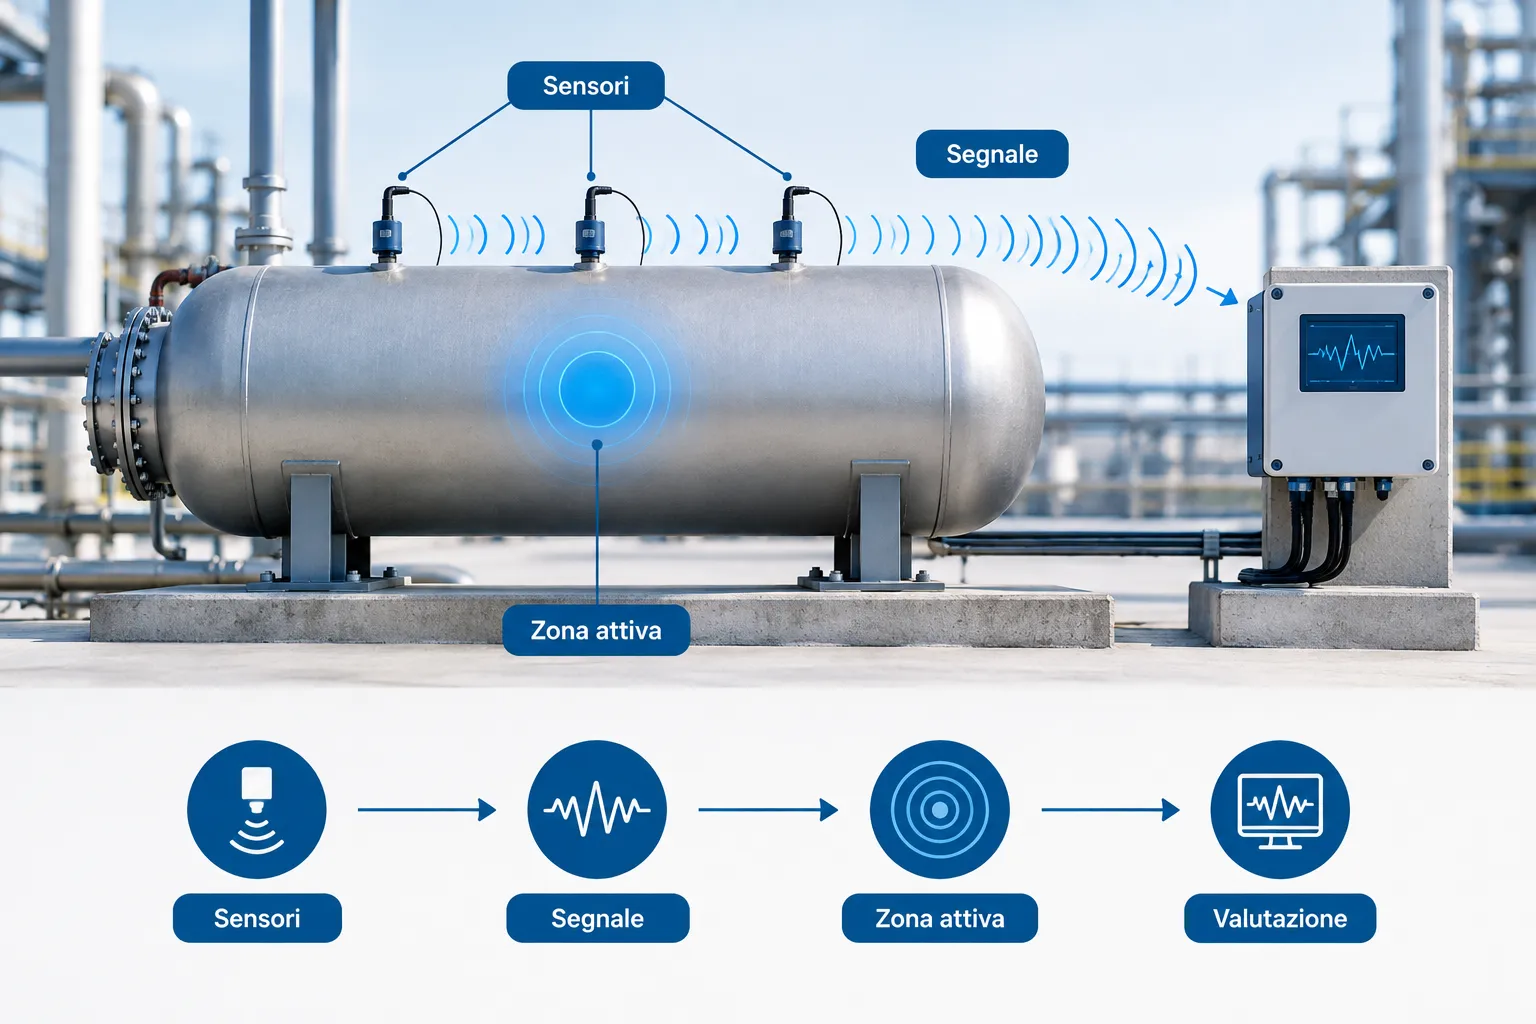
Quando un materiale subisce una deformazione locale, una crescita di cricca, un distacco o un altro processo di rilascio di energia, genera onde elastiche. Le onde si propagano nella struttura. Trasduttori piezoelettrici applicati sulla superficie le trasformano in segnali elettrici. Un sistema di acquisizione registra quindi gli eventi e ne analizza le caratteristiche.
Il termine “acustico” può creare un equivoco. Non si tratta della misura del rumore percepibile dalle persone nell’ambiente di lavoro. Frequenze, sensori e algoritmi appartengono al campo dell’analisi delle onde elastiche nei materiali. La tecnica riguarda il comportamento dell’asset, non l’inquinamento acustico.
Un evento isolato non equivale automaticamente a un difetto pericoloso. Il segnale deve essere valutato in relazione al carico applicato e alla posizione dei sensori. Occorre considerare anche l’attenuazione del materiale, la geometria e le possibili sorgenti di disturbo. Vibrazioni, urti, valvole, pompe e operazioni di impianto possono generare risposte da distinguere dal fenomeno d’interesse.
Che cosa rileva il metodo durante una prova
Le emissioni acustiche rilevano soprattutto fenomeni che si stanno verificando durante l’acquisizione. Questa caratteristica le distingue da molte tecniche che cercano discontinuità già presenti, anche se non attive. Un’indicazione stabile, che non evolve, può non produrre un segnale significativo durante la prova.
La sorgente può essere associata, in base al componente e alle condizioni, a una deformazione plastica locale, alla propagazione di una cricca, a fenomeni di corrosione sotto tensione, a delaminazioni o a perdite. L’elenco non costituisce una diagnosi automatica. Ogni interpretazione richiede conoscenza del materiale, del processo e della configurazione dell’apparecchiatura.
Il metodo offre generalmente tre famiglie di informazioni. La prima riguarda l’attività della sorgente. Si osservano i parametri del segnale e il loro andamento nel tempo. La seconda riguarda la localizzazione, ottenuta confrontando i tempi di arrivo sui diversi sensori. La terza riguarda la risposta dell’asset durante una condizione di carico definita.
Queste informazioni aiutano a decidere dove concentrare risorse e controlli successivi. Non sostituiscono, però, il giudizio dell’ispettore né una valutazione di integrità strutturale. Il risultato deve essere letto insieme alla storia dell’asset, ai dati di esercizio, alle precedenti ispezioni e ai criteri applicabili.
Applicazioni industriali e condizioni operative
Una campagna di emissioni acustiche può essere presa in considerazione per serbatoi, apparecchiature in pressione, tubazioni, strutture saldate e componenti soggetti a carichi variabili. Nei comparti chimico-petrolchimico, Oil & Gas ed energia, l’interesse nasce spesso dalla necessità di controllare asset estesi. Lo stesso vale per gli elementi difficili da esaminare punto per punto.
Il metodo può supportare una verifica durante una prova di pressione, un riavvio controllato o una variazione di carico concordata. La condizione di sollecitazione deve essere definita con attenzione. Un carico insufficiente potrebbe non attivare il fenomeno. Una procedura non adeguatamente governata potrebbe invece introdurre rischi operativi. La sicurezza resta prioritaria rispetto all’ottenimento del segnale.
Prima dell’attività occorre valutare accessibilità, stato superficiale, temperatura, isolamento, rivestimenti, presenza di liquidi e possibili fonti di rumore. Anche la distanza tra sensori e sorgente influenza l’ampiezza registrata. Nei componenti complessi, saldature, irrigidimenti e cambi di sezione possono modificare la propagazione delle onde.
Un errore ricorrente nelle attività ispettive consiste nel considerare la disposizione dei sensori un dettaglio logistico. Non lo è. Una griglia scelta senza collegarla alla geometria dell’asset può creare zone poco sensibili. Può anche rendere incerta la localizzazione. La progettazione del posizionamento deve partire dall’obiettivo tecnico, non dalla sola facilità di accesso.
Dalla raccolta dei segnali alla localizzazione
L’esame inizia con la definizione dell’oggetto, del volume da controllare e delle condizioni di prova. Si selezionano quindi sensori, preamplificatori, frequenze di acquisizione e modalità di sincronizzazione. La scelta deve essere coerente con il materiale e con la struttura. Prima della registrazione è importante verificare l’accoppiamento dei sensori e la risposta della catena strumentale.
Durante la prova, il sistema registra gli eventi rilevati dai canali. Un evento può essere descritto mediante ampiezza, durata, energia, tempo di salita, conteggi e altri parametri stabiliti dalla procedura. Il significato di ciascun parametro dipende dalla configurazione. Per questo non deve essere isolato dal contesto.
La localizzazione si basa sul confronto tra i tempi con cui il segnale raggiunge sensori diversi. Conoscendo la posizione dei sensori e una velocità di propagazione compatibile con la struttura, il tecnico può stimare l’area di origine. Nei componenti reali, saldature, curvature e discontinuità geometriche possono rendere il modello più complesso.
La fase successiva è la classificazione tecnica delle sorgenti. Si confrontano andamento degli eventi, posizione, carico, rumore di fondo e informazioni storiche. Quando emerge un’area da approfondire, si può pianificare un controllo locale. La tecnica scelta dovrà caratterizzare meglio la discontinuità. Tra le possibilità ci sono ultrasuoni, radiografia digitale o altro metodo CND.
Emissioni acustiche e altri controlli non distruttivi
I controlli non distruttivi non costituiscono un insieme di metodi intercambiabili. Ogni tecnica risponde a una domanda diversa. Le emissioni acustiche aiutano a capire se esistono sorgenti attive e dove si concentrano durante una condizione di carico. Il controllo ultrasonoro può fornire informazioni più dettagliate su geometria e dimensione di una discontinuità. La radiografia mostra variazioni di attenuazione lungo il percorso radiografico. La termografia osserva anomalie termiche superficiali o prossime alla superficie.
Anche i controlli non distruttivi sui materiali devono essere scelti in funzione del materiale, del difetto ricercato, dell’accessibilità e del livello di caratterizzazione necessario. Cercare una cricca superficiale in un componente ferromagnetico non pone gli stessi requisiti di una verifica su una saldatura spessa. Lo stesso vale per una tubazione con accesso limitato.
La combinazione dei metodi può seguire una logica efficiente: screening dell’asset, localizzazione delle aree attive, caratterizzazione mirata e valutazione dell’integrità. Questo approccio evita di trattare ogni superficie come se avesse lo stesso livello di criticità. Riduce anche il rischio di confondere un segnale anomalo con una conclusione definitiva.
Il metodo delle emissioni acustiche presenta inoltre limiti da esplicitare nel rapporto. L’assenza di eventi durante una prova non dimostra da sola l’assenza di ogni discontinuità. Allo stesso modo, un’elevata attività non definisce automaticamente la severità del fenomeno. Il risultato va integrato con i limiti della tecnica e con gli esami di conferma ritenuti necessari.
Qualità dell’indagine e competenza del personale
L’affidabilità di una campagna dipende dalla catena completa. Sono importanti la definizione dell’obiettivo, la procedura, gli strumenti, l’installazione, l’acquisizione, l’analisi e il rapporto. Un’attrezzatura sofisticata non compensa una prova mal progettata. Non compensa neppure un’interpretazione priva di informazioni sul processo.
Il personale deve possedere competenze coerenti con il metodo e con il livello di responsabilità previsto. La qualificazione secondo schemi riconosciuti, come quelli collegati alla EN ISO 9712, costituisce un elemento da verificare. Vanno considerate anche l’esperienza concreta nel settore e la familiarità con apparecchiature in pressione, saldature e strutture industriali.
Il rapporto dovrebbe rendere ricostruibili almeno l’asset esaminato, la sua configurazione, le condizioni di prova, il posizionamento dei sensori, la strumentazione, i criteri di valutazione, gli eventi rilevati e le eventuali limitazioni. Un documento chiaro consente a manutenzione, ingegneria e integrità degli asset di utilizzare il dato anche nelle decisioni successive.
Per un’azienda industriale, la richiesta a un fornitore dovrebbe quindi includere più del solo preventivo. È utile chiedere quale fenomeno si intende ricercare, come sarà gestito il rumore e quali condizioni di carico sono necessarie. Occorre inoltre verificare le qualifiche del personale e il trattamento previsto per le indicazioni da approfondire.
Come inserire il metodo in un programma di integrità
Le emissioni acustiche sono più efficaci quando vengono inserite in un programma di ispezione basato sul rischio e sulla storia dell’asset. Non devono diventare una soluzione universale. La domanda corretta non è soltanto “quale tecnica usare?”. È anche “quale decisione tecnica deve sostenere il risultato?”.
Per un’apparecchiatura critica, il percorso può iniziare dalla raccolta dei dati disponibili. Tra questi rientrano disegni, materiali, saldature, condizioni di esercizio, riparazioni, precedenti indicazioni e fenomeni di danneggiamento attesi. Si definiscono poi obiettivo, perimetro, condizioni di prova e criteri per eventuali esami complementari.
Nel coordinamento operativo devono essere coinvolti, secondo competenza, esercizio, manutenzione, sicurezza, ingegneria e ispettori. Questa collaborazione evita che il segnale venga interpretato separatamente dal contesto. Una variazione osservata durante una manovra, per esempio, può richiedere una correlazione con pressioni, temperature e attività contemporanee sull’impianto.
IST NDT opera nel campo dei controlli non distruttivi e delle ispezioni industriali con tecniche convenzionali e avanzate, rivolte a impianti, linee, apparecchiature e infrastrutture. Per definire se le emissioni acustiche siano coerenti con un’esigenza specifica, è possibile contattare IST NDT fornendo dati sull’asset, sul settore e sull’obiettivo della verifica. La valutazione tecnica iniziale aiuta a impostare un programma proporzionato a condizioni operative, accessibilità e livello di informazione richiesto.