PAUT TOFD: come scegliere il metodo per le saldature
Pubblicato il 7 min di letturaDi IST NDT
Un confronto tecnico tra PAUT e TOFD per scegliere il metodo più adatto alle saldature, considerando difetti, spessori, accessibilità e requisiti dell’ispezione.
La scelta tra PAUT TOFD non dipende soltanto dalla disponibilità dello strumento. Nei controlli non distruttivi delle saldature contano geometria del giunto, spessore, materiale, accessibilità, tipo di difetto ricercato e requisiti del progetto. Capire come lavorano le due tecniche consente di definire un piano di ispezione più coerente con il rischio dell’asset.
PAUT TOFD: due tecniche, obiettivi diversi
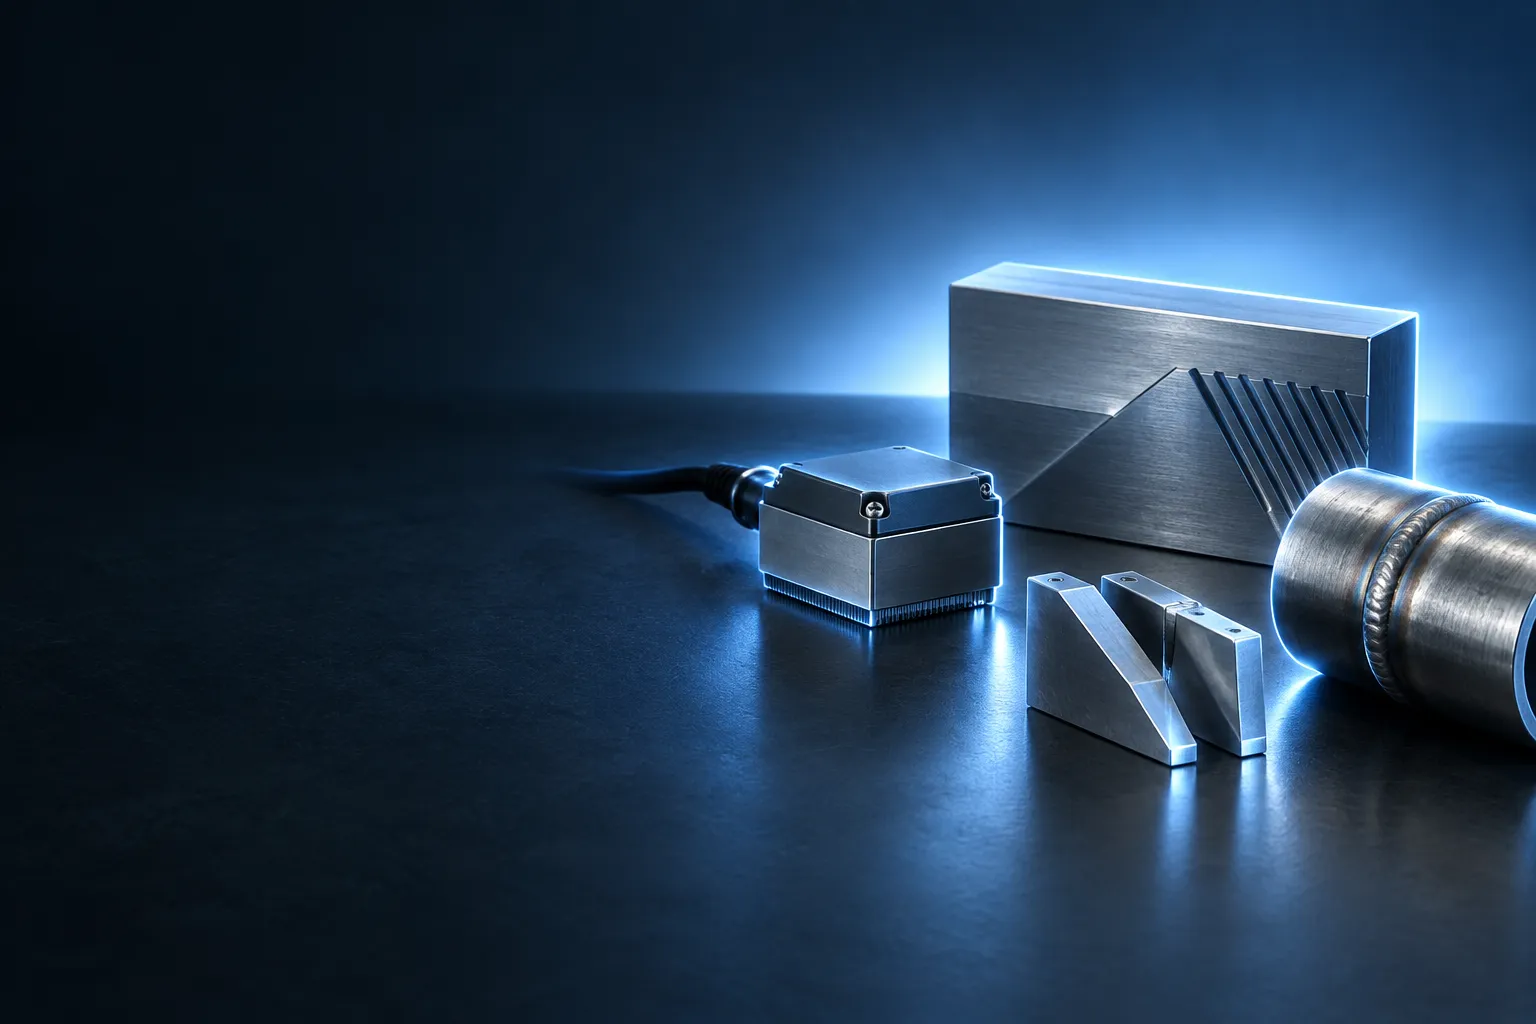
PAUT significa Phased Array Ultrasonic Testing. Il metodo impiega una sonda composta da più elementi piezoelettrici. Un sistema elettronico attiva gli elementi con ritardi programmati, modificando angolo e fuoco del fascio ultrasonoro. In questo modo una singola scansione può coprire più direzioni all’interno del componente.
TOFD significa Time of Flight Diffraction. La configurazione usa normalmente due sonde contrapposte rispetto alla saldatura. Una invia l’onda e l’altra la riceve. Quando il fascio incontra l’estremità di una discontinuità, si generano onde diffratte. Il tempo di arrivo di queste onde aiuta a stimare la posizione e l’altezza dell’indicazione.
La differenza non è quindi soltanto strumentale. PAUT costruisce una rappresentazione orientata del volume esaminato e facilita la localizzazione delle indicazioni. TOFD sfrutta invece un principio particolarmente utile per il dimensionamento in altezza dei difetti planari. La qualità del risultato dipende, in entrambi i casi, dalla procedura, dalla calibrazione e dalla competenza dell’operatore.
Come funzionano gli ultrasuoni nei controlli non distruttivi
Gli ultrasuoni sono onde meccaniche ad alta frequenza. Durante un controllo, una sonda trasferisce energia nel materiale attraverso un mezzo di accoppiamento. Quando l’onda incontra una variazione di impedenza acustica, una parte dell’energia viene riflessa o deviata. Il segnale ricevuto viene poi interpretato in relazione alla posizione e all’ampiezza dell’indicazione.
Negli ultrasuoni controlli non distruttivi, il componente resta integro e può essere sottoposto ad altri esami o, quando le condizioni lo consentono, restare in servizio. Questa caratteristica è importante negli impianti dove la rimozione di una saldatura o l’apertura di una linea comporterebbe tempi e rischi aggiuntivi.
Il risultato non è una fotografia automatica del difetto. È una registrazione che deve essere letta alla luce della geometria, dell’orientamento della discontinuità, della rugosità superficiale e delle condizioni di scansione. Anche una saldatura apparentemente semplice può richiedere più passate, differenti angoli di esame o una tecnica complementare.
Per questo motivo la procedura dovrebbe definire almeno area da esaminare, copertura richiesta, blocco di riferimento, calibrazione, criteri di accettazione e modalità di registrazione. La scelta della tecnica viene prima dell’attività sul campo, non durante la raccolta dei dati.
PAUT e TOFD nel controllo delle saldature
Nei controlli non distruttivi saldature, PAUT è spesso scelto per la versatilità. Il fascio può essere orientato per intercettare indicazioni con direzioni diverse. La scansione consente inoltre di visualizzare la posizione dell’indicazione rispetto al profilo della saldatura e alla superficie del componente.
Questa flessibilità è utile per cercare mancanza di fusione, cricche, inclusioni o altre discontinuità orientate in modo non uniforme. La configurazione deve però essere progettata con attenzione. Un angolo non adeguato, una copertura incompleta o una superficie non preparata possono ridurre la probabilità di rilevazione.
TOFD è particolarmente interessante quando la priorità è stimare l’altezza di una discontinuità. Il segnale diffratto dalle estremità del difetto può fornire un’informazione dimensionale più diretta rispetto alla sola ampiezza dell’eco. Il metodo presenta tuttavia una zona di ombra vicino alla superficie e richiede un posizionamento accurato delle sonde.
Nella pratica industriale, PAUT e TOFD non devono essere considerati necessariamente come alternative. Il primo contribuisce alla rilevazione e alla mappatura. Il secondo può rafforzare il dimensionamento. L’integrazione è valutata in funzione della criticità della saldatura, dello spessore e del livello di affidabilità richiesto dalla specifica.
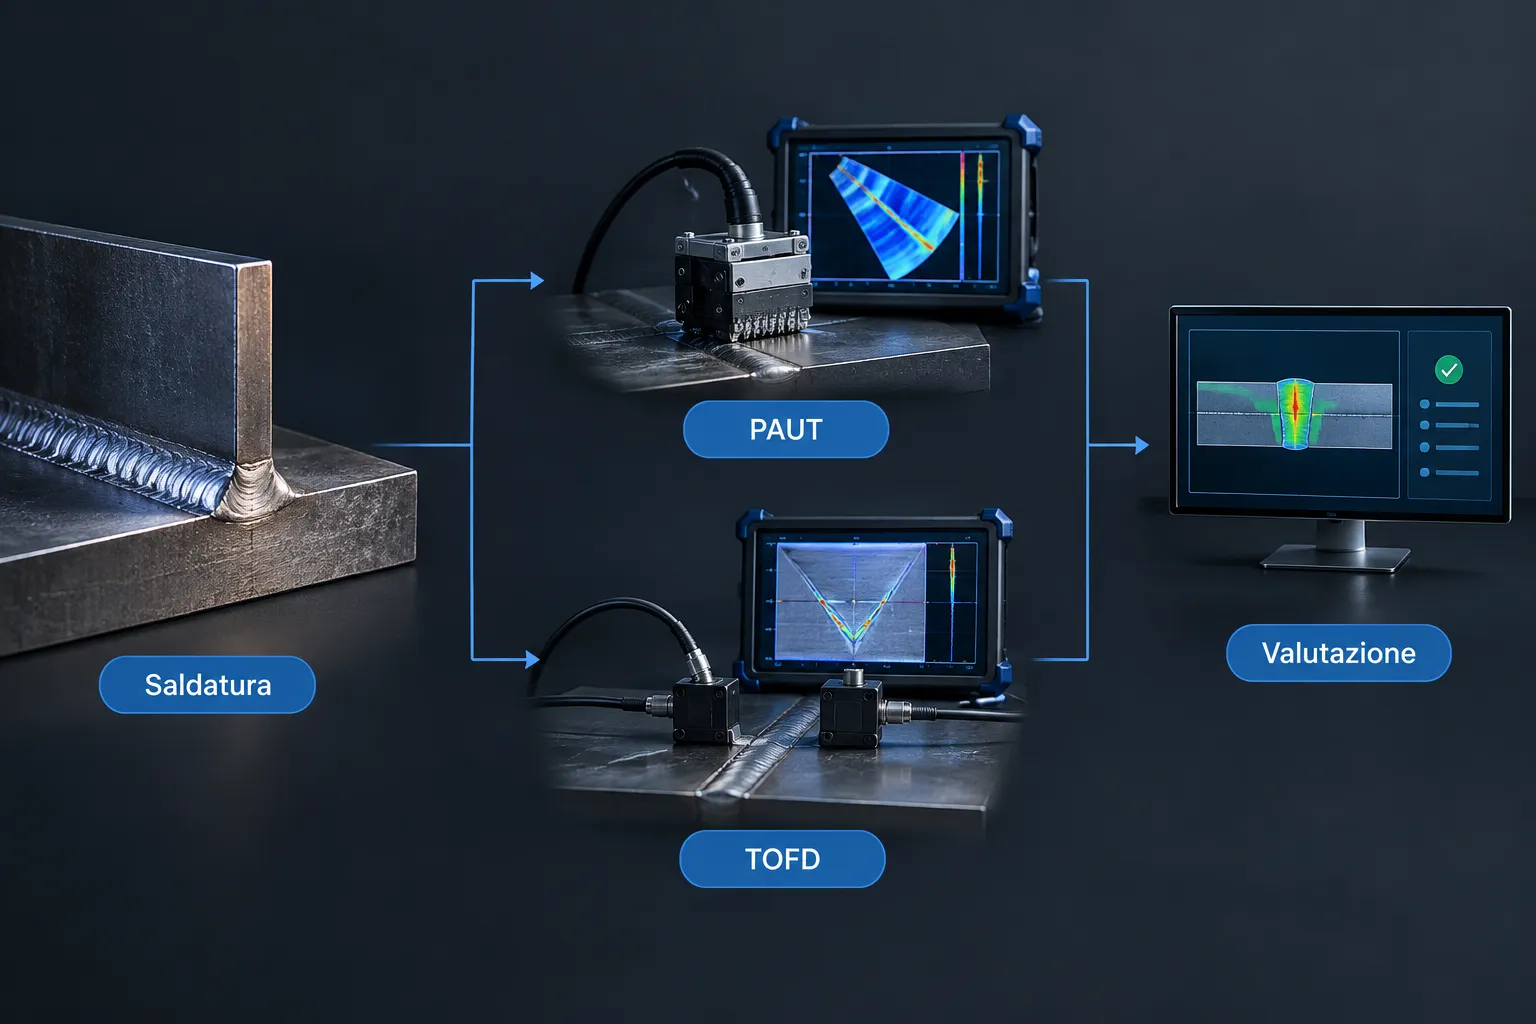
Un confronto operativo
| Aspetto | PAUT | TOFD |
|---|---|---|
| Obiettivo principale | Rilevazione e mappatura | Dimensionamento in altezza |
| Flessibilità | Elevata | Più vincolata alla geometria |
| Zone superficiali | Buona con configurazione adeguata | Possibile zona d’ombra |
| Informazione prodotta | Immagini e viste del volume | Segnali diffratti e profilo |
| Uso combinato | Integra il dimensionamento | Integra la rilevazione |
Il confronto non stabilisce quale metodo sia sempre preferibile. Indica piuttosto quali domande tecniche può aiutare a risolvere ciascuna tecnica.
Criteri per scegliere il metodo di ispezione
Il primo criterio è il tipo di discontinuità ricercato. Un difetto planare orientato parallelamente o trasversalmente al fascio può risultare più o meno visibile secondo la configurazione. La procedura deve quindi considerare la probabile direzione di crescita e il processo che ha generato la saldatura.
Il secondo criterio è lo spessore. La propagazione del fascio, la zona di interesse e la distanza tra le sonde cambiano con la sezione del componente. Non è corretto trasferire una configurazione sviluppata per una tubazione sottile a un giunto di grande spessore senza una verifica tecnica.
Anche l’accessibilità incide. PAUT può richiedere scansioni da uno o più lati. TOFD ha bisogno di una disposizione geometrica precisa delle sonde e di una superficie sufficientemente regolare. Rivestimenti, ostacoli, curvature e saldature con profili irregolari possono rendere necessarie preparazioni o adattamenti.
Un ulteriore elemento è la continuità operativa. Gli ultrasuoni avanzati non utilizzano radiazioni ionizzanti. In determinati contesti questo può semplificare la gestione delle aree di lavoro rispetto alla radiografia, pur lasciando invariati gli obblighi di pianificazione, sicurezza e qualificazione del personale.
Infine, occorre considerare il criterio di accettazione. Il dato acquisito deve poter essere confrontato con la specifica applicabile, con il codice di costruzione o con il piano di integrità dell’asset. Un’immagine dettagliata non sostituisce una valutazione ingegneristica documentata.
Dalla procedura al rapporto: cosa verificare sul campo
Un errore ricorrente nelle richieste di ispezione consiste nel domandare “PAUT o TOFD?” prima di chiarire quale decisione dovrà supportare il controllo. Nel lavoro tecnico conviene partire dall’uso del risultato: accettare una nuova saldatura, valutare una indicazione in esercizio, definire un monitoraggio o pianificare una riparazione sono obiettivi differenti.
Una gestione ordinata prevede la raccolta dei dati di base: disegno o isometrico, materiale, spessore, processo di saldatura, trattamento termico, accessibilità, condizioni superficiali e storico delle indicazioni. A questi elementi si aggiungono codice applicabile, classe di criticità e tempi disponibili per l’intervento.
Il tecnico definisce quindi la tecnica, le sonde, gli angoli, il percorso di scansione e i riferimenti di calibrazione. Durante l’esame, l’acquisizione dovrebbe essere tracciabile. Devono essere registrati almeno identificativo del componente, posizione della saldatura, apparecchiatura, parametri principali, condizioni del controllo e nominativo del personale qualificato.
L’interpretazione separa l’indicazione dal difetto. Un segnale può dipendere dalla geometria della saldatura, da una variazione metallurgica o da un riflettore non rilevante. Per questa ragione il rapporto deve descrivere posizione, dimensioni stimate, orientamento, livello di registrazione e criteri utilizzati per la valutazione.
Qualificazione e affidabilità dei risultati
L’affidabilità dei controlli sulle saldature non dipende dal solo strumento. Dipende dalla catena completa: progettazione dell’esame, procedura, calibrazione, acquisizione, interpretazione e rapporto. Un apparecchio avanzato non compensa una copertura non dimostrata o una lettura non coerente con la geometria.
È importante verificare la qualificazione del personale secondo il ruolo svolto e lo schema applicabile. La norma EN ISO 9712 riguarda la qualificazione e la certificazione del personale addetto ai controlli non distruttivi. Il livello di responsabilità deve essere adeguato alla complessità dell’attività e alle decisioni richieste.
Anche il sistema qualità dell’organizzazione ha un ruolo concreto. Procedure revisionate, registrazioni leggibili, gestione delle apparecchiature e controllo della documentazione rendono il risultato più verificabile. In contesti industriali complessi, la tracciabilità è parte dell’integrità dell’asset, non un adempimento separato.
IST NDT opera nell’ambito dei CND convenzionali e avanzati e presenta competenze in PAUT e TOFD, oltre a tecniche come radiografia digitale, EMAT, IRIS, MFL, termografia ed emissioni acustiche. La disponibilità di metodi diversi permette di valutare eventuali integrazioni quando una sola tecnica non risponde a tutte le domande dell’ispezione. Per il quadro dei servizi e delle competenze è possibile consultare il sito ufficiale di IST NDT.
Per un approfondimento introduttivo sulle applicazioni industriali di UT, PAUT e TOFD è disponibile anche questa panoramica sugli ultrasuoni industriali e le tecniche PAUT e TOFD. Le fonti esterne aiutano a orientarsi, ma la procedura applicabile deve sempre essere definita sul componente reale e secondo i requisiti contrattuali e normativi pertinenti.
Quando richiedere una valutazione tecnica
La richiesta di un controllo dovrebbe includere più informazioni della sola tecnica desiderata. Una descrizione dell’asset, del materiale, della saldatura e del problema atteso consente di verificare in anticipo la fattibilità. Sono altrettanto utili fotografie dell’area, disegni, spessori, precedenti rapporti e vincoli di accesso.
Per una nuova costruzione, la scelta può essere integrata nel piano di fabbricazione e nei punti di controllo. Per un componente in esercizio, invece, occorre considerare storia operativa, meccanismi di danneggiamento plausibili e conseguenze di un’eventuale perdita di integrità. In entrambi i casi, PAUT TOFD può essere una soluzione da valutare all’interno di una strategia CND più ampia.
Un confronto tecnico preliminare permette di stabilire se usare PAUT, TOFD, entrambe le tecniche o un metodo complementare. Il team di IST NDT può supportare la definizione dell’attività, dalla scelta del metodo alla documentazione finale, mantenendo l’attenzione su sicurezza, qualificazione e tracciabilità del risultato.